CNC 加工的治具與程式編寫費用,買家該怎麼判斷才合理
治具與程式編寫是 CNC 加工報價中兩項最容易被低估的成本。治具決定工件定位與重複精度,程式則決定刀具路徑與加工效率;兩者若設計不良,會直接反映在單件工時與不良率上。買家在詢價時,應要求供應商把治具費與程式編寫費分開列示,並說明是一次性收費還是後續量產攤提,這樣才能跨廠商比較報價結構。
重點摘要
治具與程式費應分開列示
治具與程式編寫是 CNC 報價中易被低估的成本,買家應要求供應商分開列示並說明收費方式,才能跨廠商比較。
治具確保精度與穩定量產
治具讓工件在加工前處於同一空間座標,對外徑 250 mm 內、長度 500 mm 內的中小型金屬件,是達成 ±0.007 mm 公差的必要條件。
程式費用受圖面與設備影響
3D 圖面、五軸或瑞士型走心加工、後段 SPC/MSA 需求都會拉高程式編寫工時,提供 STEP/IGES 檔可縮短報價與試作時間。
攤提與變更設計需事先談妥
試作階段治具與程式費佔比高,量產可攤提;圖面修改是否另收重做費用,應在報價階段就確認清楚。
為什麼 CNC 加工一定要有治具?沒有治具會發生什麼事
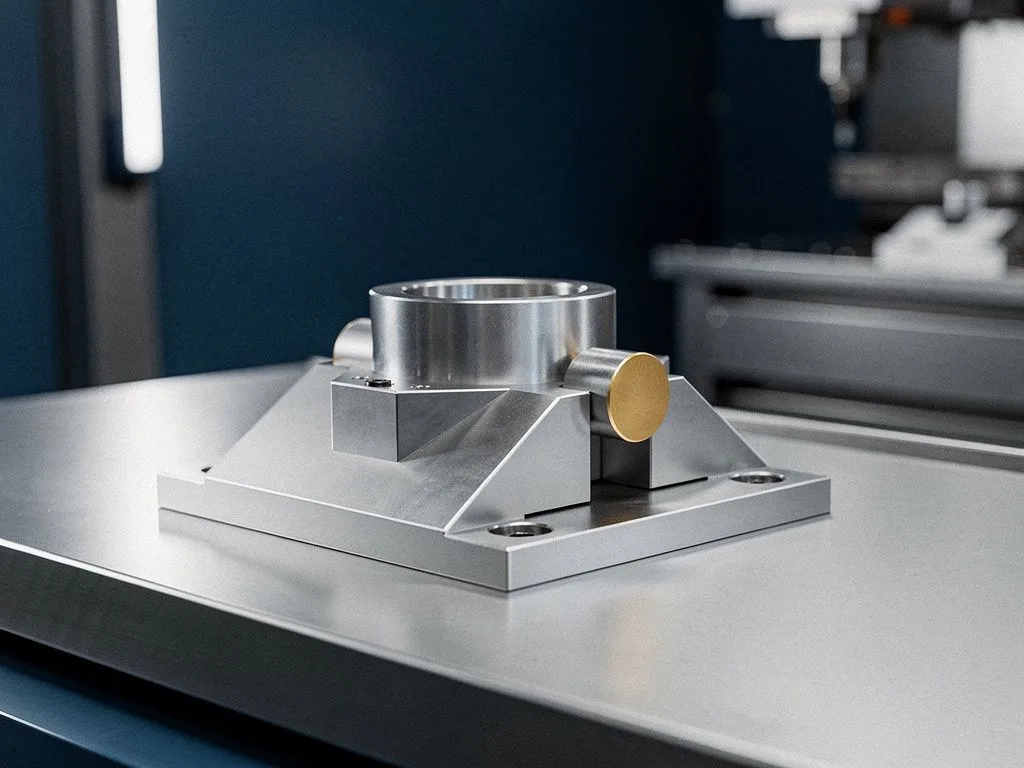
治具是 CNC 加工中用來固定、定位工件的金屬夾具或模座,沒有治具,刀具就沒有可靠的參考原點。對精密金屬零件而言,僅靠虎鉗或四爪夾頭夾持,常會因夾持力不均導致工件變形,加工後量測尺寸雖在公差內,但組裝時卻出現干涉或間隙過大。治具真正的價值,是讓每一顆工件在加工前都處於同一個空間座標,這樣 CNC 程式才能穩定執行,量產時的不良率才會下降。買家若只看到單價便宜,卻忽略供應商是否為這顆零件設計專用治具,往往會在後續量產階段付出更高的重工成本。對外徑 250 mm 以內、長度 500 mm 以內的中小型金屬件而言,專用治具是確保 ±0.007 mm 公差能夠穩定達成的必要條件。
CNC 程式編寫費用包含哪些項目?為什麼每家廠商報價不同
CNC 程式編寫不是「按一個按鈕就完成」的工作,而是從圖面分析、刀具選用、走刀路徑規劃、加工順序安排,到模擬切削與碰撞檢查的一連串工程作業。報價差異主要來自三個層次:第一,圖面是 2D AutoCAD 還是 3D UG CAD/CAM,3D 模型的程式編寫工時明顯較高;第二,零件是否需要五軸或瑞士型走心加工,這類複合加工的程式複雜度遠高於一般三軸銑削;第三,後段是否要做 SPC 統計製程管制與 MSA 量測系統分析,這會影響加工策略的保守程度。買家提供 STEP 或 IGES 3D 檔,可以讓供應商直接導入 ESPRIT CAM 等 CAM 軟體,縮短報價與試作時間;只提供 2D 圖或手繪稿,則會被報入額外的圖面重建費用。
買家詢價時,治具與程式費用的六個檢查項目
治具費是否單獨列示
要求供應商把治具設計與製作費從加工費中拆開,避免被包進單價後難以比較。
程式編寫費是一次性還是按件計價
首次開模通常一次性收費,後續量產若沿用相同程式,應確認不再重複收取。
治具所有權歸誰
確認治具完成後是歸買家保管、還是留在供應商工廠,影響後續移轉與保密。
3D 圖檔是否可提供
STEP、IGES、Parasolid 等中性格式可縮短 CAM 編程工時,也降低圖面誤判風險。
後續量產是否攤提
若治具與程式費可分攤到一定批量上,單件成本會明顯下降,買家應主動詢問。
變更設計是否另收費
圖面修改後治具與程式是否要重做,重做費用如何計算,應在報價階段就說清楚。

治具費用高低,實際由哪些零件特性決定
治具費用不是供應商隨意開價,而是由零件的幾何特徵與加工需求決定。常見的影響因子包括:工件是否為薄件(厚度低於 3 mm 容易變形,需要特殊壓靠治具)、是否為異形件(圓弧、斜面、曲面需要多向夾持)、加工批量(少量試作傾向用通用治具,量產才值得做專用治具)、以及精度要求(公差 ±0.007 mm 等級通常需要硬爪與定位銷設計)。對鐵、碳鋼、鋁、銅、FRP、各式合金等不同材料,治具的夾持方式也不同:鋁件容易壓傷,需要尼龍或銅爪保護;FRP 與合金則要避免夾持力過大造成纖維斷裂或微裂紋。買家若能事先說明材料、批量與精度需求,供應商才能給出合理的治具報價區間,而不是用「依實際規格確認」帶過。
程式編寫費用與加工設備的對應關係
程式編寫費用會因為加工設備等級而出現明顯落差。日本 BROTHER 加工機、瑞士 Star 自動車床、CNC 銑床、日本 TAKISAWA 臥式車床等不同機台,控制器語法、後處理檔(post-processor)與極限轉速都不同,程式不能直接互通。瑞士型走心加工因為工件在加工中持續移動,程式需考慮導套、刀具干涉與副軸同步,編程工時通常是固定夾持的三軸銑削的兩倍以上。五軸加工則因為刀具向量可任意旋轉,程式除了一般切削路徑外,還要做刀具長度補償、擺頭角度限制與碰撞模擬,這也是為什麼五軸件報價普遍較高的原因之一。買家若指定要使用瑞士 Star 自動車床或五軸機台加工,應理解這背後的程式編寫成本,而不是只看單件工時。

試作階段與量產階段,治具與程式費用的攤提邏輯
試作階段(通常 1–50 件)與量產階段(數百件以上)的成本結構完全不同。試作時治具與程式費佔總成本比例極高,因為這些固定成本要由少量工件分攤;進入量產後,單件成本下降的空間主要來自治具與程式的攤提。買家若只做試作就結案,治具與程式費就是一次性支出;若後續要進入量產,應在第一次詢價時就與供應商談好攤提方式,例如約定月產量達到某個數量後,單件加工費可調降。對 OEM 零件供應商與 Tier-1 協力廠而言,這種攤提邏輯直接影響年度採購成本,也是試作開發團隊在選擇 CNC 廠商時常忽略的環節。
買家如何用「治具+程式」這兩項,反推供應商的工程能力
治具與程式編寫的報價方式,其實是判斷 CNC 供應商工程能力的指標之一。能清楚說明治具結構、夾持點、加工順序與後處理檔版本的供應商,通常具備完整的工程團隊;只給一個總價、不願拆解細節的供應商,後續在品質異常時往往難以追溯原因。買家可以從三個問題切入:第一,請供應商說明這顆零件的治具夾持點位置與定位基準;第二,請對方說明程式編寫使用的 CAM 軟體與後處理檔來源;第三,請對方說明加工後如何用三次元量測驗證尺寸與幾何公差。這三個問題的答案品質,會比單純比較單價更能反映供應商的真實水準,也與 ISO 9001:2015 品質管理系統中要求的製程管制精神一致。
常見問答
治具與程式編寫費用為什麼要分開列示?
治具與程式編寫是 CNC 加工報價中兩項最容易被低估的成本,分開列示才能跨廠商比較報價結構,並確認是一次性收費還是後續量產攤提,避免被包進單價後難以比較。
沒有治具會發生什麼問題?
沒有治具,刀具就沒有可靠的參考原點,僅靠虎鉗或四爪夾頭夾持常因夾持力不均導致工件變形,加工後尺寸雖在公差內,但組裝時可能出現干涉或間隙過大,量產不良率也會上升。
程式編寫費用為什麼每家廠商報價不同?
報價差異來自圖面是 2D 還是 3D、零件是否需要五軸或瑞士型走心加工、後段是否做 SPC 與 MSA。3D 模型工時較高,複合加工程式複雜度遠高於三軸銑削,只提供 2D 圖會被報入額外圖面重建費用。
治具費用高低由哪些零件特性決定?
治具費用由零件幾何特徵與加工需求決定,包括是否為薄件(厚度低於 3 mm)、是否為異形件、加工批量與精度要求。不同材料夾持方式也不同,鋁件需尼龍或銅爪保護,FRP 與合金要避免夾持力過大。
試作與量產階段治具和程式費用如何攤提?
試作階段(1–50 件)治具與程式費佔總成本比例極高,量產後單件成本下降主要來自治具與程式的攤提。買家若只做試作就是一次性支出,若要量產應在第一次詢價時談好攤提方式,例如月產量達標後調降單件加工費。
把圖面寄過來,我們幫你拆解治具與程式費用
提供 2D 或 3D 圖檔、預估批量與精度需求,我們會把治具費、程式編寫費與加工費分開列示,讓你清楚看到每一塊成本的來源。