
常見金屬材料的可達公差極限是多少?
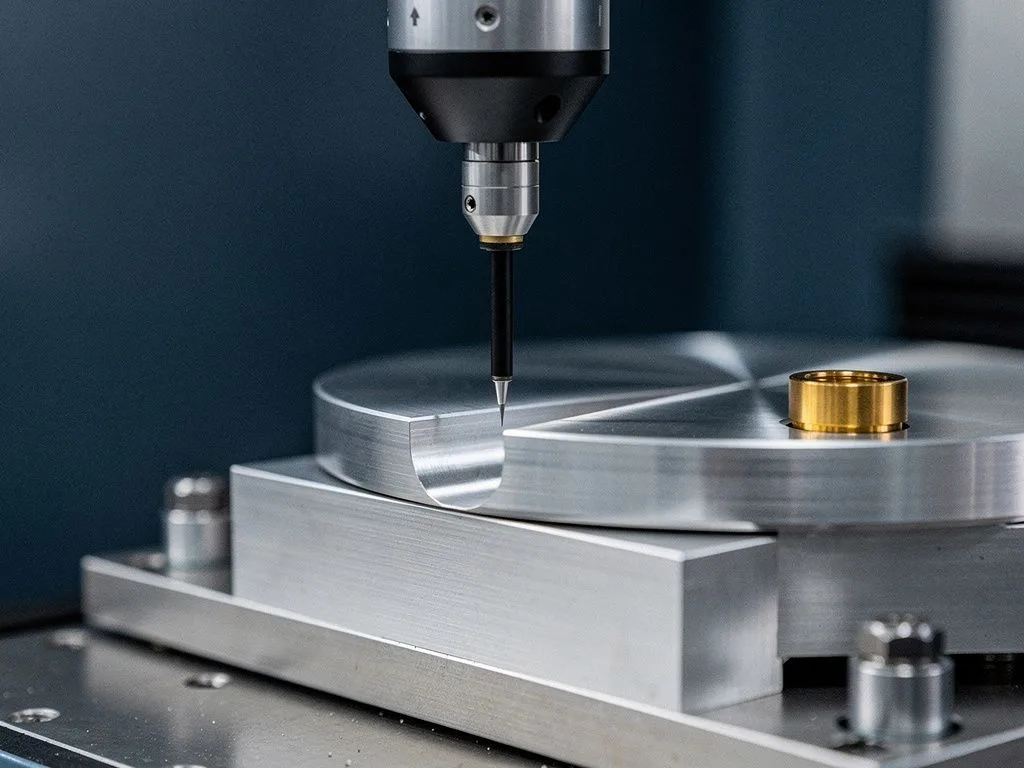
常見金屬材料的可達公差極限,會依材料本身、加工方式、零件幾何與量測方法而不同,並沒有一個單一數字可以套用所有情境。一般而言,CNC 銑削加工鋁合金在標準條件下可達 ±0.01 mm 至 ±0.025 mm 的線性公差;不鏽鋼與碳鋼因切削阻力大、熱膨脹係數差異,公差通常需放寬至 ±0.02 mm 至 ±0.05 mm;黃銅與紅銅因延展性高、切削阻力低,可達較緊的公差,但薄壁件與高長徑比零件仍須依實際規格確認。真正決定公差極限的是材料、刀具、夾治具、機台等級與量測設備的綜合結果。
重點摘要
公差極限因材料而異
CNC銑削鋁合金可達±0.01至±0.025mm,不鏽鋼與碳鋼需放寬至±0.02至±0.05mm,黃銅紅銅可較緊,但薄壁件與高長徑比零件須依實際規格確認。
加工方式影響公差能力
CNC車削鋁合金可達±0.01mm、不鏽鋼約±0.02mm;銑削受刀具與夾治具影響;瑞士型走心機適合細長件,選對製程比強求公差更重要。
六大因素決定可達公差
材料切削特性、機台等級與重複定位精度、刀具磨耗與切削策略、夾治具設計與工件剛性、量測設備與方法、環境溫度與熱穩定,共同決定公差極限。
表面與熱處理改變尺寸
陽極處理等表面處理會生成5至30μm膜層,熱處理會造成體積膨脹與變形,圖面應註明量測時機,否則公差帶小於膜厚時尺寸會超規格。
為什麼不同金屬材料的可達公差會有差異?
不同金屬材料的可達公差會有差異,主要來自三個變數:切削阻力、熱膨脹係數與材料剛性。鋁合金質軟、切削阻力低,刀具負載小,熱量容易隨切屑帶走,因此在同一台 CNC 機台上可以跑到比不鏽鋼更緊的公差。不鏽鋼在加工過程中會產生加工硬化,刀具磨耗加快,熱量集中在工件與刀具介面,造成局部熱膨脹,尺寸容易飄移。碳鋼介於兩者之間,但含碳量越高、硬度越高,公差帶就需要相對放寬。黃銅與紅銅因為延展性極佳,切削面光滑、刀具磨耗慢,是公差要求嚴格時常被選用的材料之一。對買家來說,理解材料特性是判斷圖面公差是否合理的第一步,而不是單純要求供應商「做越緊越好」。
CNC 車削、銑削與瑞士型走心機的公差極限有何不同?
CNC 車削、銑削與瑞士型走心機的公差極限,會因為加工原理與機台結構而有所不同。CNC 車削適合迴轉體零件,軸向與徑向尺寸在剛性充足的條件下,鋁合金可達 ±0.01 mm、不鏽鋼約 ±0.02 mm。CNC 銑削(含 3 軸至 5 軸)處理稜柱形或曲面零件,公差受刀具長度、夾治具剛性與切削策略影響,鋁合金常見 ±0.01 mm 至 ±0.025 mm,不鏽鋼則需評估是否分粗精加工。瑞士型走心機(Star)專為細長件、小直徑件設計,導套支撐讓長徑比高的零件也能維持穩定尺寸,是醫療、航空感測器與電子接插件常見的選擇。對買家而言,選對加工方式比強求公差數字更重要,圖面上若標註 ±0.005 mm 但幾何特徵不適合該製程,實際交貨的尺寸散佈只會更大。
影響可達公差的六大關鍵因素
材料本身的切削特性
鋁、銅切削阻力低可達較緊公差;不鏽鋼、碳鋼因硬化與熱效應需放寬。
機台等級與重複定位精度
BROTHER、MAZAK、Star 等設備的剛性與熱補償能力直接影響極限公差。
刀具磨耗與切削策略
粗精加工分離、刀具壽命管理是維持批次一致性的核心。
夾治具設計與工件剛性
薄壁件、細長件需特殊治具,否則夾持變形會吃掉公差帶。
量測設備與方法
三次元、輪廓儀、粗糙度計的解析度決定能驗證的公差等級。
環境溫度與熱穩定
車間溫控與量測室溫差會讓 μm 等級的公差失真。

薄壁件與高長徑比零件的公差該怎麼抓?
薄壁件與高長徑比零件的公差,必須從「變形控制」的角度重新思考,而不是直接套用實心件的公差等級。薄壁件在夾持與切削應力釋放後會回彈,壁厚越薄回彈量越大,常見做法是分粗精兩段加工、預留補償量,並使用真空夾具或低壓力夾持減少變形。高長徑比零件(長度/直徑比超過 8:1)則容易在車削時產生振動,讓尺寸呈現週期性偏差,瑞士型走心機的導套支撐是常見解法。對買家來說,圖面上若同時標註薄壁、緊公差與嚴格幾何公差,務必在詢價階段就與供應商討論加工順序與變形補償策略,否則量產階段的良率與成本都會失控。具體補償量依實際規格確認。
表面處理與熱處理會如何改變最終公差?
表面處理與熱處理會改變最終公差,因為這些製程會在成品尺寸上疊加一層額外的尺寸變化。陽極處理、鍍鎳、化學轉化膜等表面處理會在工件表面生成 5 μm 至 30 μm 不等的膜層,若公差帶小於膜厚,尺寸就會超出規格。熱處理的影響更大:滲碳、淬火會讓體積膨脹,高頻淬火與雷射淬火的變形方向難以預測,真空熱處理雖變形較小但仍非零。對買家來說,正確的做法是在圖面上註明「尺寸在熱處理後量測」或「尺寸在表面處理前預留膜厚」,而不是要求供應商在最終成品上同時滿足公差與膜厚。實務上,熱處理前後的尺寸變化補償量依實際規格確認,需要試作階段實際量測才能定案。

幾何公差(GD&T)標註常見的誤解有哪些?
幾何公差(GD&T)標註常見的誤解,往往讓買家與供應商在驗收階段產生爭議。第一個誤解是把 GD&T 當成「越嚴越好」,但真實度(True Position)、平行度、圓跳動等幾何公差背後都有基準與量測方法的假設,標註過嚴會讓製造成本與良率急劇上升。第二個誤解是基準座標系定義不清,導致同一零件在不同供應商量測出不同結果。第三個誤解是忽略了「最大實體條件(MMC)」與「最小實體條件(LMC)」的差異,這會直接影響功能檢驗的通過與否。對買家來說,GD&T 標註應該反映零件的功能需求,而不是抄襲國外圖面卻不理解背後邏輯。與供應商在 RFQ 階段就基準定義與量測方式達成共識,能省下後續大量的驗收爭議。
量測不確定度與公差帶的關係是什麼?
量測不確定度與公差帶的關係,決定了一個零件能不能被客觀判定為「合格」。一般原則是:量測設備的不確定度應小於公差帶的 1/4 至 1/10,否則量測本身就會吃掉一部分公差,造成同樣的零件在不同量測室得到不同結果。例如三次元量測儀的精度若為 ±0.005 mm,公差帶若只有 ±0.01 mm,實際可用公差就只剩 ±0.005 mm,幾乎無法量產。對買家來說,正確的做法是在圖面或技術規範中註明量測設備等級與不確定度要求,而不是只寫公差數字。供應商在進料檢驗、製程中檢查與出貨前最終檢驗三個階段都應使用合適的量測設備,並保留量測紀錄作為品質追溯依據。
常見問答
CNC銑削鋁合金的公差極限是多少?
CNC銑削加工鋁合金在標準條件下可達±0.01mm至±0.025mm的線性公差。實際可達公差會依零件幾何、刀具、夾治具與機台等級而不同,薄壁件或高長徑比零件需放寬並依實際規格確認。
為什麼不鏽鋼的公差通常比鋁合金寬?
不鏽鋼加工過程會產生加工硬化,刀具磨耗加快,熱量集中在工件與刀具介面造成局部熱膨脹,尺寸容易飄移,因此公差通常需放寬至±0.02mm至±0.05mm。鋁合金質軟、切削阻力低,熱量容易隨切屑帶走,可跑更緊公差。
薄壁件與高長徑比零件的公差該怎麼抓?
薄壁件與高長徑比零件必須從變形控制角度思考,不能直接套用實心件公差。薄壁件常見做法是分粗精兩段加工、預留補償量並使用真空夾具;高長徑比零件(長度/直徑比超過8:1)可用瑞士型走心機導套支撐減少振動。
表面處理會如何影響最終公差?
陽極處理、鍍鎳等表面處理會在工件表面生成5μm至30μm不等的膜層,若公差帶小於膜厚,尺寸就會超出規格。正確做法是在圖面註明尺寸在表面處理前預留膜厚,或要求熱處理後量測。
量測不確定度與公差帶的關係是什麼?
量測設備的不確定度應小於公差帶的1/4至1/10,否則量測本身會吃掉公差。例如三次元精度±0.005mm,公差帶只有±0.01mm時,實際可用公差只剩±0.005mm,幾乎無法量產。圖面應註明量測設備等級與不確定度要求。
需要針對特定材料與幾何評估可達公差?
提供您的零件圖面、材料與公差需求,我們將依 CNC 車削、銑削、車銑複合或瑞士型走心機的製程特性,評估可達公差並回覆初步可行性與建議。