ysl-cnc material-tolerance-6

量測不確定度與公差帶的關係:買家必須先理解的精度現實

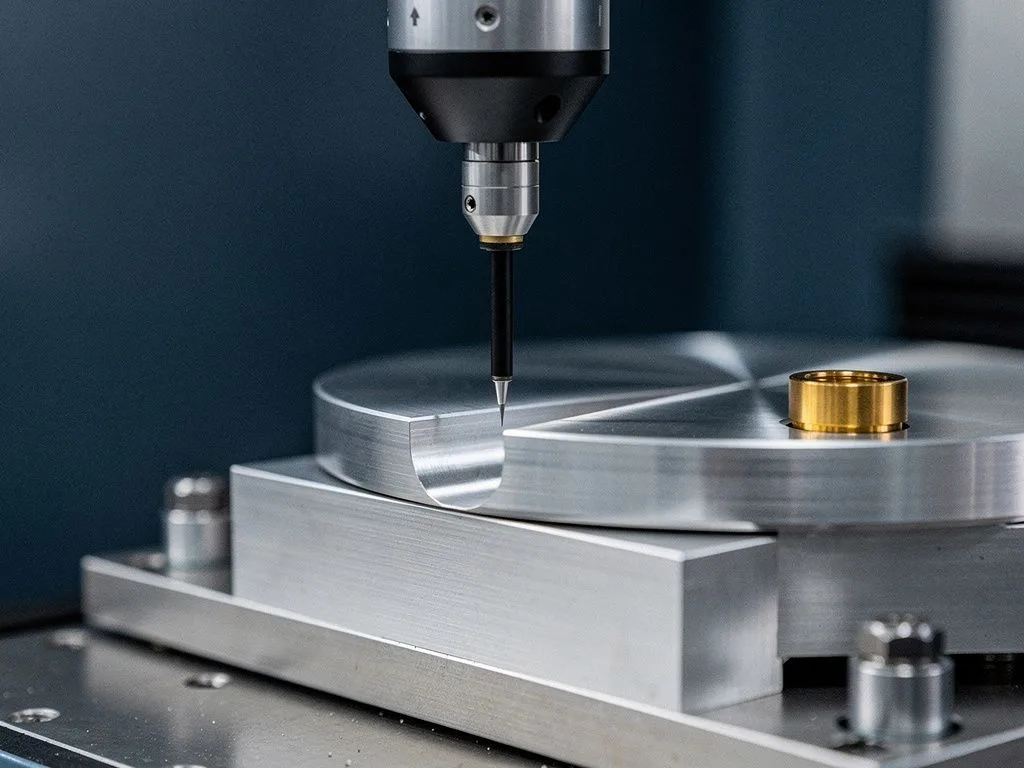
量測不確定度會直接吃掉一部分公差帶,這是 CNC 金屬加工中最常被忽略的成本與品質風險。當圖面標示 ±0.05 mm,公差帶其實是 0.10 mm,但量測設備本身就有 ±0.01 mm 的不確定度,等於實際可用公差只剩 0.08 mm。買家若只看標稱公差、不考慮不確定度,量產後就會面臨良率不足或被供應商退件。理解這層關係,是判斷 CNC 廠商是否成熟的關鍵指標。
重點摘要

  • 量測不確定度會吃掉公差帶

    當圖面標示 ±0.05 mm,公差帶為 0.10 mm,但量測設備不確定度 ±0.01 mm 時,實際可用公差只剩 0.08 mm,直接影響良率與成本。

  • 標稱公差不等於實際可達精度

    圖面 ±0.01 mm 若量測不確定度為 ±0.005 mm,實際工件可能落在 ±0.015 mm 區間,超出圖面要求,買家應要求供應商提供量測不確定度報告。

  • 材料特性會放大不確定度影響

    鋁合金熱膨脹係數高、不鏽鋼薄件易翹曲、黃銅紅銅夾持應力釋放後回彈,當公差為 ±0.02 mm 級別時,材料選擇決定不確定度是否吃掉全部公差帶。

  • RFQ 應要求四項量測資料

    完整的 RFQ 應包含量測設備清單、量測不確定度報告或校正證書、抽樣比例(AQL)、關鍵尺寸量測點標註,否則無法判斷公差承諾是否可信。

為什麼 ±0.01 mm 的標稱公差不等於實際可達精度?

圖面上寫 ±0.01 mm,並不代表工件實際落在 ±0.01 mm 內,因為量測本身就有不確定度。當量測設備的不確定度是 ±0.005 mm,實際工件尺寸可能落在 ±0.015 mm 區間,這已經超出圖面要求。買家應該向供應商確認:他們用什麼等級的量具(卡尺、千分表、CMM)、量具的校正週期、以及量測不確定度報告。沒有這份資料,標稱公差只是行銷話術。元順利在製程中與出貨前都會進行尺寸檢驗,但具體量測設備規格與不確定度數值需依實際規格確認,買家詢價時應一併要求附上。

不確定度如何吃掉公差帶?用一個實際情境說明

假設圖面要求孔徑 Ø10.00 ±0.05 mm,公差帶是 0.10 mm。若量測系統的不確定度是 ±0.02 mm(k=2),實際可接受區間會縮減為 0.06 mm,等於吃掉 40% 的公差空間。當工件是鋁合金 CNC 銑削件、批量 5,000 件,這個縮減會直接反映在良率上。買家在 RFQ 階段就應該問供應商:你們的量測不確定度是多少?是否提供 MSA(量測系統分析)報告?沒有 MSA 的供應商,即使設備再高階,也無法保證 ±0.05 mm 的穩定性。

material tolerance scene 1

哪些材料會讓不確定度的影響更明顯?

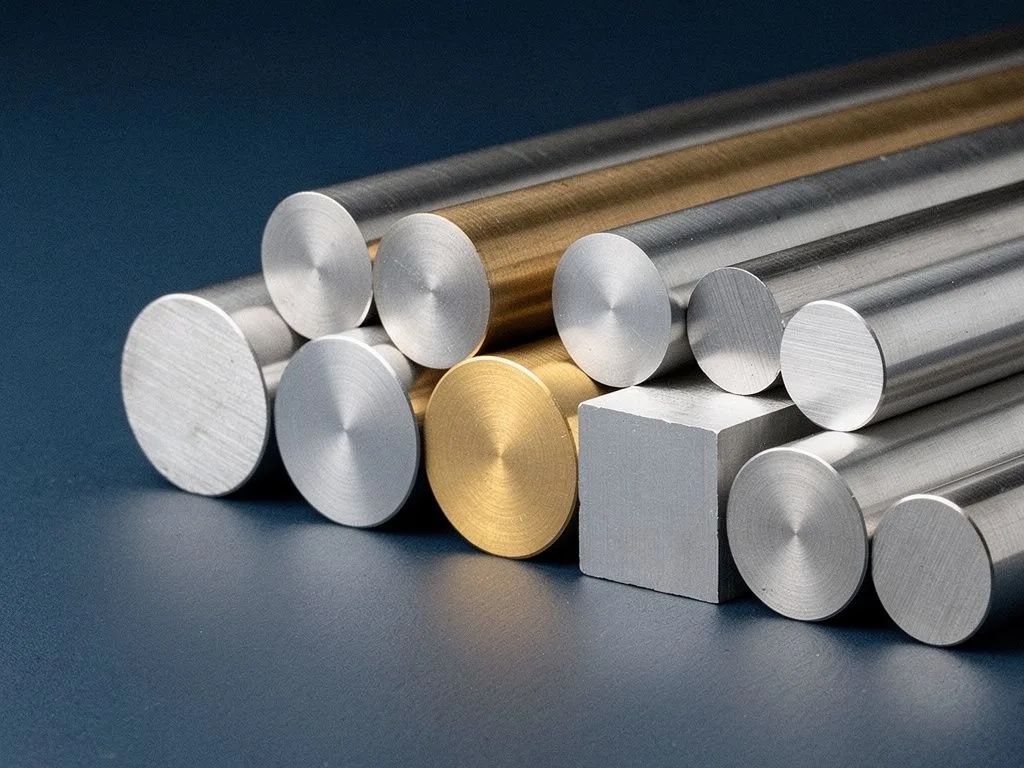
材料的熱膨脹係數與加工後變形量,會放大不確定度的實際影響。鋁合金(6061、7075)熱膨脹係數高,車銑複合加工後尺寸會隨溫度漂移;不鏽鋼(304、316)切削熱集中,薄件容易翹曲;黃銅與紅銅雖然切削性好,但夾持應力釋放後尺寸會回彈。當圖面公差是 ±0.02 mm 級別,材料選擇本身就會決定量測不確定度是否會吃掉全部公差帶。買家應主動提供工件使用環境(溫度、載荷),讓供應商評估材料與公差的匹配性,而不是單純丟一張圖面就要求 ±0.01 mm。
瑞士型走心機與 5 軸銑削的公差表現有何差異?

瑞士型走心機適合 Ø32 mm 以下的小徑長軸件,加工過程中工件持續由導套支撐,理論上可達 ±0.005 mm;但實際可達精度仍受量測不確定度限制。5 軸銑削(MAZAK、BROTHER 設備)適合複雜幾何與多面加工,但每次夾持都會引入定位誤差,公差通常落在 ±0.01–0.02 mm 區間。買家不應假設「5 軸一定比瑞士型精密」,因為加工策略、夾治具設計、量測方式都會影響最終結果。詢價時應提供 3D 圖檔與關鍵尺寸清單,讓供應商判斷哪種製程更適合。

公差管理分階段流程

  1. 1

    試作階段驗證製程

    1–50 件,公差放寬到 ±0.05 mm,驗證幾何與功能可行性後再收緊。

  2. 2

    小批量收集 Cpk

    50–1,000 件,開始收集 Cpk 資料,判斷製程是否穩定。

  3. 3

    量產建立 SPC 監控

    1,000 件以上,建立統計製程管制,即時監控關鍵尺寸偏移趨勢。

  4. 4

    分階段定義公差

    試作 ±0.05 mm、小量 ±0.02 mm、量產 ±0.01 mm,每階段要求對應量測資料。

material tolerance scene 2

買家向 CNC 供應商詢價時,該要求哪些量測相關資料?

一份完整的 RFQ 應該包含四項量測要求:第一,量測設備清單(卡尺、千分表、CMM、表面粗糙度儀的品牌與型號);第二,量測不確定度報告或校正證書;第三,製程中檢查與出貨前最終檢驗的抽樣比例(AQL);第四,關鍵尺寸的量測點標註。若供應商無法提供前三項,買家就無法判斷他們的公差承諾是否可信。元順利的檢驗流程涵蓋進料、製程中、出貨前,但具體抽樣比例與量測設備規格依實際規格確認,買家應在詢價時主動要求書面說明。

ISO 9001:2015 在量測不確定度管理上扮演什麼角色?

ISO 9001:2015 要求製造商建立量測設備的校正與追溯機制,但標準本身並未強制規定不確定度的計算方式。也就是說,通過 ISO 9001 的供應商「應該」有校正紀錄,但「校正」不等於「不確定度受控」。買家若看到供應商只出示 ISO 9001 證書就以為公差有保障,是常見的誤判。正確的做法是要求供應商說明:他們如何計算量測不確定度(依據 ISO/IEC Guide 98-3 或 GUM)、是否定期執行 MSA、校正追溯到哪一個國家標準實驗室。元順利通過 ISO 9001:2015 驗證,但證書編號與有效期限需依實際規格確認,買家索取時應一併要求校正追溯鏈資料。

判斷 CNC 供應商公差能力的六項檢查清單

  • 量測不確定度數值

    要求供應商提供各量測設備的不確定度(k=2),並標註計算依據。沒有數值就無法判斷公差承諾是否合理。

  • 校正追溯鏈

    確認量具校正可追溯到 TAF 或等效的國家級標準實驗室,校正週期是否符合設備使用頻率。

  • MSA 量測系統分析

    要求供應商提供 GR&R 報告,確認量測系統本身的變異是否小於工件公差的 10%。

  • 製程能力指數 Cpk

    關鍵尺寸的 Cpk 應 ≥1.33,量產穩定後應 ≥1.67。沒有 Cpk 資料就無法評估良率。

  • 材料與公差匹配性評估

    供應商應主動說明鋁合金、不鏽鋼、碳鋼、黃銅紅銅的熱變形與夾持應力對公差的影響。

  • 首件檢驗與出貨檢驗紀錄

    要求供應商提供首件檢驗報告(FAIR)與出貨前抽樣紀錄,確認檢驗流程確實執行。

從試作到量產,公差管理該如何分階段進行?

試作階段(1–50 件)的重點是驗證製程可行性,公差可以暫時放寬到 ±0.05 mm,確認幾何與功能後再收緊。小批量(50–1,000 件)應開始收集 Cpk 資料,判斷製程是否穩定。量產(1,000 件以上)則必須建立 SPC(統計製程管制),即時監控關鍵尺寸的偏移趨勢。買家若在試作階段就要求 ±0.005 mm 的極限公差,會大幅提高成本且無法反映真實量產能力。正確的做法是分階段定義公差:試作 ±0.05 mm、小量 ±0.02 mm、量產 ±0.01 mm,並要求供應商在每個階段提供對應的量測資料。

常見問答

為什麼圖面標示 ±0.01 mm 不等於實際可達精度?

因為量測本身就有不確定度。當量測設備不確定度是 ±0.005 mm,實際工件尺寸可能落在 ±0.015 mm 區間,已超出圖面要求。買家應向供應商確認量具等級、校正週期與量測不確定度報告。

量測不確定度如何影響公差帶?

假設圖面要求孔徑 Ø10.00 ±0.05 mm,公差帶是 0.10 mm,若量測系統不確定度是 ±0.02 mm(k=2),實際可接受區間縮減為 0.06 mm,等於吃掉 40% 的公差空間,直接反映在良率上。

哪些材料會讓不確定度的影響更明顯?

鋁合金(6061、7075)熱膨脹係數高,尺寸會隨溫度漂移;不鏽鋼(304、316)切削熱集中,薄件容易翹曲;黃銅與紅銅夾持應力釋放後尺寸會回彈。當公差是 ±0.02 mm 級別,材料選擇決定不確定度是否吃掉全部公差帶。

詢價時該要求供應商提供哪些量測資料?

應要求四項:量測設備清單(卡尺、千分表、CMM 等品牌型號)、量測不確定度報告或校正證書、製程中與出貨前檢驗的抽樣比例(AQL)、關鍵尺寸量測點標註。若供應商無法提供前三項,公差承諾難以採信。

ISO 9001:2015 能保證量測不確定度受控嗎?

不能。ISO 9001:2015 只要求建立量測設備校正與追溯機制,並未強制規定不確定度計算方式。通過 ISO 9001 只代表有校正紀錄,不等於不確定度受控。應要求供應商說明不確定度計算依據(如 GUM)、是否執行 MSA、校正追溯至哪個國家標準實驗室。

把你的圖面與公差需求寄給元順利,取得量測可行性評估

提供 3D 圖檔、關鍵尺寸清單與批量預估,我們會在兩個工作天內回覆製程建議、量測方案與不確定度說明。