
測定不確かさと公差帯の関係:買い手がまず理解すべき精度の現実
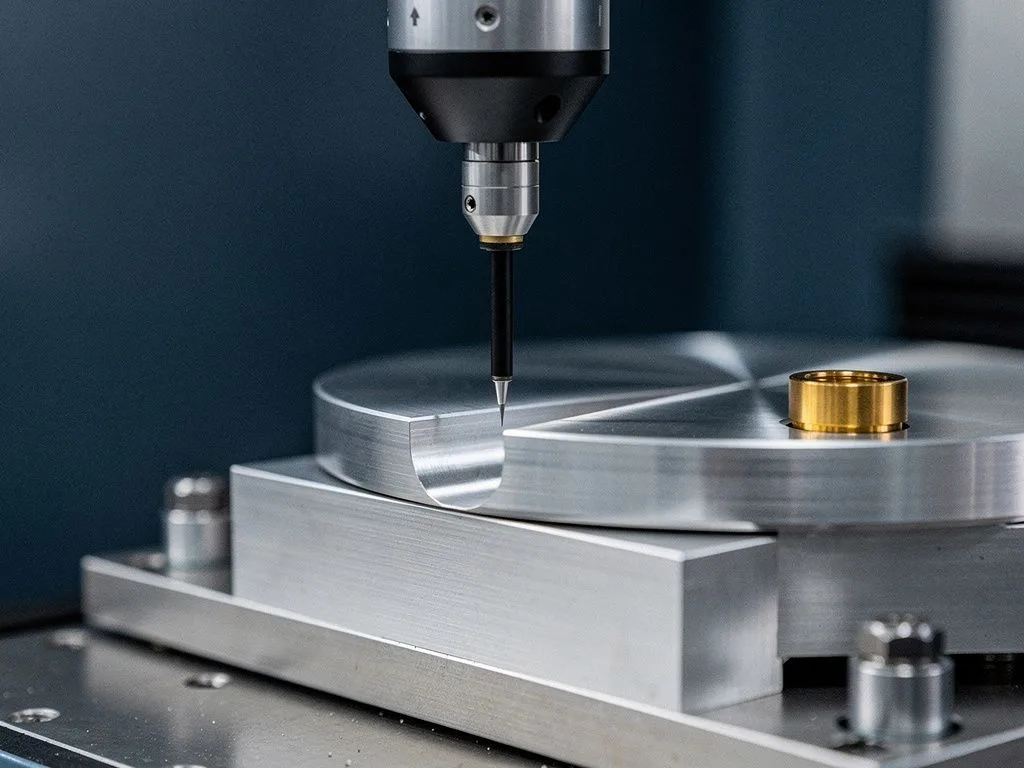
測定不確かさは公差帯の一部を直接消費する。これはCNC金属加工において最も見落とされがちなコストと品質リスクである。図面に±0.05 mmと指示されている場合、公差帯は0.10 mmであるが、測定機器自体に±0.01 mmの不確かさがあるため、実際に利用可能な公差は0.08 mmに減少する。買い手が公称公差のみを見て不確かさを考慮しない場合、量産後に歩留まり不足に直面するか、サプライヤーから拒否されることになる。この関係を理解することは、CNCメーカーの成熟度を判断する重要な指標である。
重点摘要
測定不確かさが公差帯を食い潰す
図面に±0.05 mmと指示されていても、公差帯は0.10 mmだが、測定設備の不確かさが±0.01 mmの場合、実際に使える公差は0.08 mmしか残らず、良品率とコストに直接影響する。
表示公差は実際に到達可能な精度と等しくない
図面の±0.01 mmに対し、測定不確かさが±0.005 mmであれば、実際の工作物は±0.015 mmの範囲に収まる可能性があり、図面要求を超える。買い手はサプライヤーに測定不確かさ報告書を要求すべきである。
材料特性が不確かさの影響を増幅する
アルミニウム合金は熱膨張係数が高く、ステンレス鋼の薄肉品は反りやすく、黄銅や赤銅はクランプ応力の解放後にスプリングバックする。公差が±0.02 mmレベルになると、材料選択が不確かさが公差帯を全て食い潰すかどうかを決定する。
RFQでは4項目の測定データを要求すべき
完全なRFQには、測定設備リスト、測定不確かさ報告書または校正証明書、抜き取り比率(AQL)、重要寸法の測定ポイント指定を含めるべきである。そうでなければ、公差の約束が信頼できるか判断できない。
なぜ±0.01 mmの公称公差は実際の到達可能精度と等しくないのか?
図面に±0.01 mmと記載されていても、測定自体に不確かさが存在するため、ワークが実際に±0.01 mm以内に収まるとは限らない。測定機器の不確かさが±0.005 mmの場合、実際のワーク寸法は±0.015 mmの範囲に収まる可能性があり、これは図面要求を超えている。買い手はサプライヤーに、どのグレードの測定工具(ノギス、ダイヤルゲージ、CMM)を使用しているか、校正周期、および測定不確かさレポートを確認すべきである。この情報がなければ、公称公差は単なるマーケティング用語に過ぎない。元順利は工程中および出荷前に寸法検査を実施するが、具体的な測定機器の仕様と不確かさの数値は実際の仕様に基づいて確認する必要があり、買い手は見積依頼時に併せて要求すべきである。
不確かさはどのように公差帯を消費するのか?実際のシナリオで説明する
図面で穴径Ø10.00 ±0.05 mmが要求され、公差帯が0.10 mmであると仮定する。測定システムの不確かさが±0.02 mm(k=2)の場合、実際に許容される範囲は0.06 mmに縮小され、公差スペースの40%を消費することになる。ワークがアルミニウム合金CNCフライス加工品で、ロットが5,000個の場合、この縮小は歩留まりに直接反映される。買い手はRFQ段階でサプライヤーに、測定不確かさはいくらか、MSA(測定システム分析)レポートを提供しているかを尋ねるべきである。MSAを提供しないサプライヤーは、設備がどれほど高性能でも、±0.05 mmの安定性を保証することはできない。

どの材料が不確かさの影響をより顕著にするのか?
材料の熱膨張係数と加工後の変形量は、不確かさの実際の影響を増幅する。アルミニウム合金(6061、7075)は熱膨張係数が高く、旋削・フライス複合加工後の寸法は温度によって変動する。ステンレス鋼(304、316)は切削熱が集中し、薄肉部品は反りやすい。黄銅と赤銅は切削性は良いが、クランプ応力の解放後に寸法が戻る。図面公差が±0.02 mmレベルの場合、材料選択自体が測定不確かさが公差帯全体を消費するかどうかを決定する。買い手はワークの使用環境(温度、荷重)を積極的に提供し、サプライヤーが材料と公差の適合性を評価できるようにすべきであり、単に図面を渡して±0.01 mmを要求するだけでは不十分である。
スイス型自動旋盤と5軸加工の公差性能の違いは?
スイス型自動旋盤はØ32 mm以下の小径長尺部品に適しており、加工中はワークがガイドブッシュで支え続けられるため、理論上は±0.005 mmを達成可能である。ただし、実際に達成可能な精度は測定の不確かさによって制限される。5軸加工(TAKISAWA、BROTHER設備)は複雑な形状や多面加工に適しているが、クランプのたびに位置決め誤差が生じるため、公差は通常±0.01~0.02 mmの範囲となる。買い手は「5軸はスイス型より必ず精密」と想定すべきではない。加工戦略、治具設計、測定方法が最終結果に影響するためである。見積依頼時には3D図面と重要寸法リストを提供し、サプライヤーにどちらの工程が適切かを判断させるべきである。
公差管理の段階別プロセス
- 1
試作段階で工程を検証
1〜50個、公差を±0.05 mmに緩め、幾何学的・機能的実現可能性を検証してから締め付ける。
- 2
小ロットでCpkを収集
50〜1,000個、Cpkデータの収集を開始し、工程が安定しているか判断する。
- 3
量産でSPC監視を確立
1,000個以上、統計的工程管理を確立し、重要寸法のずれ傾向をリアルタイムで監視する。
- 4
段階別に公差を定義
試作±0.05 mm、小ロット±0.02 mm、量産±0.01 mm、各段階で対応する測定データを要求する。

CNCサプライヤーに見積依頼する際、どのような測定関連資料を要求すべきか?
完全なRFQには4つの測定要件を含めるべきである。第一に、測定機器リスト(ノギス、マイクロメータ、CMM、表面粗さ計のブランドと型番)。第二に、測定の不確かさレポートまたは校正証明書。第三に、工程内検査と出荷前最終検査の抜取水準(AQL)。第四に、重要寸法の測定箇所の指示。サプライヤーが最初の3項目を提供できない場合、買い手は公差の約束が信頼できるかどうかを判断できない。元順利の検査プロセスは受入、工程内、出荷前を網羅しているが、具体的な抜取水準と測定機器の仕様は実際の仕様に基づいて確認されるため、買い手は見積依頼時に書面での説明を積極的に要求すべきである。
ISO 9001:2015は測定の不確かさ管理においてどのような役割を果たすか?
ISO 9001:2015は製造業者に対し、測定機器の校正とトレーサビリティの仕組みを確立することを要求しているが、規格自体は不確かさの計算方法を強制していない。つまり、ISO 9001を取得しているサプライヤーは「校正記録を持つべき」だが、「校正」は「不確かさが管理されている」ことを意味しない。買い手がサプライヤーのISO 9001証明書だけを見て公差が保証されていると考えるのは、よくある誤解である。正しいアプローチは、サプライヤーに以下の説明を求めることである:測定の不確かさをどのように計算しているか(ISO/IEC Guide 98-3またはGUMに基づく)、MSAを定期的に実施しているか、校正がどの国家標準研究所にトレーサブルか。元順利はISO 9001:2015認証を取得しているが、証明書番号と有効期限は実際の仕様に基づいて確認されるため、買い手は要求時に校正トレーサビリティチェーンの資料も併せて要求すべきである。
CNCサプライヤーの公差能力を判断するための6項目チェックリスト
測定の不確かさの数値
各測定機器の不確かさ(k=2)とその計算根拠をサプライヤーに要求する。数値がなければ公差の約束が妥当かどうかを判断できない。
校正トレーサビリティチェーン
測定工具の校正がTAFまたは同等の国家標準研究所にトレーサブルであること、校正周期が機器の使用頻度に適合していることを確認する。
MSA測定システム分析
GR&Rレポートを要求し、測定システム自体のばらつきがワーク公差の10%未満であることを確認する。
工程能力指数Cpk
重要寸法のCpkは≥1.33、量産安定後は≥1.67であるべきである。Cpkデータがなければ良品率を評価できない。
材料と公差の適合性評価
サプライヤーはアルミニウム合金、ステンレス鋼、炭素鋼、真鍮、銅の熱変形とクランプ応力が公差に与える影響を積極的に説明すべきである。
初品検査と出荷検査の記録
初品検査レポート(FAIR)と出荷前抜取記録を要求し、検査プロセスが確実に実施されていることを確認する。
試作から量産まで、公差管理はどのように段階的に進めるべきか。
試作段階(1〜50個)の重点は工程の実現可能性の検証であり、公差は一時的に±0.05 mmまで緩和し、幾何特性と機能を確認した後に引き締める。小ロット(50〜1,000個)ではCpkデータの収集を開始し、工程が安定しているかを判断する。量産(1,000個以上)ではSPC(統計的工程管理)を確立し、重要寸法の偏り傾向をリアルタイムで監視する必要がある。買い手が試作段階で±0.005 mmの限界公差を要求すると、コストが大幅に上昇し、実際の量産能力を反映できない。正しい方法は、公差を段階的に定義することである。試作±0.05 mm、小ロット±0.02 mm、量産±0.01 mmとし、各段階でサプライヤーに対応する測定データの提供を求める。
よくある質問
図面に±0.01 mmと表示されていても、実際に到達可能な精度と等しくないのはなぜか?
測定自体に不確かさがあるためである。測定設備の不確かさが±0.005 mmの場合、実際の工作物寸法は±0.015 mmの範囲に収まる可能性があり、図面要求を超える。買い手はサプライヤーに測定器具の等級、校正周期、測定不確かさ報告書を確認すべきである。
測定不確かさは公差帯にどのように影響するか?
図面で穴径Ø10.00 ±0.05 mmが要求され、公差帯が0.10 mmの場合、測定システムの不確かさが±0.02 mm(k=2)であれば、実際に受け入れ可能な範囲は0.06 mmに縮小され、公差スペースの40%を食い潰すことになり、良品率に直接反映される。
どの材料が不確かさの影響をより顕著にするか?
アルミニウム合金(6061、7075)は熱膨張係数が高く、寸法が温度で変動する。ステンレス鋼(304、316)は切削熱が集中し、薄肉品は反りやすい。黄銅と赤銅はクランプ応力の解放後に寸法がスプリングバックする。公差が±0.02 mmレベルになると、材料選択が不確かさが公差帯を全て食い潰すかどうかを決定する。
見積依頼時にサプライヤーに要求すべき測定データは何か?
4項目を要求すべきである:測定設備リスト(ノギス、ダイヤルゲージ、CMMなどのブランドと型番)、測定不確かさ報告書または校正証明書、工程中および出荷前検査の抜き取り比率(AQL)、重要寸法の測定ポイント指定。サプライヤーが最初の3項目を提供できない場合、公差の約束は信頼し難い。
ISO 9001:2015は測定不確かさが管理されていることを保証できるか?
できない。ISO 9001:2015は測定設備の校正とトレーサビリティの仕組みの確立のみを要求し、不確かさの計算方法を強制していない。ISO 9001を取得していることは校正記録があることを示すだけで、不確かさが管理されていることを意味しない。サプライヤーに不確かさの計算根拠(GUMなど)、MSAの実施有無、校正がどの国家標準研究所にトレーサブルかを説明するよう要求すべきである。
図面と公差要件を元順利に送り、測定実現性評価を取得する
3D図面データ、重要寸法リスト、ロット予定数を提供いただければ、2営業日以内に工程提案、測定方法、不確かさの説明を回答する。