
品質管理
量得出來,才敢承接 —— 三段檢驗與可追溯的紀錄
元順利は、受入検査・工程内検査・出荷前検査の三段階で各ロットの部品を管理し、ISO 9001:2015 品質システム(認証番号 20/16013、UKAS 認定)に基づいて運用している。測定部門には三次元測定機(CMM)を配置し、MSA、GR&R、SPC により測定システム自体のばらつきを管理している。本ページでは、買い手が要求できる検査エビデンスについて説明する。
三段階の検査プロセス
- 1
受入検査
材料規格と溶鋼番号を照合し、材料の取り違えを防止する。材質証明書はロットごとに添付可能で、買い手のトレーサビリティに対応する。
- 2
工程内検査
初品確認と巡回検査により、寸法のずれをライン上で検出する。出荷前にロット全体の不良が判明する事態を防ぐ。
- 3
出荷前最終検査
図面の重要寸法を再測定し、検査記録を添付する。全数検査または抜取検査の比率は、買い手と合意した受入基準に従って実施する。
なぜ測定システム自体も管理する必要があるのか?
検査報告書の数値の正確さは、測定器具と測定者の安定性に依存する。測定器具自体のばらつきが公差に占める割合が高すぎると、判定が歪む——良品が不合格と判定されたり、不良品が合格と判定されたりする可能性がある。
元順利は、MSA(測定システム分析)により測定器具の正確さと直線性を評価し、GR&R(ゲージ再現性と再生性)により異なる測定者・異なる時間で同一品を測定した場合の一致性を確認し、SPC(統計的工程管理)により工程自体の安定性を追跡する。買い手が重要寸法に厳しい要求を持つ場合、見積依頼時に対応する測定システム分析データを要求できる。

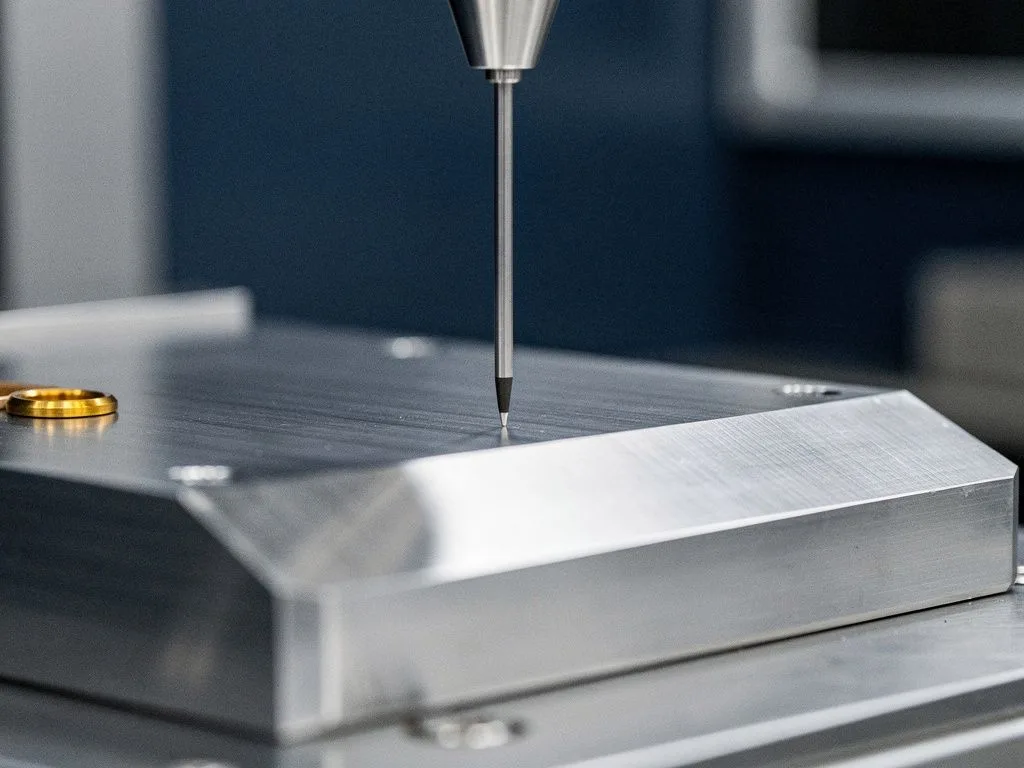
三次元測定機(CMM)
三次元測定機は、幾何公差(GD&T)の検証に使用される——平面度、円筒度、位置度など、ノギスやマイクロメータでは確認できない項目である。GD&T が指定された部品形状では、CMM が信頼できるデータを提供できる唯一の方法である。
買い手が報告書を確認する際に注目すべき点は三つある:測定値が公差帯内に収まっているか、測定の不確かさが公差よりも十分に小さいか、重要寸法に追加の表示があるか。報告書に「合格」とだけ記載され、実際の数値がない場合、その報告書の参考価値は限定的である。
認証
ISO 9001:2015
証明書番号 20/16013・認証機関 A CUBE TIC LIMITED(UKAS 認定・IAF 多国間相互承認)・2020 年 3 月に初回登録。検証範囲:輸送用金属製品(自転車その他)の製造、加工及び販売。
証明書の詳細はご要望に応じてご提示いたします。
提供可能な品質文書
| 材質証明書 | ロット単位で提供。材料規格と溶鋼番号を含む |
|---|---|
| 寸法検査報告書 | 図面の重要寸法に対する実測値を記載 |
| 出荷検査記録 | 最終検査結果と合格判定 |
| 初品検査報告書(FAI) | 買い手の様式に合わせて対応可能 |
| 測定システム分析 | MSA/GR&R データ。必要に応じて提供 |
特殊な様式(例:買い手所有の FAI フォーム)は見積依頼時にご指定いただければ、見積書にて併せて確認する。