
なぜ台湾の精密加工は台中に集中しているのか
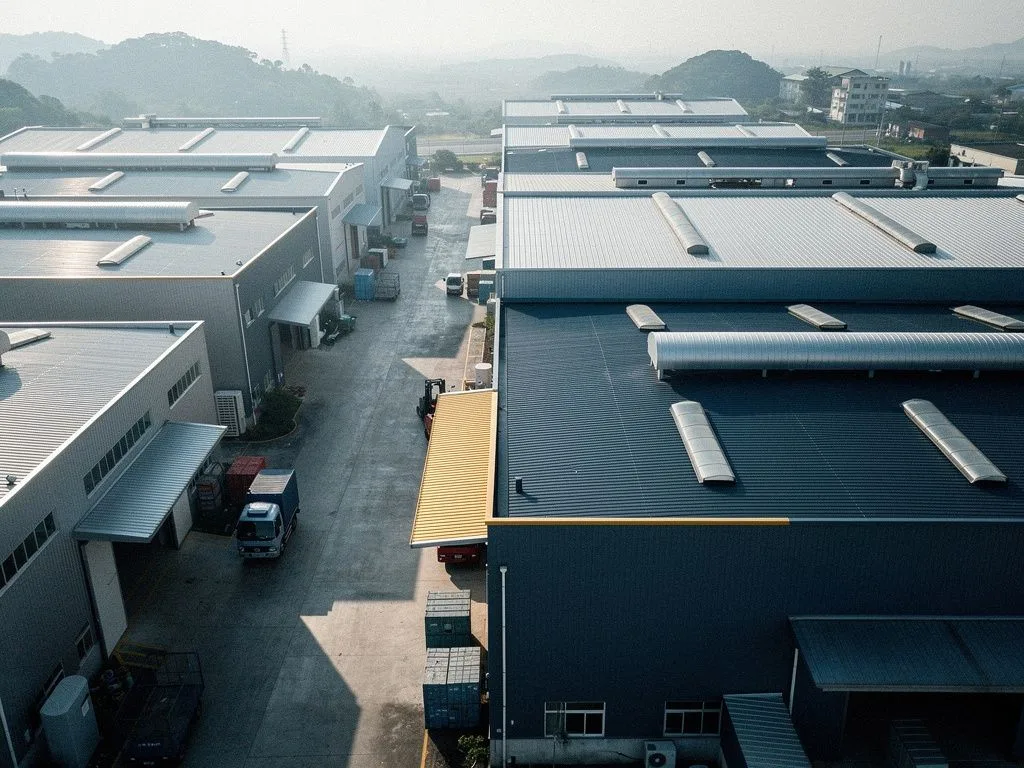
台湾の精密CNC加工が台中に集中しているのは、中部地域が1970年代以降、工作機械・自転車・機械部品を中核とする産業集積を段階的に形成してきたためである。神岡・潭子・豊原・北屯一帯には、旋盤・フライス盤から複合加工機までの受託加工能力が集積し、中部科学園区がもたらした航空宇宙・光電需要により、材料サプライヤー・表面処理業者・熱処理業者が数十キロ圏内に完全な協力ネットワークを形成している。海外バイヤーにとって、これは台中でCNCサプライヤーを探す際に、旋削・フライス加工・走心機・多軸加工の受託業者を同時に比較でき、熱処理・表面処理の支援も近隣で受けられることを意味し、台湾が他のアジアの生産地に対して持つ構造的優位性である。集積地内の工場密度は、バイヤーが評価段階で複数の工場監査や技術面談を同日に実施することを可能にし、調達決定の時間コストを短縮する。
重点摘要
台中集積は1970年代に形成
台中精密加工は神岡、潭子、豊原、北屯に集中し、1970年代の工作機械産業の立ち上がりに起源を持ち、徐々にCNC旋削、フライス加工、多軸加工へと進化してきた。
完全な協力ネットワークが工程時間を短縮
材料供給、表面処理、熱処理工場が数十キロ圏内に協力ネットワークを形成し、部品は素材から完成品まで同日中に多段階の工程移転が可能である。
多軸加工と試作・量産が併存
集積内には3軸から5軸のフライス加工、旋削複合加工、走心機、および試作型と量産型の工場が同時に存在し、50個の試作から5000個の量産まで対応できる。
中高精度・中小ロットのポジショニング
台湾のサプライチェーンは中高精度、中小ロット、迅速な対応に位置付けられ、50から5000個の注文、2から4週間の納期、複雑な形状の部品に適している。
台中集積地はどのように形成されたのか
台中集積地の形成は1970年代の台湾工作機械産業の立ち上がりに遡る。神岡・潭子一帯は、台中港と縦貫線の交通結節点に近く、地元の中小企業が密集する機械整備・部品加工の伝統があったことから、単機操作からCNC旋削・フライス受託加工へと段階的に発展した。1990年代以降、自転車・空気工具・手工具産業が海外移転または転換し、既存の加工能力は自動車・オートバイ部品、ポンプ、バルブ、3C構造部品に解放され、機械は2軸旋盤から3軸・4軸フライス盤、さらに複合加工機とスイス型走心機へとアップグレードされた。中部科学園区の設立後は、半導体設備・光電素子・精密光学の加工需要がもたらされ、集積地は5軸フライス加工とミクロン精度へと押し上げられた。この発展経路は、今日の潭子・神岡・豊原に、自動車・オートバイ部品の量産ライン、医療・光学部品の試作ライン、航空宇宙構造部品の5軸加工工場が同時に存在し、3つの能力が同じ集積地内に併存する理由を説明している。バイヤーにとって、これは50個の医療用ステンレス試作部品であれ、5000個のアルミニウム合金自動車・オートバイ部品であれ、同じ地理的範囲内で対応する加工工場を見つけることができ、県や生産地をまたいでサプライヤーを探す必要がないことを意味し、台中集積地の最も実質的な価値である。
潭子と周辺のサプライチェーン構造とは
潭子と周辺のサプライチェーン構造は、「加工工場を中核とし、材料・後工程協力工場を衛星とする」同心円配置である。元順利が所在する潭子区を例にとると、20キロ圏内でアルミニウム合金・ステンレス・炭素鋼・銅材の棒材・コイル材を調達でき、材料商は多くがミルシートを提供し、小ロットの切断サービスにも対応する。後工程の協力工場は、陽極酸化処理・亜鉛めっき・ニッケルめっき・黒染め・ブラスト・研磨・不動態皮膜処理を網羅し、熱処理では浸炭・窒化・真空焼入れ・高周波などの選択肢がある。この構造がバイヤーにとって意味するのは、同じ部品が材料から完成品まで、同一営業日内に複数の工程を転送でき、県間輸送の梱包コストと納期リスクを削減できることである。アルミニウム合金の陽極酸化処理やステンレスの不働態化処理が必要な部品では、バイヤーは見積もり段階で協力工場の生産能力スケジュールを確認し、加工完了後に後工程で詰まるのを避けるべきである。実際の調達プロセスでは、バイヤーは加工工場に材料と後工程を一括委託し、加工工場を単一窓口として協力工場に発注させることができる。これにより、品質異常時にも加工工場の単一窓口に責任を追及するだけで済み、複数工場間の責任のなすり合いに陥ることはない。
台中集積地がバイヤーに提供する6つの核心的条件
多軸加工能力の併存
3軸から5軸のフライス加工、複合加工機、スイス型走心機を同じ集積地内で比較でき、バイヤーは部品形状に応じて適切な工法を選択できる。
材料調達の柔軟性
アルミニウム合金・ステンレス・炭素鋼・黄銅・赤銅の棒材・コイル材を近隣で調達でき、小ロット試作と量産切断に対応する。
後工程協力体制の充実
陽極酸化処理・めっき・黒染め・ブラスト・研磨・熱処理の協力工場が密集し、工程間の物流時間を短縮する。
試作から量産への橋渡し
集積地内に試作型と量産型の工場が併存し、部品はサンプル検証から量産まで同じサプライチェーン内で移行できる。
人材と技術の継承
中部の機械・精密工学の人材密度は高く、現場の熟練工は多ブランドの工作機械操作に精通し、段取り替えと治具設計の経験が豊富である。
交通と出荷の利便性
国道1号・国道3号・台中港に近く、陸送・海運の出荷柔軟性が高く、急ぎの注文と定期便の物流手配に対応する。

海外バイヤーの工場監査に必要な準備とは
海外バイヤーが台中集積地の工場監査に来る際は、3種類の書類と3つの現場確認ポイントを準備することを推奨する。書類としては、材質証明書、加工図面(公差指示と表面粗さ要求を含む)、初品検査計画、工程能力指数(Cp、Cpk)の履歴データを揃え、供給元がISO 9001:2015品質マネジメントシステム認証を保有しているかを確認し、実際の認証番号と有効期限は供給元に写しを請求して照合する必要がある。現場確認のポイントは、測定機器の校正記録(三次元測定機、投影機、粗さ計)、工程中の初品検査と巡回検査の頻度、出荷前最終検査の抜き取り比率、不良品の隔離とトレーサビリティのプロセスである。Tier-1協力工場の立場にある供給元には、バイヤーは通常、顧客リストの秘密保持契約(NDA)の執行状況と過去のPPAPまたは初物承認書の雛形の提示も要求する。これらの資料を監査前に電子ファイルで先に提供すれば、現場確認の時間を短縮できる。監査スケジュールの組み方としては、1日最大2工場とし、各工場に2〜3時間を確保し、測定室、工程エリア、出荷エリア、倉庫エリアをすべて見学ルートに含め、サンプル室だけを見て実際の生産ラインの実態を見落とさないようにする。
台中集積地の表面処理・熱処理協力ネットワークの仕組み
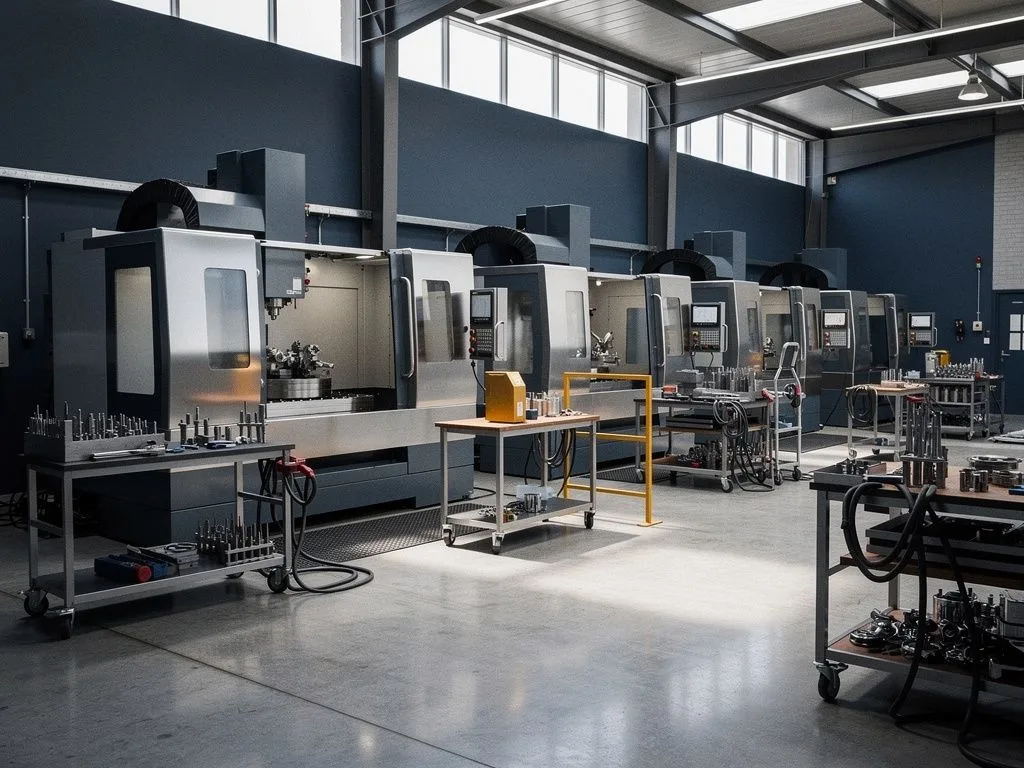
台中集積地の表面処理・熱処理協力ネットワークの運営モデルは「加工工場が主導し、協力工場が工程を分担する」というもので、加工工場がCNC切削と寸法公差を担当し、協力工場が表面性状を変える工程を担当する。アルミニウム合金部品で一般的な陽極酸化処理(硬質陽極酸化、黒染め、自然色)と化成処理は神岡・太平一帯に専門工場がある。ステンレス鋼の不働態化処理と電解研磨は豊原と大里に集中している。炭素鋼と合金鋼の熱処理には浸炭焼入れ、窒化、真空焼入れがあり、協力工場は硬度試験報告書と金属組織検査を提供することが多い。バイヤーにとって重要なのは、加工工場と協力工場の間の責任分担を確認することである。加工工場は寸法公差と幾何公差を担当し、協力工場は表面性状と硬度を担当するが、両者の境界で生じる寸法変化(陽極酸化処理後の寸法増加、窒化後の変形量など)は、加工工場が工程設計段階で補償量として織り込む必要がある。そのため、バイヤーは見積依頼時に「加工後」と「表面処理後」の寸法要求を同時に提示し、後工程による寸法不良を防ぐべきである。実際には、加工工場は初品試作後に寸法測定報告書を提供するため、バイヤーはこれに基づいて工程補償が十分か判断し、量産段階に入るか決定できる。これは後工程の手直しリスクを低減する標準的な方法である。
台中からの出荷物流とリードタイムの見積もり方
台中からの出荷物流とリードタイムは、部品のロットサイズ、包装方法、仕向港によって決まる。台中集積地は国道1号、国道3号、台中港に近く、陸送で台中港まで約30〜60分、海運でアジアの主要港(香港、上海、東京、マニラ)までは通常3〜5日、欧米の主要港(ロサンゼルス、ロッテルダム、ハンブルク)までは18〜28日かかる。航空便は、台中国際空港と桃園国際空港が急ぎの選択肢となり、台中から桃園空港まで約2時間、アジア向けの急ぎ航空便は24〜48時間以内に抑えられる。バイヤーにとって、リードタイムは3段階に分けて計算すべきである。加工リードタイム(材料調達とスケジューリングを含む)、後段の表面処理・熱処理時間、出荷包装・輸送時間である。試作段階(10〜50個)は通常2〜3週間で加工が完了する。量産段階(500個以上)は4〜8週間かかり、機械の生産能力と後段協力工場のスケジュールによる。実際の納期は、受注後に供給元が回答するスケジュール確認が基準となる。包装方法もリードタイムに影響し、裸のままの出荷が最速だがリスクが高く、防錆包装と個別気泡緩衝材包装は1〜2営業日余分にかかる。バイヤーはRFQ段階で包装仕様を明確に指定し、到着後に部品の衝突損傷が発見される事態を避けるべきである。
調達プロセス
- 1
図面と仕様の提供
バイヤーは部品図面、材質、ロット、公差要件を提供し、サプライヤーはこれに基づいて適用可能な工程を確認する。
- 2
工程確認と見積依頼
サプライヤーは旋削、フライス加工、旋削複合加工、走心機の適用性を回答し、納期と後工程協力工場の組み合わせ提案を提供する。
- 3
初品試作と測定
加工工場は初品試作後に寸法測定報告書を提供し、バイヤーは工程補正が十分か判断する。
- 4
工場監査と技術面談
バイヤーは工場監査を手配し、測定機器の校正記録、初品・巡視検査の頻度、出荷検査プロセスを確認する。
- 5
量産と出荷
スケジュール確認後、量産に入り、梱包仕様と輸送方法に従って出荷を手配する。

他アジア産地に対する台湾サプライチェーンの位置づけ
台湾サプライチェーンの他アジア産地に対する位置づけは「中高精度・中小ロット・迅速な対応」であり、中国華南・華東の大規模量産ラインや、ベトナム・タイの新興労働集約型加工とは一線を画す。台中集積地の強みは、複雑な形状の部品(5軸フライス加工や旋削・フライス複合加工が必要なもの)、高い公差要求(IT5〜IT7級)、特殊材料の加工(医療用ステンレス鋼、航空宇宙用アルミニウム合金、チタン合金)、試作から量産への迅速な切り替えにある。バイヤーにとって、他アジア産地ではなく台湾を選ぶ判断基準は通常、1回の注文数量が50〜5000個、2〜4週間の納期が必要、PPAPまたは初物承認書の要求、IP保護とNDA執行の重視、中英双语での即時コミュニケーションが必要、といった点である。逆に、単一部品で1万個以上の純粋な量産、またはプラスチック射出成形や金属プレス加工の大量部品が必要な場合は、中国華東やベトナムのサプライチェーンの方がコスト面で有利になる。これはバイヤーが産地を評価する際に持つべき現実的な区別である。実際には、一部のバイヤーは「台湾で試作、中国で量産」という二重産地戦略を採用し、新部品のサンプル検証と工程開発を台中集積地で行い、量産段階でコストの低い産地に移すことで、開発スピードと量産コストの両立を図っている。
初回の協業で直面するコミュニケーションと書類の課題とは?
台中エリアのCNCサプライヤーと初めて協業する際、バイヤーが最も頻繁に直面するコミュニケーションと書類の課題は3つある。第一に図面規格の差異である。欧米のバイヤーはASME Y14.5の幾何公差表記(GD&T)をよく使用するが、一部の台湾加工工場では位置度、輪郭度、基準系の解釈に確認が必要な場合がある。見積依頼段階で3Dデータ(STEPまたはIGES)と2D図面を提供し、重要寸法と非重要寸法の区別を明記することを推奨する。第二に材質証明書と検査報告書の形式である。台湾のサプライヤーは一般的にミルシート(材料証明書)、寸法検査報告書、外観検査報告書を提供できるが、報告書の形式と署名方法は工場によって異なるため、バイヤーはRFQ段階で明確に要求すべきである。第三に言語と時差である。台湾と欧米の時差は6時間から15時間、アジアの近隣諸国との時差は0時間から3時間である。台中の多くの加工工場は中英のメールと即時通信での返信に対応できるが、技術的な詳細はメールを主とし、毎週の定期的な進捗報告の仕組みを構築することを推奨する。これにより、時差をまたぐ協業におけるコミュニケーションの齟齬を低減できる。初回協業前には、双方の品質保証担当者とエンジニアが図面と検査基準を共同で確認するためのビデオ会議を一度実施し、基準解釈の相違によるサンプルの手直しを防ぐことを推奨する。
台中エリアはどのような部品タイプに最も強みを持つか?
台中エリアは特定の部品タイプに対して構造的な強みを持ち、バイヤーはこれを基に自社の部品がこの地域でサプライヤーを探すのに適しているかを判断できる。第一に精密なシャフト類とディスク類の部品である。特に長さ対直径比が高く、スイス型自動旋盤での加工が必要な細長い部品、例えば医療機器の穿刺針、空圧工具のピストンロッド、光コネクタのスリーブなどが該当する。これらの部品は潭子、神岡一帯に専門のスイス型自動旋盤加工工場があり、機械台数と熟練技術者の経験がこのエリアに集中している。第二に複雑な形状の航空宇宙部品と光学部品である。5軸加工と高精度測定が必要であり、例えば光学鏡筒、半導体製造装置のチャンバー、航空宇宙の構造部品などが該当する。これらの部品は中部科学園区がもたらした設備と人材に依存している。第三に中小ロットの自動車・オートバイ部品とバルブ部品である。試作と量産の中間に位置し、1回の注文が500個から5000個で、迅速な段取り替えと柔軟な生産スケジュールが必要となる。これはまさに台中エリアの中規模加工工場の主力市場である。一方、超大量ロットの単一部品(例えば1万個以上の標準部品)、または粉末冶金やプラスチック射出成形などの特殊なプロセスが必要な部品は、必ずしも台中エリアの強みとは限らない。バイヤーは部品の特性に応じて適切な生産地とサプライヤーのタイプを選択すべきである。
よくある質問
なぜ台湾の精密加工は台中に集中しているのか?
台中に精密加工が集中しているのは、1970年代の工作機械産業の立ち上がりに加え、中部科学園区が航空宇宙と光電の需要をもたらし、材料、表面処理、熱処理の完全な協力ネットワークを形成したためである。これにより、バイヤーは同一の地理的範囲内で複数の工程を比較し、調達時間を短縮できる。
台中の集積はどのような部品タイプに最も強みを持つか?
台中の集積は、精密軸類・円盤類部品、複雑な形状の航空宇宙・光学部品、中小ロットの自動車・二輪車部品やバルブ部品に最も強みを持つ。1回の注文は500から5000個で、迅速な段取り替えと柔軟なスケジューリングが必要である。超大量ロットや特殊工程部品は強みではない。
海外バイヤーが工場監査を行う際の準備は?
海外バイヤーは工場監査の際、材質証明書、加工図面、初品検査計画、Cp・Cpkの履歴データを準備し、ISO 9001:2015認証を確認すべきである。現場では測定機器の校正記録、初品・巡視検査の頻度、最終検査の抜き取り比率、不良品のトレーサビリティプロセスを観察し、1日で最大2工場を訪問する。
台中からの出荷における物流とリードタイムはどう見積もるか?
リードタイムは3段階で計算する:加工リードタイム、後工程の表面処理・熱処理時間、出荷梱包・輸送時間。試作段階の10から50個は通常2から3週間、量産500個以上は4から8週間必要である。海運でアジアへ3から5日、欧米へ18から28日、急ぎの場合は航空便が利用できる。
初回協力で発生するコミュニケーションと書類の問題は?
初回協力でよくある問題には、図面仕様の差異(ASME Y14.5 GD&Tの解釈)、材質証明書と検査報告書の形式の違い、言語と時差がある。見積依頼時に3Dと2D図面を提供し、報告書の形式を明確に要求し、毎週の進捗報告体制とビデオ会議による基準確認を確立することを推奨する。
台中CNCサプライヤーの加工能力を評価する必要がありますか?
部品図面、材質、ロット数、公差要件をご提供ください。実際の仕様に基づき、旋削、フライス加工、複合加工、またはスイス型自動旋盤の適切なプロセスを確認し、納期と後工程の協力工場の組み合わせ提案を回答いたします。