Engineering at a Glance
まず能力、次に会社
- 精密公差 Precision Tolerance
- 0.007 mm
- 面粗度 Surface Roughness
- Ra 0.3 μm
- 設備台数 CNC Machines
- 48
- 最大加工範囲 Work Envelope
- 250 × 500 × 120 mm
実際の到達能力は材料・形状・ロットにより評価する。
What We Manufacture
4つのワーク類型
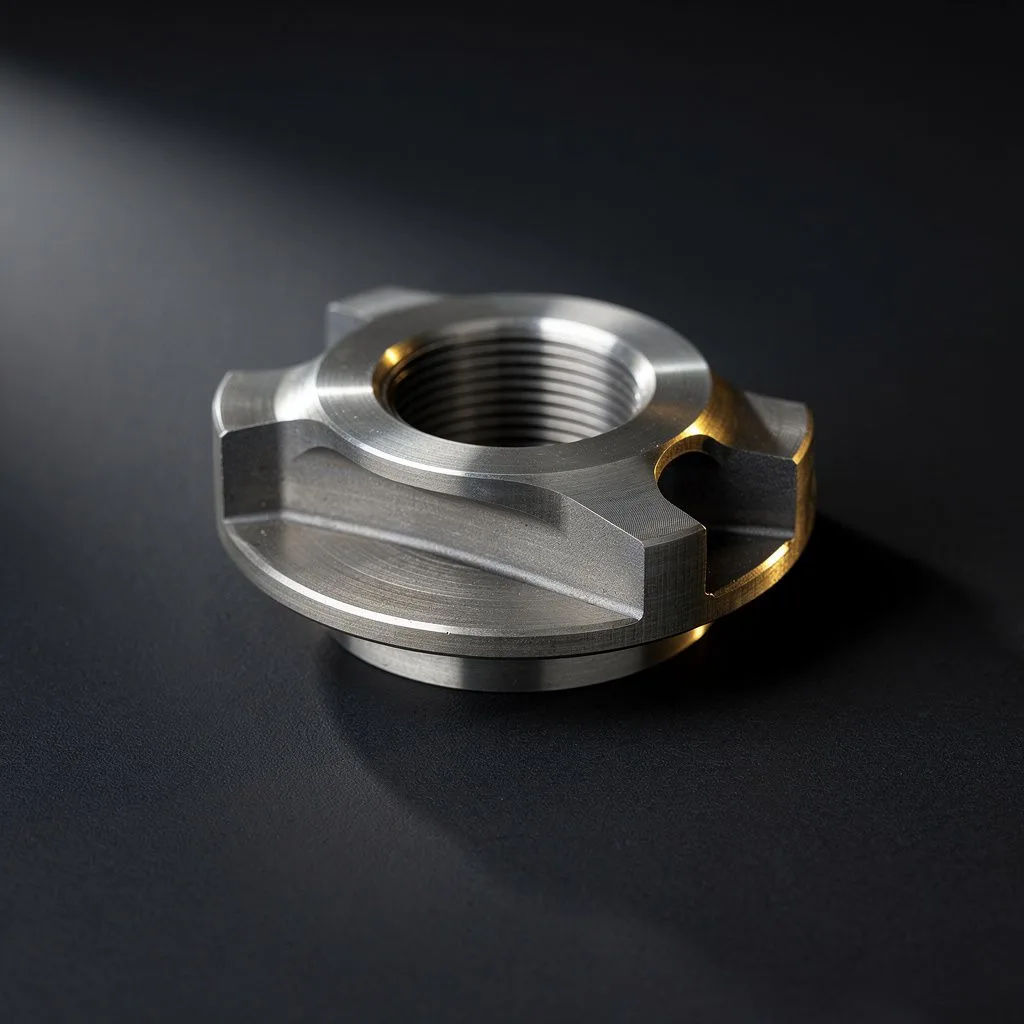
01Complex Turned Parts
旋削/複合加工
フランジ、バルブボディ、継手類 —— 1回の段取りで多面特徴を仕上げる必要のあるワーク。
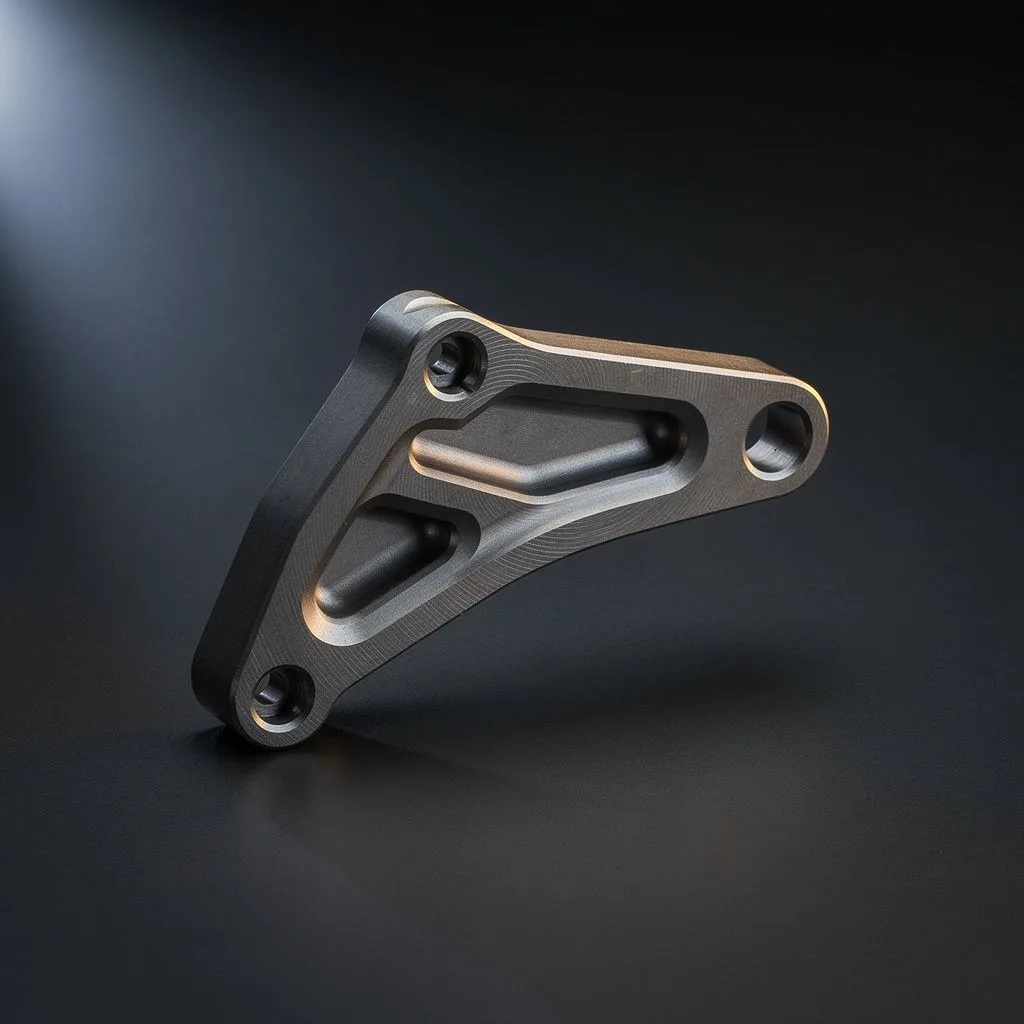
025-Axis Machined Components
5軸加工
複合曲面と斜め穴 —— 3軸では反転して二次加工が必要になる形状。
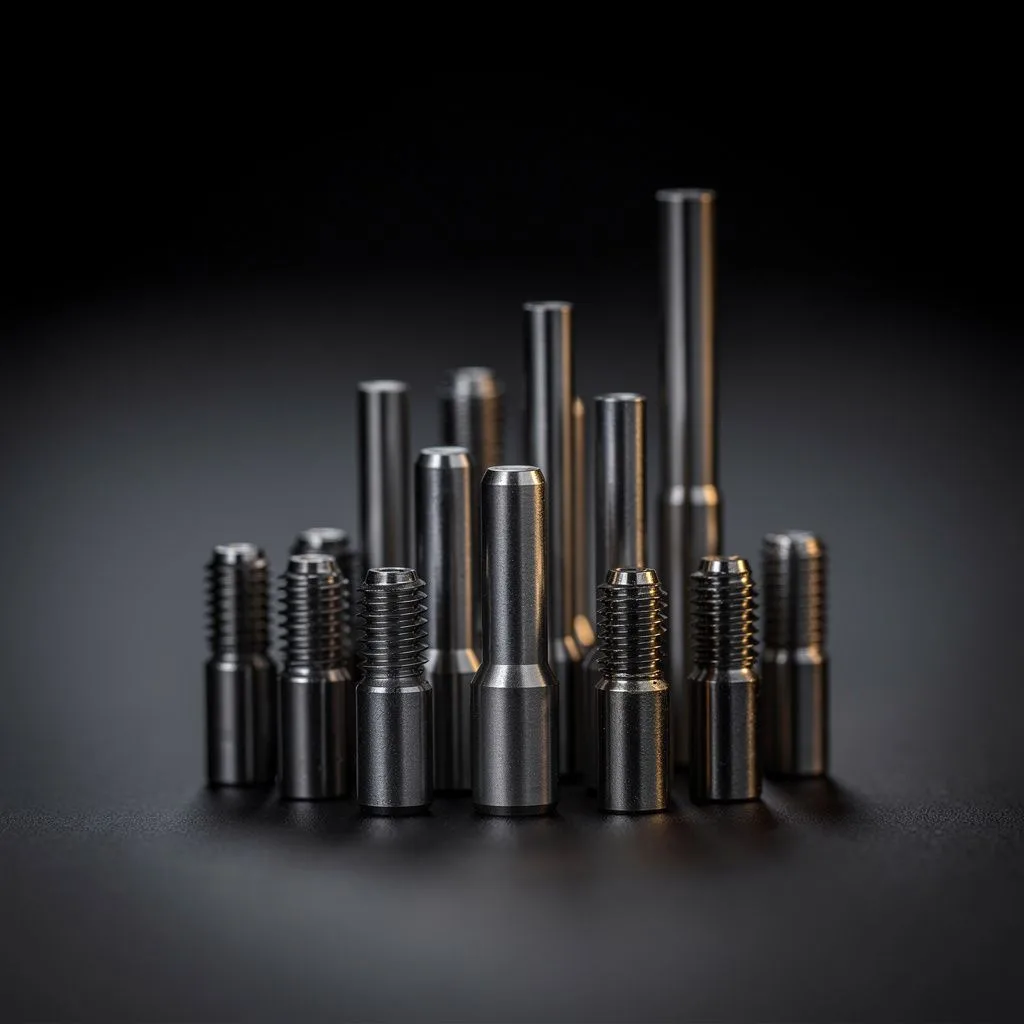
03Long & Small-Diameter Parts
スイス型自動旋盤
細長シャフト、精密コネクタ、小径ねじ部品 —— ガイドブッシュ支持でびびりを抑える。
04Prototype → Mass Production
試作から量産へ
試作と量産を同一工場で —— 量産移行時に供給者の再認定が不要。
05Valve & Sealing Components
バルブ・シール部品
同軸度とシール面品質が核心 —— 複合加工で回転・側面特徴を1段取りで仕上げる。
06Housings & Brackets
ハウジング・ブラケット
キャビティ形状・肉厚管理・多面特徴 —— 薄肉は3Dデータで評価。
Machine Capability
各設備群の役割
| Machine System | Qty | Best For |
|---|---|---|
| BROTHER CNC | 20 | 高速の穴あけ・タッピング・フライス —— 中小型精密部品の安定量産 |
| STAR Swiss-Type | 13 | 細長シャフトと小径精密部品、5軸加工も担当 |
| CNC Milling | 8 | 平面・溝・穴系と複雑形状 |
| TAKISAWA Horizontal | 7 | 大径および重切削の旋削工程 |
Why this matters to buyers
48台は台数の誇示ではない。調達側にとって意味があるのは二点。同型機が多いため、一台のスケジュール変動がそのまま納期リスクにならないこと。四つの設備系統が補完し合うため、同じ図面パッケージ内の異なるワークがそれぞれ最適工程を社内で見つけられ、設備に合わせて設計を変える必要がないこと。
Quality Assurance
Quality is a process.
- 01
Incoming Inspection
Material / Heat No.
受入検査:材料規格と炉番号の照合。ミルシートはロット単位で添付可能。
- 02
In-Process Inspection
First Article / SPC
工程内検査:初品確認と巡回検査により、寸法のずれをライン上で捕捉する。
- 03
CMM Measurement
GD&T / Position / Flatness / Cylindricity
三次元測定:幾何公差をCMMで検証し、MSA・GR&Rで測定システム自体のばらつきを管理する。
- 04
Final Inspection
Inspection Report
出荷前最終検査:図面の重要寸法を再測定し、記録を添付する。
ISO 9001:2015のもとで運用。証書番号 20/16013(A CUBE TIC LIMITED、UKAS認定)。
Start an RFQ
3つの始め方 —— 図面がなくてもよい
- 01
図面あり With Drawings
PDF / DWG / STEP
材質記号・数量・重要公差を添えて送付 —— 最短の見積ルート。
- 02
現物あり With a Sample
Reverse Engineering
現物を送付いただき、測定して作図。図面を確認いただいてから見積に進む。
- 03
構想のみ Concept Only
Spec Definition
用途・使用環境・荷重条件をお知らせいただければ、ワーク形状と材料の定義から支援する。
Request a Quote
図面(STEP/STP/PDF/DWG)に、材質記号・予定数量・重要公差を添えてお送りください。当社からの回答は価格のみではございません。製造可能性のレビュー、重要寸法の到達可能性評価、そして貴社のワークに最適な工程のご提案を含めてご返答いたします。図面が未確定の段階でも、現物サンプルや用途のご説明からのご相談を歓迎いたします。