
どのような部品が5軸加工に値するか
部品が5軸加工に値するかを判断する核心は、次の3つの条件が同時に成立することにある。部品が多面特徴を持ち、一回のクランプで完了しなければならないこと、3軸工具では到達できない幾何学的死角が存在すること、そしてバッチ数が長いプログラミングとシミュレーションの準備時間を償却するのに十分であること。この3つがすべて一致した場合にのみ、5軸加工のコスト効率は複数回クランプの3軸案を明らかに上回る。そのうちの1つだけが成立する場合は、多くは治具設計や工程分割で代替でき、必ずしも5軸機を動員する必要はない。
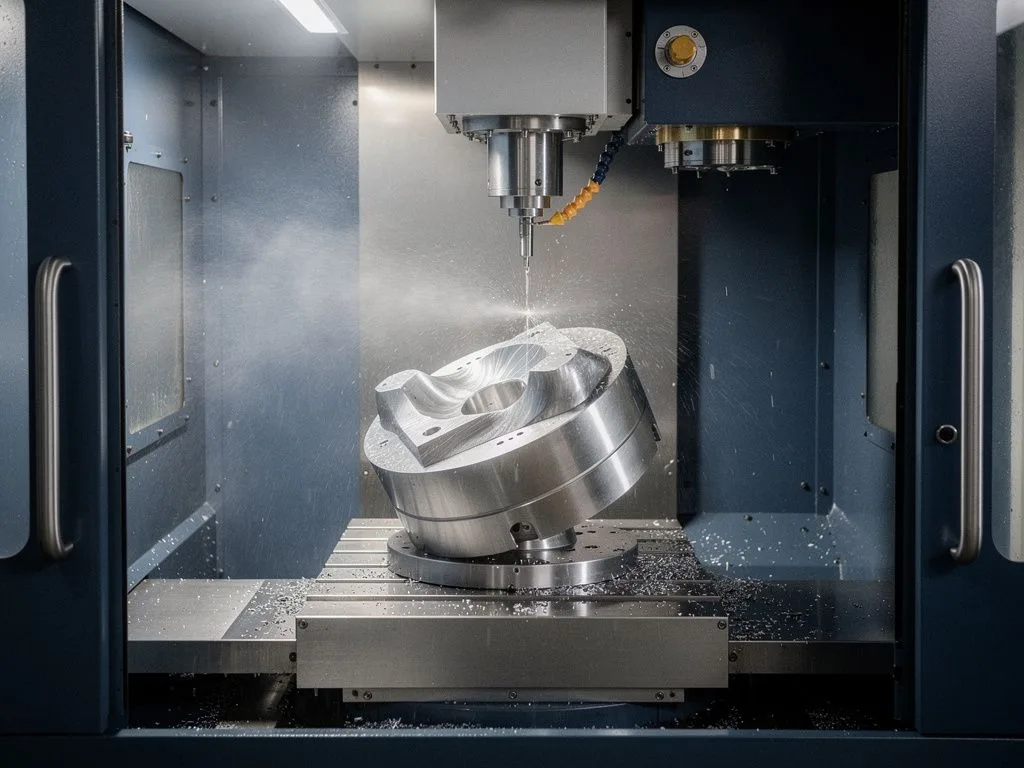
重点摘要
三条件が同時に成立して初めて割に合う
部品は一回のクランプで多面の特徴を完成させる必要があり、三軸工具では到達できない幾何学的死角が存在し、かつロットが長い段取り時間を償却できるほど十分である場合にのみ、五軸のコスト効率が三軸より明らかに優れる。
一回のクランプで公差累積を回避
三軸の複数回クランプは再位置決め誤差を生じ、重要寸法の公差が ±0.02 mm 以下またはそれより厳しい場合、累積誤差が廃棄につながりやすい。五軸の一回クランプは同一基準を維持できる。
幾何学的死角が五軸の必要性を決める
鋭角の側壁、深いキャビティ内の面取り、自由曲面の穴位置など、三軸工具では到達できない特徴は、五軸の揺動主軸またはテーブルにより任意の角度から加工に接近する必要がある。
ロットと段取りコストが鍵
五軸の固定コストにはプログラム設計、シミュレーション検証、初品検査が含まれ、ロットが量産規模に達し、時間節約と歩留まり向上が段取りコストを相殺するのに十分な場合に、単価コストが初めて三軸より低くなる。
なぜ「一回のクランプ」が5軸が割に合うかを判断する最初の鍵なのか
「この部品は一回のクランプで全ての加工面を完了できるか」が、5軸が価値があるかを評価する最初の質問である。3軸加工ではクランプの回数が増えるごとに、再位置決めの誤差が発生し、これらの誤差は公差チェーンに累積する。部品の主要寸法公差が±0.02 mm以下またはそれより厳しい場合、累積誤差はしばしば直接廃棄につながる。一回のクランプで全ての切削面を完了すれば、公差基準が切り替わらず、測定時も同じ基準セットに対して読み取るだけでよい。これは航空宇宙、医療、半導体設備などの産業の重要部品にとって特に重要である。買い手にとっては、見積もり依頼時に基準面と公差配分方法を積極的に提供し、加工工場が5軸で一気に仕上げられるか、それとも3軸で複数回に分けて手作業で調整する必要があるかを判断できるようにすべきである。
どの幾何学的特徴が3軸工具では加工できず、5軸に頼らなければならないのか
「どの幾何学的特徴は3軸工具では根本的に入り込めないのか」が、5軸が必要かを判断する2番目の質問である。一般的な3軸の死角には、主軸方向と鋭角(一般に45度未満)をなす側壁、深いキャビティ内部の面取りと丸み、球面や自由曲面上の穴位置、そして干渉を避けるために斜めに進入する必要があるねじ穴が含まれる。これらの特徴を3軸加工で行う場合、特殊なアスペクト比の工具や放電加工に切り替える必要がしばしばあり、コストが高いだけでなく、工具剛性の低下が表面品質を犠牲にする。5軸機は主軸またはテーブルを揺動させることで、工具を任意の角度でワークに接近させ、本来複数の工程を必要とする特徴を1台の機械に統合するのと同等である。買い手は図面を準備する際に、どの穴位置、面取り、曲面が「一回で成形しなければならない」重要な特徴かを明確にマークすべきであり、これが加工工場が5軸工程を推奨するかどうかに直接影響する。

5軸加工のプログラミングとシミュレーションの準備時間がなぜ見積もり納期を延ばすのか
「なぜ5軸加工の見積もり納期は3軸より長いのか」という質問の答えは準備作業にある。3軸プログラムの工具経路は比較的単純で、技術者は経験に基づいて迅速に作成できる。一方、5軸プログラムは工具ベクトル、回転軸の干渉、角度変化に伴う切削負荷などの変数を考慮する必要があり、CAMソフトウェアで生成した後、完全な3Dシミュレーションを行い、過切削や工具衝突がないことを確認しなければならない。このプロセスは新製品の初回導入時に準備時間が明らかに長くなる。製品が量産に入り、プログラムが検証済みになると、その後の各品の実際の切削時間は、複数回のクランプと再位置決めの時間が省かれるため、3軸よりも短くなる可能性がある。買い手は納期を評価する際に、「初回のプログラムとシミュレーション時間」と「その後の量産時間」を分けて質問し、単一の見積もりに誤解されないようにすべきである。
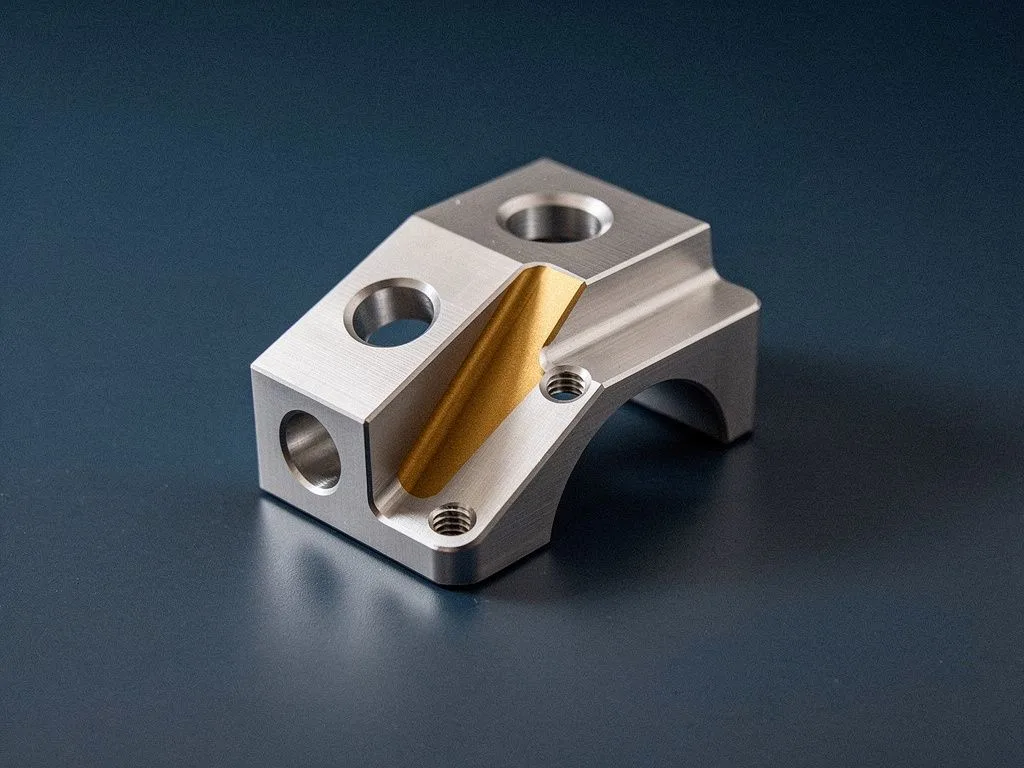
同動五軸と位置決め五軸の違いは何か。コストと適用状況はどう使い分けるか。
「同動五軸と位置決め五軸の違いは何か」というのは、バイヤーが最も混同しやすい二つの用語である。位置決め五軸(3+2軸)は、設定した角度の後に三軸方式で切削するのみであり、いくつかの固定方向で加工するだけでよいワーク、例えば箱体の多面加工に適している。一方、同動五軸は五軸が同時に運動し、工具が空間曲線に沿って連続切削するため、ブレード、インペラ、複雑な金型などの自由曲面に適している。位置決め五軸のプログラミングとシミュレーションの難易度は低く、見積もりは三軸に比較的近い。同動五軸は技術的なハードルと設備コストが明らかに高い。バイヤーはまず部品が「多面加工」なのか「曲面連続切削」なのかを判断すべきであり、前者は3+2で十分であり、後者には真の同動五軸が必要となる。この分類は見積もりレンジとサプライヤー選定に直接影響する。
五軸加工評価プロセス
- 1
幾何学的チェック
部品のすべての加工面を洗い出し、どれが一回のクランプで完了しなければならないか、どれが分割加工できるかを明記する。
- 2
公差チェック
重要寸法の公差帯が、複数回クランプによる誤差累積を避ける必要があるほど厳しいかを確認する。
- 3
ロットチェック
予想ロットに基づいて五軸の段取りコストの償却結果を計算し、割に合う範囲に入るかを判断する。
- 4
サプライヤーチェック
加工工場が対応する設備と品質システムを備え、試作から量産までの継続的なサポートを提供できることを確認する。

五軸が割に合うかどうかを評価するロット規模の目安はどのあたりか。
「どの程度のロット規模なら五軸を使う価値があるか」という問いには単一の数字の答えはないが、コスト構造から逆算できる。五軸加工の固定費にはCAMプログラミング、シミュレーション検証、治具設計、初品検査が含まれ、これらのコストは各製品に配賦される。ロットが一桁または数十個の場合、一品あたりに配賦される固定費は三軸よりもはるかに高くなる可能性がある。実務上、ロットが量産規模に入り、一回の段取りで節約できる時間と良品率の向上が先行コストを相殺できるようになると、五軸の単価コストは三軸を下回り始める。バイヤーは見積もり依頼時に、今後1年間の予想ロットレンジ(例:試作5個、小ロット50個、量産500個)を提供し、加工メーカーにそれぞれの見積もりを出させ、どのロット規模でコストの交差ポイントが現れるかを説明してもらうべきである。これは単純な価格比較よりも意思決定の価値が高い。
見積もり依頼前にバイヤーが準備すべき資料は何か。加工メーカーが五軸のニーズを正確に評価できるようにするには。
「見積もり依頼時にどの資料を添付すれば正確な五軸見積もりが得られるか」は、プロジェクトの成否を左右する鍵である。バイヤーには以下の情報を準備することを推奨する。完全な3Dデータ(STEPまたはIGES形式。2D図面のみの提供は避ける)、明確に指示された重要公差と基準面、予想ロットレンジ、材料の材質記号と状態(例:6061-T6またはSUS304)、および後工程で表面処理や熱処理が必要かどうか。材料情報は特に重要である。ステンレス鋼、チタン合金、アルミニウム合金では五軸加工の切削パラメータが大きく異なり、工具寿命と納期に直接影響するからである。これらの情報を一度に揃えておけば、加工メーカーは最初の段階で三軸、3+2位置決め五軸、同動五軸のいずれを採用すべきかを判断でき、往復の問い合わせによる評価時間の長期化を避けられる。
元順利が五軸加工評価で提供できるサポート
多軸設備が充実
工場内にBROTHER、Starスイス型自動旋盤、TAKISAWAなどの設備を配置し、三軸、3+2位置決め、同動五軸の加工ニーズをカバーし、部品特性に応じて最適な工程を選択する。
複合加工とスイス型加工
軸部品や小型精密部品に対しては、スイス型自動旋盤と複合加工機を組み合わせ、旋削、フライス加工、穴あけ、タップ加工を一度に完了し、段取り回数を削減する。
一般的な金属材料の加工経験
アルミニウム合金、ステンレス鋼、炭素鋼、黄銅、赤銅などの材料の切削特性に精通し、材料と形状条件に応じて適切な工具戦略と切削パラメータを提案する。
ISO 9001:2015品質システム
ISO 9001:2015品質マネジメントシステムに基づき運用し、受入時、工程中、出荷前に検査工程を設け、重要寸法と表面品質が図面要求を満たすことを確保する。
試作から量産までの柔軟性
試作サンプル、小ロット試作、量産注文に対応し、バイヤーが製品開発段階で五軸工程の実現可能性を検証してから量産に入ることを支援する。
OEMおよびTier-1協力体制をサポート
長年にわたりOEM部品供給とTier-1協力メーカーにサービスを提供し、サプライチェーンが求める納期、文書、トレーサビリティ要件に精通し、バイヤーの品質および出荷規格に対応する。
五軸加工の意思決定プロセス:図面から量産までの四つのチェックポイント
「完全な五軸評価プロセスはどのように進めるべきか」—バイヤーは四つのチェックポイントを順に確認することを推奨する。第一は幾何チェック:部品のすべての加工面を洗い出し、一回のクランプで完了させる必要がある面と、分割加工が可能な面を明示する。第二は公差チェック:重要寸法の公差帯が、複数回のクランプによる誤差の累積を避ける必要があるほど厳しいかを確認する。第三はロットチェック:予想ロット数に基づいて五軸加工の初期コストの償却結果を計算し、採算が取れる範囲に入るかを判断する。第四はサプライヤーチェック:加工工場が対応設備(五軸機、複合加工機、またはスイス型自動旋盤)と品質システム(ISO 9001:2015)を備え、試作から量産までの継続的なサポートを提供できるかを確認する。この四つのチェックポイントをすべて通過した場合のみ、五軸加工が真に合理的な選択となる。いずれかのチェックポイントを通過しない場合は、三軸加工に特殊治具を組み合わせるか、工程を分割することで同じ目標を達成できるかを再検討すべきである。
よくある質問
どのような部品が五軸加工に値するか?
部品が五軸加工に値するには、三つの条件が同時に成立する必要がある。多面の特徴が一回のクランプで完成しなければならない、三軸工具では到達できない幾何学的死角が存在する、そしてロットが長いプログラム作成とシミュレーションの段取り時間を償却するのに十分である。
なぜ一回のクランプが五軸加工で重要なのか?
三軸加工ではクランプの回数が増えるごとに再位置決め誤差が生じ、これらの誤差は公差連鎖の中で累積する。重要寸法の公差が ±0.02 mm 以下またはそれより厳しい場合、累積誤差が直接廃棄につながることが多い。五軸の一回クランプはこの問題を回避できる。
どの幾何学的特徴が五軸加工を必須とするか?
主軸方向に対して鋭角(一般に 45 度未満)の側壁、深いキャビティ内部の面取りと丸み、球面または自由曲面上の穴位置、および斜め方向の進入が必要で干渉を避けるねじ穴は、すべて三軸工具では到達できない幾何学的死角である。
五軸加工の見積もりと納期が三軸より長いのはなぜか?
五軸プログラムは工具ベクトル、回転軸の干渉、角度変化に伴う切削負荷などの変数を考慮する必要があり、CAM ソフトウェアで生成した後に完全な 3D シミュレーションを行い、過切削や工具衝突がないことを確認する必要がある。そのため、新製品の初回導入時の段取り時間は明らかに長くなる。
同時五軸と位置決め五軸の違いは何か?
位置決め五軸(3+2 軸)は設定角度後に三軸方式で切削するのみで、ボックスなどの多面加工に適する。同時五軸は五つの軸が同時に運動し、工具が空間曲線に沿って連続切削するため、ブレードやインペラなどの自由曲面に適し、技術的ハードルと設備コストがともに高い。
部品が五軸加工に適しているか評価が必要ですか?
3D図面、重要公差、予想ロット数を提供いただければ、元順利は部品特性に基づいて三軸、3+2位置決め五軸、または同時五軸のいずれが適切かを判断し、試作から量産までの段階別見積もりを提供します。