ysl-cnc five-axis-4

五軸加工のプログラミングとシミュレーションのリードタイムはどのくらいか。

五軸加工のプログラミングとシミュレーション検証のリードタイムは、通常数営業日となる。実際の期間は、部品の幾何学的複雑さ、複数の治具が必要かどうか、シミュレーションの反復回数、CAMエンジニアのその時点のスケジュールによって異なる。単純な対称部品であれば1〜2営業日で完了するが、複雑な自由曲面や薄肉部品では1週間以上かかる場合もある。バイヤーは見積もり段階で3D図面と公差要件を提供することで、サプライヤーは口頭での説明による推測ではなく、信頼できる納期を提示できる。
重点摘要

  • リードタイムは複数の変数に依存する

    五軸加工のプログラミングとシミュレーションのリードタイムは通常数営業日、単純な対称部品は1〜2日、複雑な自由曲面や薄壁部品は1週間以上かかる場合がある。

  • 五軸プログラミングは三軸より時間がかかる

    五軸は五軸を同時に制御し、工具傾斜角と干渉を計算する必要があり、ブレードやインペラなどの自由曲面部品の工具経路は繰り返し調整が必要で、作業量は三軸加工よりはるかに多い。

  • シミュレーション検証は省略できない

    シミュレーションで過切削、衝突、干渉をチェックし、衝突による生産停止を回避できるが、シミュレーション自体が全体のリードタイムの3〜4割を占めることがあり、複雑な部品ではさらに高くなる。

  • 買い手の準備で納期を短縮できる

    見積もり時に完全な3D図面、公差、材質情報を提供し、内部審査を完了すれば、CAMエンジニアの繰り返し修正を避け、リードタイムを大幅に短縮できる。

五軸加工のプログラミング時間はなぜ三軸より長いのか。

五軸加工のプログラミング時間が三軸より長いのは、工具ベクトルをX、Y、Zの三軸に加えて二つの回転軸を同時に制御する必要があり、エンジニアは2D輪郭を計画するだけでなく、空間内の各瞬間における工具の傾きと干渉を計算しなければならないためである。これはCAMエンジニアが工具姿勢の計画、工具長補正、ポストプロセッサ設定により多くの時間を費やすことを意味する。ブレードやインペラのような自由曲面部品の場合、単一領域の工具経路でも過切削と衝突を避けるために何度も調整が必要となり、三軸加工では発生しない作業量となる。バイヤーが完全な3Dモデルと公差帯を提供できれば、エンジニアは直接工具経路計画に入り、リバースモデリングの時間を節約できる。実際には、三軸部品はZ軸のアプローチとリトラクトの設定で済むことが多いが、五軸部品は工具の傾きと回転軸の限界をセグメントごとに指定する必要があり、同じワークでも納期が明確に異なる理由である。バイヤーは次のステップとして、サプライヤーがどのCAMソフトウェアを使用しているか、ポストプロセッサが特定の工作機械に対して検証されているかを積極的に確認できる。これらはプログラム出力の安定性に影響する。

シミュレーション検証はなぜ五軸加工で省略できないステップなのか。

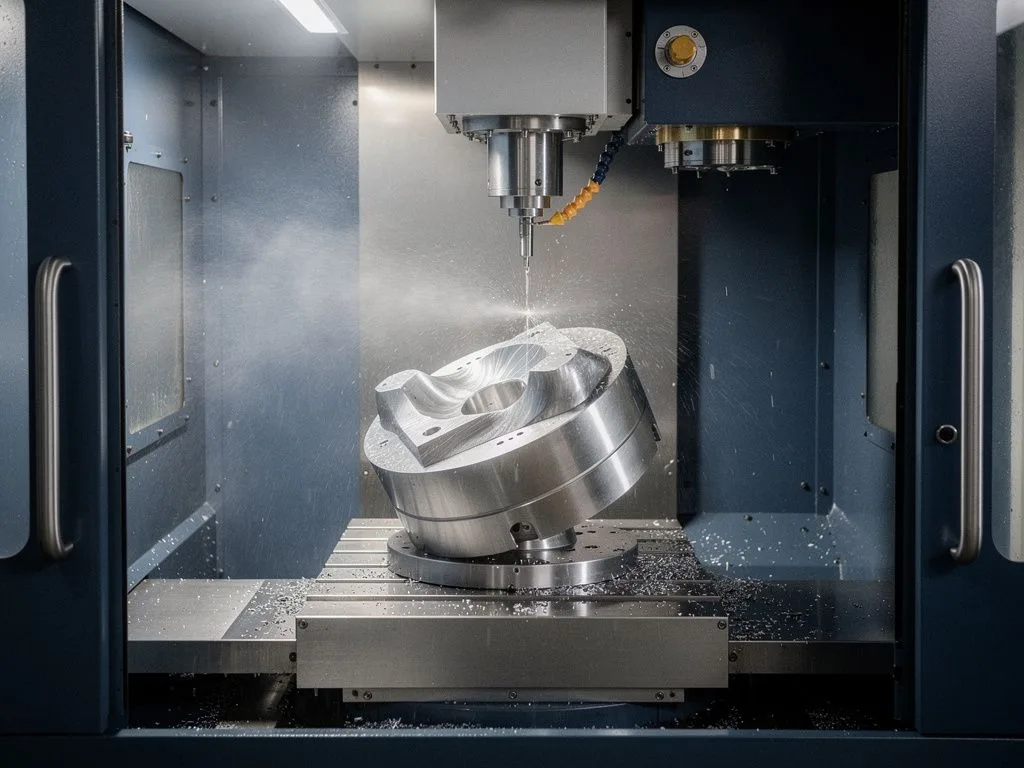
シミュレーション検証は五軸加工で省略できないステップである。五軸工作機械の回転軸が運動する際、工具、工具ホルダ、治具が衝突しやすく、軽ければワークを損傷し、重ければ機械衝突による生産停止を引き起こす。CAMソフトウェアのシミュレーション機能は、工具経路の過切削、工具と治具の干渉をセグメントごとにチェックし、実際の切削量と設定値を比較する。バイヤーにとって、これはサプライヤーが納品前に大部分のリスクを除去していることを意味するが、その分リードタイムに反映される。一般的に、シミュレーション自体が全体のリードタイムの3〜4割を占めることがあり、複雑な部品ではさらに高くなる。バイヤーは見積もり時にシミュレーション方法とソフトウェアを確認し、サプライヤーの成熟度を評価する材料とすることができる。シミュレーションは工具経路を見るだけでなく、工作機械全体の運動包絡、治具の実体、測定プローブなども取り込んで、実際の切削状況を完全に再現する必要がある。バイヤーはサプライヤーが3Dソリッドシミュレーションではなく2Dワイヤーフレームシミュレーションのみを行っている場合、注意を払い、検証の強化を要求すべきである。

five axis scene 1

どのような部品タイプがリードタイムを大幅に延長するのか。

リードタイムを大幅に延長する部品タイプには、主に深穴薄肉部品、自由曲面インペラ・ブレード、多面加工部品、複数の治具を切り替える必要があるワークが含まれる。深穴薄肉部品は剛性が低いため、より小さな切削パラメータと複数回の軽切削を計画する必要があり、工具経路の長さは対称部品の数倍になる可能性がある。インペラ・ブレードはチャネルが狭くねじれが大きいため、各切削の工具傾きを個別に計算する必要がある。多面加工部品が一回のクランプで完了できない場合、反転後の座標系と治具配置を追加で計画する必要があり、これらはすべてプログラミングとシミュレーションの作業量に反映される。バイヤーがワークが一回のクランプで完了するか、分割加工が許可されるかを事前に説明できれば、サプライヤーはリードタイムをより正確に評価できる。実際には、航空宇宙構造部品、医療用インプラントのプロトタイプ、精密金型のインサートは、リードタイムが長くなるタイプに属する。バイヤーは次のステップとして、類似部品の加工経験や失敗事例を準備し、サプライヤーが繰り返し発生する問題を事前に回避できるようにすることができる。
リードタイムに影響する外部要因は何か。

リードタイムは、CAMエンジニアのスケジュール、工作機械の稼働率、工具・治具の手配状況、および買い手側の図面修正回数に影響される。CAMエンジニアは希少な人材であり、繁忙期にはスケジュールが数日遅れる可能性がある。工作機械が量産注文を同時に受けている場合、新規部品の試作は後回しにされる。工具や特殊治具を外部発注またはカスタム製作する必要がある場合も、リードタイムが延びる。最も見落とされがちなのは買い手側の図面修正であり、修正のたびにCAMエンジニアがツールパスとシミュレーションをやり直すことになる。買い手が図面提出前に社内設計レビューを完了し、窓口を一本化すれば、リードタイムが延びるリスクを大幅に低減できる。外部要因にはポストプロセッサの互換性問題も含まれる。工作機械メーカーごとにコントローラの構文が異なるため、サプライヤーが複数の工作機械を管理している場合、ツールパス変換に追加の時間がかかる。買い手は、サプライヤーに主力工作機械のメーカーと型式を積極的に確認し、生産能力とスケジュール柔軟性を評価する参考にするとよい。

five axis scene 2

買い手はリードタイムを短縮するために何を準備すべきか。

リードタイムを短縮するには、買い手は見積依頼段階で完全な3D図面(STEPまたはIGES形式)、2D図面、材質証明書、表面処理要件、公差指示を提供し、納期の緊急性と分割納品の可否を説明すべきである。材質が特殊合金の場合は、熱処理状態を事前に伝え、サプライヤーがプログラム作成後に硬度が高すぎて切削条件を調整しなければならない事態を避けるべきである。公差にGD&T幾何公差が含まれる場合は、図面上に基準と記号を明確に指示し、テキスト欄にのみ記述しないこと。買い手が過去の類似部品の加工経験や失敗事例を提供できれば、サプライヤーが事前に問題を回避するのに役立ち、リードタイム短縮につながる。実際には、買い手が図面提出前に社内レビューを一度行い、バージョンを「加工可能な状態」に確定すれば、CAMエンジニアがツールパスを繰り返し修正するのを防げる。次のステップとして、買い手はサプライヤーにニュートラルファイル形式の受け入れ可否や、秘密保持契約の締結が必要かどうかを確認するとよい。これらはリードタイムの開始に影響する。

リードタイム終了後、実際の加工にはどのくらい待つ必要があるか。

リードタイム終了後の実際の加工時間は、部品の体積、材質、切削代によって異なるが、通常はリードタイムより短い。アルミ合金の小物は数時間で完了する場合があるが、ステンレスやチタンの大物は数営業日かかる場合がある。買い手は「プログラム・シミュレーションのリードタイム」と「実際の切削時間」が別々のスケジュールであることを区別すべきである。前者はエンジニアの作業であり、後者は工作機械の作業であり、混同してはならない。サプライヤーが見積時に総日数のみを提示する場合、買い手はこの2つの内訳を確認し、急ぎの場合にどこを圧縮できるかを判断すべきである。実際には、急ぎの場合に圧縮できるのは主に実際の切削時間であり、割り込み、残業、アイドル機の手配によって達成される。リードタイムはエンジニアの専門的判断に関わるため、圧縮余地は比較的限られる。次のステップとして、買い手はサプライヤーに「プログラム完了日」「シミュレーション合格日」「初品完成日」などの段階的な納期マイルストーンを要求し、進捗を追跡するとよい。

五軸加工のプログラムとシミュレーションは同時に実行できるか。

五軸加工のプログラムとシミュレーションは理想的な条件下では同時に実行できるが、実際には多くのサプライヤーは順次作業を採用している。同時実行の前提は、CAMエンジニアがツールパスを計画しながら、ツール姿勢、治具の実体、工作機械の動作範囲を段階的にシミュレーション環境に取り込むことであり、エンジニアのソフトウェア操作スキルが高度に要求される。多くの中小規模サプライヤーはエラーを避けるため、まずツールパスを完成させてからシミュレーション検証を行う。これもリードタイムを圧縮しにくい理由の一つである。買い手がサプライヤーから「同時完了」が可能と言われた場合、使用するシミュレーションソフトウェアと検証プロセスを確認し、衝突、過切削、干渉チェックを実際にカバーしているかどうかを確認すべきである。次のステップとして、買い手はサプライヤーにシミュレーションレポートのテンプレートを要求し、その成熟度を評価する根拠とするとよい。

五軸加工のリードタイムに影響する6つの変数

  • 部品形状の複雑さ

    自由曲面、深穴、薄肉などの特徴は、ツールパス計画とシミュレーションの反復回数を大幅に増加させ、リードタイム延長の主因となる。

  • クランプと治具設計

    一回のクランプで加工が完了するか、カスタム治具が必要かどうかは、CAMエンジニアが座標系と干渉チェックに費やす時間を直接決定する。

  • CAMソフトウェアとポストプロセッサ

    異なる工作機械ブランド(例:TAKISAWA)のポストプロセッサ設定の違いは、ツールパス出力とシミュレーション検証の作業量に影響する。

  • 材質と硬度

    ステンレス鋼、チタン合金などの難削材は、切削パラメータの計画をより保守的にし、間接的にシミュレーションと試切削検証の時間を延長する。

  • 公差と表面処理の要件

    厳しい公差と特殊な表面処理は、追加の中間検査とシミュレーションを要求するため、買い手は事前に明確に指定すべきである。

  • エンジニアのスケジュールと機械の生産能力

    CAMエンジニアの人員と機械のスケジュールは外部変数であり、繁忙期にはリードタイムが通常時より数営業日長くなることがある。

よくある質問

五軸加工のプログラミングとシミュレーションのリードタイムはどのくらいか?

通常は数営業日で、単純な対称部品は1〜2営業日で完了するが、複雑な自由曲面や薄壁部品は1週間以上かかる場合がある。実際には、部品の幾何学的複雑さ、治具の数、シミュレーションの反復回数、CAMエンジニアのスケジュールに依存する。

五軸加工のプログラミング時間が三軸より長いのはなぜか?

五軸加工はX、Y、Zの三軸に加えて二つの回転軸を同時に制御する必要があり、エンジニアは工具の空間内での各瞬間の傾斜角と干渉を計算し、工具姿勢計画、工具長補正、ポストプロセッサ設定に多くの時間を費やす。ブレードやインペラなどの自由曲面部品の工具経路は、過切削や衝突を避けるために繰り返し調整が必要。

シミュレーション検証が五軸加工で省略できないステップなのはなぜか?

五軸機の回転軸が動くとき、工具、工具ホルダー、治具が衝突しやすく、軽い場合はワークを損傷し、重い場合は衝突による生産停止になる。シミュレーションはセグメントごとに過切削、干渉をチェックし、切削量を比較するため、ほとんどのリスクを排除できるが、シミュレーション自体が全体のリードタイムの3〜4割を占めることがある。

どの部品タイプがリードタイムを大幅に延長するか?

深いキャビティの薄壁部品、自由曲面のインペラやブレード、多面加工部品、複数の治具を切り替える必要があるワークはリードタイムを大幅に延長する。剛性が低いため何度も軽切削が必要で、工具傾斜角を個別に計算し、反転時に座標系を追加で計画する必要がある。航空宇宙構造部品、医療用インプラントのプロトタイプ、精密金型のインサートはすべてこのカテゴリに該当する。

買い手はリードタイムを短縮するためにどのように準備すべきか?

見積もり段階で完全な3D図面(STEPまたはIGES)、2D図面、材質証明、表面処理要件、公差表示を提供し、特殊合金の場合は熱処理状態を事前に知らせ、GD&T公差は基準を明確に表示し、図面提出前に内部審査を完了する。これによりCAMエンジニアの工具経路の繰り返し修正を避けられる。

3D図面を提供し、正確な五軸加工リードタイム評価を取得

五軸加工のご要望がある場合は、3D図面、材質、公差要件をご用意の上、お問い合わせフォームからご連絡ください。元順利は実際の仕様に基づき、プログラムとシミュレーションに必要な稼働日数を確認いたします。