ysl-cnc five-axis-6

五軸加工の量産化の目安:何個から採算が取れるか

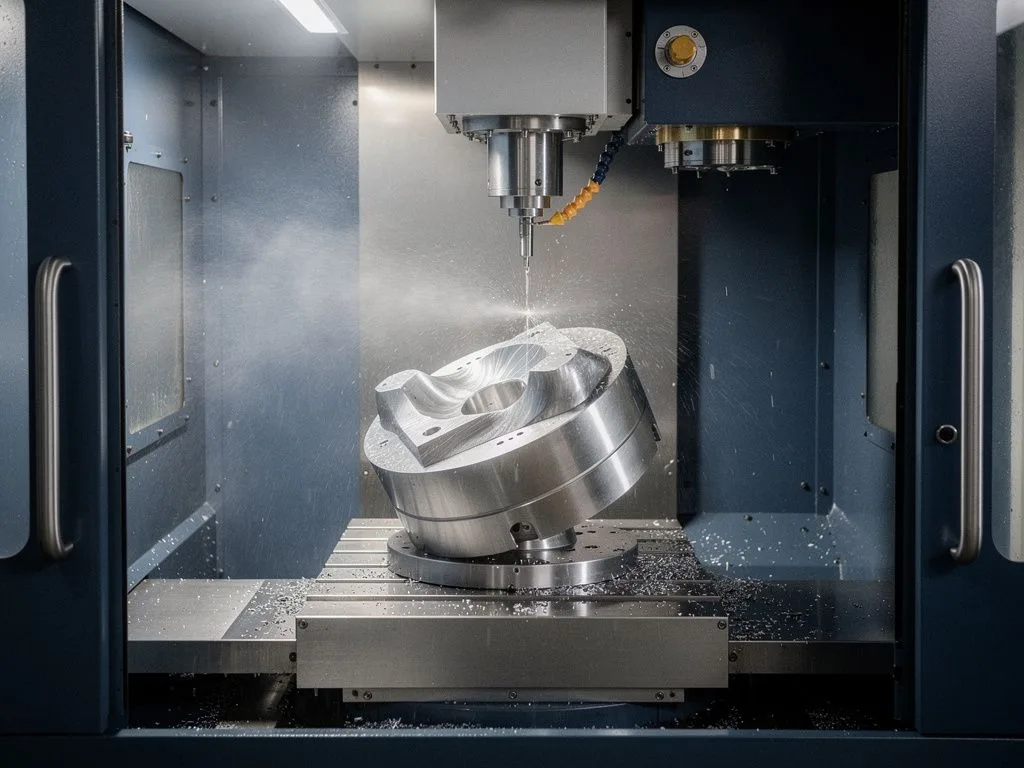
五軸加工が採算に合うかどうかは、単一の数字で答えられるものではなく、部品形状、ロットサイズ、治具コストの組み合わせによって決まる。一つの部品を一回のセットアップで多面の特徴を加工する必要があり、かつ、その注文量が高いプログラミング費用と治具費用を吸収できる場合にのみ、五軸は経済的効果を発揮する。逆に、部品点数が少なく、部品形状が複数回のクランプを許容する場合には、三軸と回転治具の組み合わせの方が費用対効果が高いことが多い。判断の出発点は「何個以上」ではなく、「この部品が本当に五軸を同時に必要とするか」である。
重点摘要

  • 五軸が割に合うかは部品形状次第であり、個数ではない

    五軸加工が割に合うかは、部品形状、ロットサイズ、治具コストの組み合わせで決まり、固定の個数ではない。部品に多面の特徴があり、注文が治具とプログラム費用を吸収できる場合にのみ経済的効果がある。

  • 3種類の特徴が五軸のロット閾値を下げる

    複数の加工面と困難な角度、薄肉または細長い部品で変形しやすい、深いキャビティまたはアンダーカットで工具を斜めに挿入する必要があるなどの特徴がある場合、ロットが20〜50個でも、五軸の総コストが三軸+治具より低くなる可能性がある。

  • 三軸+回転治具の方が省ける状況

    部品に主要な加工面が2〜3面だけで、面間角度が90度または180度の標準構成の場合、三軸+回転治具で対応でき、段取り替えが短く、プログラムも単純。ロットが5個以下の試作部品など極端に少ない場合、治具コストを分散できず、五軸の利点は消える。

  • 材料と公差が経済ロットに影響する

    ステンレス鋼と炭素鋼は切削時間が長く、五軸の時間単価の不利が拡大される。アルミニウム合金は切削効率が高く、ロット閾値が下がる。公差±0.01mm以下かつ多面の特徴がある場合、五軸の歩留まりが明らかに高い。

なぜ固定の部品点数で五軸の採算性を判断できないのか

バイヤーが最もよく尋ねる質問は「五軸を採用する価値があるのは、何個から注文した場合か」というものだ。この質問自体が方向性を誤っている。五軸加工のコスト構造は、工作機械の時間単価、プログラミング工数、治具の設計・製作費用という三つの独立した変数で構成される。最初の二つは部品点数に比例して増加するが、三つ目は一度きりの支出であり、注文総量で按分される。複雑な治具を必要とする航空宇宙用構造部品であれば、30個で元が取れるかもしれない。単純な対称形状の部品は、500個生産しても、三軸と四軸の割り出しテーブルの組み合わせの方が五軸より安価である。判断の基準は「この注文が治具とプログラミングのコストを吸収できるか」であり、部品点数そのものではない。元順利は見積もりを評価する際、まず部品形状を確認してからロットサイズの閾値を逆算する。その逆ではない。

どのような部品形状の特徴がロットサイズの閾値を下げるのか

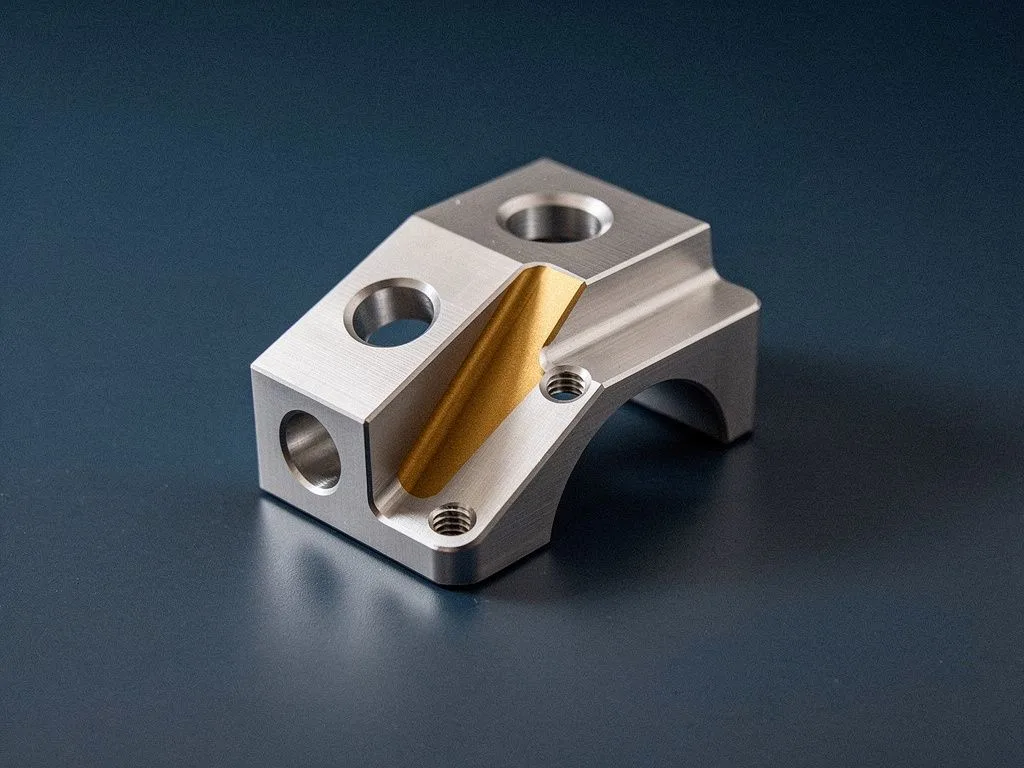
バイヤーが本当に問うべきことは、「私の部品には、五軸を必須にするようなどのような特徴があるか」である。三つの特徴がロットサイズの閾値を大幅に下げる。第一に、部品に複数の加工面があり、互いの角度が困難な場合、例えばバルブボディ、流路、インペラなどである。この種の部品を三軸で複数回クランプして加工すると、累積誤差が公差を超える。第二に、薄肉または細長い部品は、複数回の反転クランプで変形しやすい。五軸で一度に成形すれば、幾何学的精度を維持できる。第三に、深いキャビティまたはアンダーカットの特徴は、工具を斜めに挿入する必要があり、三軸では工具干渉を避けられない。上記のいずれかの特徴を持つ部品は、ロットサイズが20個から50個でも、五軸の総コストが三軸と治具の組み合わせよりも低くなる可能性がある。元順利が受注するOEM試作案件では、このような「点数は多くないが五軸でなければならない」という需要が一般的である。

five axis scene 1

どのような場合に三軸と回転治具の組み合わせが五軸より費用対効果が高いか

バイヤーが知っておくべきことは、どのような状況で五軸が実際には不要かである。部品に主要な加工面が2つから3つしかなく、面と面の間の角度が90度または180度の標準的な構成である場合、三軸と回転クランプ治具の組み合わせで完了でき、段取り替え時間が短く、プログラミングも単純である。この種の部品に無理に五軸を使用すると、五軸工作機械の時間単価が高く、プログラミングにより多くの工数がかかるため、1個あたりのコストが上昇する。もう一つの一般的な誤った判断は、「部品形状は複雑だがロットサイズが極めて小さい」場合、例えば5個未満の開発部品である。この場合、治具コストを按分できず、五軸の利点が消える。実際には、元順利はこの種の注文に対して、まず三軸で完了することを提案し、見積もり段階で、量産時に五軸へのアップグレードを評価することを説明し、バイヤーが使用しない加工能力に対して費用を支払うことを避ける。
ジグ・治具コストはロット閾値の計算にどう影響するか?

バイヤーがほとんど注意を払われないのは、ジグ・治具コストが5軸と3軸の見積もり差の真の源泉であることだ。カスタム5軸治具の設計・製作費用は、実際の仕様確認により、数千円から数万円に及ぶ可能性がある。この費用を100個の注文に分散すれば、1個あたりの負担は限定的だが、10個だけなら、1個あたりのコストは大幅に希釈される。閾値を判断する際、バイヤーはサプライヤーに「治具コスト明細」と「1個あたりの加工工数」の2つのデータを要求し、分散後の総コストを自ら試算すべきだ。元順利は試作段階でこの2つの項目の分項見積もりを提供し、バイヤーが5軸の一発成形と3軸の複数回クランプの総支出を直接比較できるようにする。単価だけを見るのではなく。

五軸ロット閾値評価プロセス

  1. 1

    部品形状特徴の確認

    部品に多面、深いキャビティ、薄肉、アンダーカットなど、五軸でなければならない特徴があるか確認する。特徴が多いほど五軸の必要性が高まる。

  2. 2

    ロットとコスト分散の試算

    注文量が治具とプログラムコストを分散できるか評価し、サプライヤーに治具明細と1個あたりの加工時間を要求し、分散後の総コストを試算する。

  3. 3

    材料と公差の評価

    材料の被削性と公差等級を考慮する。アルミニウム合金は閾値が低く、ステンレス鋼や炭素鋼は閾値が高い。±0.01mm以下かつ多面の特徴がある場合は五軸を優先する。

  4. 4

    サプライヤーの工程比較

    サプライヤーが三軸と五軸の両方の生産ラインを持ち、中立的な比較見積もりを提供できるか確認し、単一工程による誤判断を避ける。

  5. 5

    項目別見積もりを取得して決定

    部品図面を提供し、三軸と五軸の項目別見積もりを取得し、部品形状、材料、予想ロットに基づいて実際のロット閾値を判断する。

five axis scene 2

材料と公差要件はロット閾値を変えるか?

バイヤーが見落としがちなのは、材料硬度と公差等級が5軸の経済的ロットに直接影響することだ。ステンレス鋼と炭素鋼の切削時間はアルミニウム合金より長く、5軸機の時間単価が高いという不利が拡大される。このような材料で数量が少なければ、3軸の方がむしろ有利だ。逆に、アルミニウム合金は切削効率が高いため、5軸の1個あたりの工数と3軸の差は縮まり、ロット閾値は下がる。公差に関しては、部品が±0.01 mm以下の精度を要求し、多面特徴に関わる場合、5軸の一発成形の良品率は3軸の分割クランプより明らかに高く、この場合、数量が少なくても5軸が合理的な選択だ。元順利は評価時に材料と公差を同時に考慮し、バイヤーが単一変数で誤判断して製程を誤らないようにする。

Tier-1とOEMバイヤーはロット閾値をどう調達判断に使うか?

バイヤーは調達判断をする際、ロット閾値を3つのチェックポイントに分解すべきだ。第一に、部品形状チェック:この部品に多面、深穴、薄肉など5軸でなければならない特徴があるか?第二に、ロットチェック:注文量が治具とプログラムコストを分散できるか?第三に、サプライヤーチェック:相手が3軸と5軸の両方の生産ラインを持ち、中立的な比較見積もりを出せるか?元順利はBROTHER 3軸フライス、Star スイス型自動旋盤、TAKISAWA 5軸設備を同時に保有しているため、同一サプライヤー内で2つの製程の見積もり比較が完了し、バイヤーが自ら換算する必要がない。Tier-1協力工場にとって、この「ワンストップ比較」モデルは調達評価時間を短縮できる。OEM試作チームにとっては、開発段階で量産製程を確認でき、後期の再認証を避けられる。

5軸ロット閾値を評価する際に必見の6つの指標

  • 部品形状の複雑さ

    多面、深穴、アンダーカット、薄肉などの特徴が多いほど、5軸の必要性が高まり、ロット閾値は下がる。

  • 公差等級

    ±0.01 mm以下で多面特徴に関わる場合、5軸の一発成形の良品率優位が明確で、採用価値がある。

  • 材料の切削性

    アルミニウム合金は切削効率が高く、5軸の1個あたりの工数と3軸の差は小さい。ステンレス鋼、炭素鋼は逆。

  • ジグ・治具コスト

    カスタム治具費用はサプライヤーに明細を要求し、分散後の1個あたりの総コストを自ら試算する。

  • 注文ロット

    ロットが大きいほど治具とプログラムコストを希釈できる。試作段階ではまず3軸で設計を検証することを推奨。

  • サプライヤーの製程完備性

    3軸と5軸の両方の生産ラインを持つサプライヤーだけが、中立的な製程比較見積もりを提供できる。

よくある質問

結局、何個注文すれば五軸を選ぶ価値があるのか?

固定の個数という答えはない。五軸コストには機械の時間単価、プログラミング工数、治具費用が含まれ、最初の2つは個数に比例して増加し、治具は一度きりの支出だ。複雑な航空宇宙構造部品なら30個で元が取れるかもしれないが、単純な対称部品なら500個でも三軸の方が安い可能性がある。判断基準は、注文が治具とプログラムコストを吸収できるかどうかだ。

どのような部品特徴があると五軸が必須になるのか?

3種類の特徴がロット閾値を大幅に下げる。複数の加工面と困難な角度(例:バルブボディ、流路、インペラ)は、三軸で複数回クランプすると累積誤差が公差を超える。薄肉または細長い部品は、何度も反転クランプすると変形しやすい。深いキャビティまたはアンダーカットは、工具を斜めに挿入して干渉を避ける必要がある。いずれかの特徴があれば、ロット20〜50個でも五軸の方が割に合う可能性がある。

どのような場合に三軸+回転治具が五軸より割に合うのか?

部品に主要な加工面が2〜3面だけで、面間角度が90度または180度の標準構成の場合、三軸+回転治具で完了でき、段取り替えが短く、プログラムも単純。ロットが5個以下の試作部品など極端に少ない場合、治具コストを分散できず、五軸の利点は消えるため、まず三軸で完了することを推奨する。

治具コストはロット閾値の計算にどのように影響するか?

カスタム五軸治具の設計製作費用は数千円から数万円になる可能性があり、100個に分散すれば1個あたりの負担は限定的だが、10個だけならコストが大幅に希釈される。購入者はサプライヤーに治具コストの明細と1個あたりの加工時間を要求し、分散後の総コストを自分で試算すべきであり、単価だけを見るべきではない。

材料と公差要件はロット閾値を変えるか?

変える。ステンレス鋼と炭素鋼は切削時間が長く、五軸機械の時間単価が高いという不利が拡大され、個数が少ない場合は三軸の方が割に合う。アルミニウム合金は切削効率が高く、ロット閾値が下がる。公差±0.01mm以下かつ多面の特徴がある場合、五軸の一発成形の歩留まりは三軸の複数回クランプより明らかに高い。

部品図面をご提供いただければ、五軸と三軸の項目別見積もりを取得できます

部品の3D図面または2D寸法図をお持ちでしたら、元順利(Yuan Shun Li)へ直接お送りください。形状・材料・想定ロットに基づき、三軸と五軸の加工比較見積もりをそれぞれご提示し、実際のロット閾値の判断をサポートします。