ysl-cnc five-axis-2

ワンチャックで公差スタックをどう減らすか

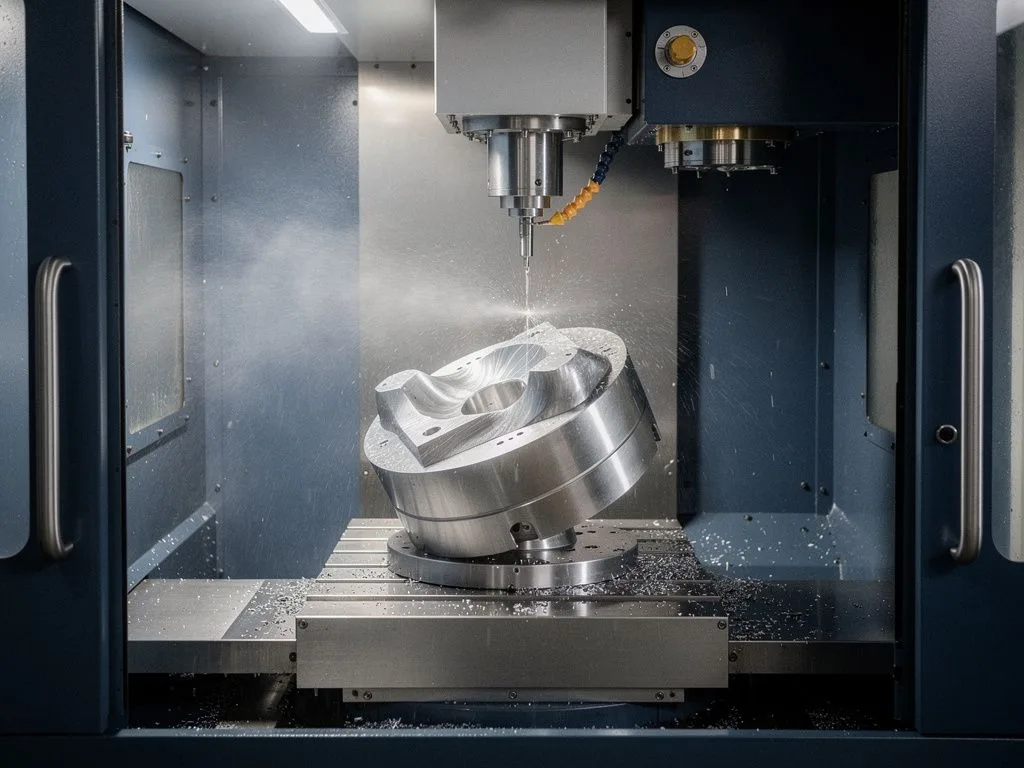
ワンチャックとは、ワークを単一工程で多面加工し、反転や再位置決めを不要にすることで、複数回のチャックによる誤差の蓄積を回避する方法である。多面の特徴、穴群の相対位置、曲面の連続性を必要とする部品にとって、ワンチャックは公差スタックを数十マイクロメートルから一桁のマイクロメートルレベルに抑えることができ、これは5軸加工と複合加工機の核となる価値の一つである。部品がワンチャックに値するかどうかを判断する際には、単一の特徴自体の精度ではなく、特徴間の相対位置の要求を見る必要がある。
重点摘要

  • 一回のクランプで公差の累積を排除

    一回のクランプで単一工程の多面加工を完了し、複数回の位置決め誤差の蓄積を避けることで、公差の累積を数十ミクロンから一桁ミクロン単位に抑えることができる。

  • 複数回の反転誤差は50ミクロンに達する可能性がある

    一般的なCNCフライス加工の単回位置決め精度は数ミクロンに達するが、3回反転した後の特徴間の相対位置誤差は20〜50ミクロン以上に拡大する可能性がある。

  • 3種類の部品が最も公差超過しやすい

    穴系の相対位置が厳しい部品、曲面と平面が連続的に移行する部品、薄肉異形部品は公差の累積の影響を最も受けやすく、アルミニウム合金と薄肉ステンレス鋼で問題がより顕著になる。

  • 評価には相対位置公差を見る必要がある

    一回のクランプを採用するかどうかを判断するには、単一の特徴の精度ではなく、特徴間の相対位置要件を見るべきであり、図面に基準公差があれば評価する価値がある。

公差スタックはどのように発生するのか?

公差スタックは、部品の加工完了に複数回のチャックが必要な場合に発生する。再位置決めのたびに、治具の基準面、機械の芯出し精度、クランプ力による変形が、微小な誤差として持ち込まれる。部品の全特徴を完成させるために3回の反転が必要な場合、これら3回の位置決め誤差はベクトル的に累積し、最終的な特徴間の相対位置誤差は、単一加工の誤差の数倍になることが多い。一般的なCNCフライス加工では、単一位置決めの位置決め精度は数マイクロメートルに抑えられるが、3回反転した後、特徴間の相対位置誤差は20〜50マイクロメートル以上に拡大する可能性があり、これはバイヤーが図面に「相対位置公差」を指定する際に最も頻繁に遭遇する問題である。このメカニズムを理解して初めて、ワンチャックが部品にとって本当に必要かどうかを判断できる。

複数回のチャックで公差超過しやすい部品は?

公差スタックの影響を最も受けやすい部品は3つのカテゴリに分類される。第一に、穴群の相対位置に厳しい要求がある部品、例えばバルブボディの複数の流路穴の相対角度、油圧継手の複数のねじ穴の位置度などである。これらの部品は一度反転するだけで角度誤差が公差を超える可能性がある。第二に、曲面と平面が連続的に移行する部品、例えばインペラ、ブレード、医療機器の曲面ハウジングなどであり、反転後に曲面と平面の継ぎ目に段差や不連続が生じやすい。第三に、薄肉部品と異形部品である。これらの部品はクランプ自体が変形を引き起こし、複数回のチャックは変形の累積を意味する。材料がアルミニウム合金や薄肉ステンレス鋼の場合、問題はより顕著になる。バイヤーは判断の際、まず図面に「A基準に対して」または「B基準に対して」の公差が指定されているかどうかを確認し、指定されていればワンチャック方案を検討する価値がある。

five axis scene 1

5軸加工と複合加工はどのようにワンチャックを実現するか?

5軸加工は2つの回転軸により工具が異なる角度からワークに接近するため、ワーク自体を反転させる必要がなく、すべての特徴を同一チャックで完成できる。スイス型自動旋盤と複合加工機は、旋削とフライス加工を同一機械に統合し、ワークが主軸と副主軸の間で移送される際に、フライスユニットが側面穴、端面溝、偏心穴などの特徴を同時に加工できる。棒材から完成品まで、ワーク全体が1回のチャックのみで済む。元順利はBROTHER、TAKISAWAなどのブランド設備を備え、Starスイス型自動旋盤も保有しており、部品の形状に応じて最適なワンチャック方案を選択できる。バイヤーは図面上の特徴、相対位置公差、基準設定を整理して提供する必要があり、技術者が3軸+反転、4軸割り出し、または直接5軸のいずれを使用すべきかを判断できる。
一回のチャッキングで省けるコストと時間とは?

一回のチャッキングの直接的な効果は、位置決めの回数と治具コストを省けることだが、真の価値は歩留まりの向上にある。公差の累積が排除されれば、選別や手直し、場合によっては廃棄が必要だった部品の割合が減り、特に小ロットの試作でその効果は顕著である。間接的な効果としては、品質トレーサビリティがより単純になる点が挙げられる。加工プロセス全体が1台の工作機械で完結するため、加工条件、工具摩耗、検査データがすべて同じ記録に集約され、ISO 9001:2015のトレーサビリティ要件を満たす。買い手は見積もりを評価する際、単価だけを見るのではなく、一回のチャッキングによる歩留まり向上と検査コスト削減を合わせて考慮すべきであり、総コストは分割加工よりも低くなることが多い。

一回のクランプ方案の評価プロセス

  1. 1

    特徴と基準を整理する

    すべての加工特徴の位置と角度を確認し、相対公差要件がある特徴を特定し、一回のクランプで完了できるか判断する。

  2. 2

    材料と剛性を評価する

    アルミニウム合金、ステンレス鋼、炭素鋼、黄銅・赤銅の剛性と切削特性に基づき、薄肉部品はクランプ方法と切削パラメータを特に評価する必要がある。

  3. 3

    設備と工程をマッチングする

    部品の形状に基づいて3軸、4軸、5軸、またはスイス型自動旋盤を選択し、異なる設備の一回のクランプ能力と適用範囲は異なる。

  4. 4

    公差の累積をシミュレーションする

    見積もり段階で複数回のクランプによる誤差の蓄積をシミュレーションし、一回のクランプによる精度向上の幅が要件を満たすか確認する。

  5. 5

    検査と測定を計画する

    入荷時、工程中、出荷前の検査に対応し、量産段階で重要な公差が安定して達成されることを確保し、ロットとコストのバランスを評価する。

five axis scene 2

部品が一回のチャッキングを必要とするか判断するための3つの質問

買い手は3つの質問で素早く判断できる。第一に、この部品に相対位置公差を必要とする特徴が2つ以上あるか?ある場合、第二の質問をする。それらの特徴が異なる面や異なる角度に分布しているか?もしそうなら、第三の質問をする。この部品の材質はアルミニウム合金、ステンレス鋼、炭素鋼、真鍮・赤銅のいずれか?薄肉部品や異形部品はより敏感である。3つの質問すべてに「はい」と答えた場合、加工メーカーに一回のチャッキング方案の評価を依頼する価値がある。元順利的のサービス対象には、OEM部品供給、Tier-1協力工場、試作開発チームが含まれ、これらの買い手が最も頻繁に直面するのは、このような一回のチャッキングを必要とする部品である。3つの質問の回答を図面と一緒に提供することで、見積もりと工程評価の精度が向上する。

見積もり依頼時に提供すべき情報は?

見積もり依頼時には、図面に加えて以下の情報を提供することを推奨する。材料の呼称と状態、注文ロット(試作または量産)、重要特徴の公差要件と基準設定、表面処理の要件、出荷検査基準。旧部品がある場合は、過去に発生した問題(例:「反転後の角度不良」や「穴群の位置度不良」)を説明することで、技術者がどの加工戦略を採用すべきかの判断に役立つ。元順利的の検査プロセスは、受入検査、工程中検査、出荷前最終検査を網羅しており、買い手が特定の検査項目やレポート形式を指定する場合は、見積もり依頼段階で併せて提案できる。情報が完全であればあるほど、見積もりと納期の精度が高まり、量産開始後に公差を達成できないリスクも回避できる。

一回のチャッキング方案の主要評価項目

  • 特徴の分布と基準設定

    すべての加工特徴の位置と角度を洗い出し、どの特徴間に相対公差要件があるかを確認する。これは一回のチャッキングで完了できるか判断するための第一歩である。

  • 材料と剛性の評価

    アルミニウム合金、ステンレス鋼、炭素鋼、真鍮・赤銅は剛性と切削特性が異なり、薄肉部品はクランプ方法と切削条件を特に評価する必要がある。

  • 設備と工程の適合性

    部品の形状に応じて3軸、4軸、5軸、またはスイス型自動旋盤を選択する。設備によって一回のチャッキング能力と適用範囲は異なる。

  • 公差累積のシミュレーション

    見積もり段階で複数回のチャッキングによる誤差の累積をシミュレーションし、一回のチャッキングによる精度向上の度合いが買い手のニーズを満たすか確認する。

  • 検査と測定方案

    受入、工程中、出荷前の検査が一回のチャッキングの工程にどのように対応するかを検討し、重要公差が量産段階で安定して達成されることを保証する。

  • ロットとコストのバランス

    試作段階では一回のチャッキングで工程を検証するのが適しており、量産段階では治具寿命とサイクルタイムを評価し、最も経済的な方案を選択する。

一回クランプの限界と代替案

一回クランプは万能ではない。部品の寸法が工作機械のストロークを超える場合、または形状が回転軸でカバーできない位置に分布する場合は、分割加工が必要となる。さらに、一回クランプは機械の段取り時間が長く、極小ロットや単品試作の場合、単位コストが分割加工より高くなる可能性がある。代替案としては、高精度治具を使用して反転誤差を低減する、分割加工後に研削や放電加工で補正する、または4軸割り出し加工で反転回数を減らす方法がある。バイヤーはこれらの選択肢のトレードオフを加工メーカーと検討し、部品の公差要件、ロット、予算に応じて最適な方法を決定すべきである。元順利はCNC旋削、フライス加工、複合加工、スイス型自動旋盤など多様な工程を備えており、ニーズに応じて最適な加工戦略を組み立てることができる。

よくある質問

一回のクランプで公差の累積を本当に減らせるのか?

減らせる。一回のクランプで単一工程の多面加工を完了し、反転や再位置決めが不要になるため、複数回のクランプによる誤差の蓄積を避け、公差の累積を数十ミクロンから一桁ミクロン単位に抑えることができる。

どの部品が最も一回のクランプを必要とするのか?

穴系の相対位置要件が厳しい部品、曲面と平面が連続的に移行する部品、薄肉異形部品が最も必要とする。例えば、バルブボディの流路穴、インペラのブレード、医療機器の曲面外殻などは、反転後に公差超過や段差が発生しやすい。

一回のクランプでどのコストを節約できるのか?

直接的な効果は、複数回の位置決め時間と治具コストの削減であり、真の価値は歩留まりの向上にある。公差の累積を排除した後、選別、再加工、廃棄の割合が低下し、品質トレーサビリティがより単純になり、全体コストは分割加工よりも低くなることが多い。

見積もり依頼時にどの情報を提供すべきか?

図面に加えて、材料の牌号と状態、注文ロット、重要な特徴の公差と基準設定、表面処理要件、出荷検査基準を提供することを推奨する。旧部品がある場合は、反転後の角度公差超過など過去の問題を説明でき、技術者が加工戦略を判断するのに役立つ。

一回のクランプにはどのような制限があるのか?

部品の寸法が機械のストロークを超える場合や、特徴が回転軸でカバーできない場合は、分割加工が必要になる。一回のクランプの機械設定時間は長く、極小ロットや単品試作の単位コストが高くなる可能性があるため、高精度治具や4軸割り出しによる代替を検討できる。

図面と公差要件を元順利に評価依頼

部品に多面の相対公差、薄肉異形、または曲面連続性の要件がある場合、図面と主要公差の説明を提供いただきたい。元順利は材料、ロット、精度要件に基づき、最適な一回クランプまたは分割加工の方案を提案する。