ysl-cnc five-axis-2

一次裝夾如何減少公差堆疊

一次裝夾是指工件在單一工序中完成多面加工,不需翻面或重新定位,從而避免多次裝夾造成的誤差累積。對需要多面特徵、孔系相對位置或曲面連續性的零件,一次裝夾能把公差堆疊從數十微米壓到個位數微米等級,這也是五軸加工與車銑複合機的核心價值之一。判斷你的零件是否值得採用一次裝夾,要看的是特徵之間的相對位置要求,而不是單一特徵本身的精度。
重點摘要

  • 一次裝夾消除公差堆疊

    一次裝夾在單一工序完成多面加工,避免多次定位誤差累積,可將公差堆疊從數十微米壓到個位數微米等級。

  • 多次翻面誤差可達50微米

    一般CNC銑削單次定位精度可達數微米,但三次翻面後特徵間相對位置誤差可能擴大至20至50微米甚至更多。

  • 三類零件最易超差

    孔系相對位置嚴格、曲面與平面連續過渡、薄壁異形件最易受公差堆疊影響,鋁合金與薄壁不鏽鋼問題更明顯。

  • 評估需看相對位置公差

    判斷是否採用一次裝夾,應看特徵間相對位置要求,而非單一特徵精度,圖面有基準公差即值得評估。

公差堆疊是怎麼產生的?

公差堆疊發生在零件需要多次裝夾才能完成加工時。每一次重新定位,夾具的基準面、機台的對心精度、夾持力造成的變形,都會帶進一個微小的誤差。當一個零件需要翻面三次才能完成所有特徵,這三次的定位誤差會以向量方式疊加,最終特徵之間的相對位置誤差,往往是單次加工誤差的數倍。對一般 CNC 銑削來說,單次定位的定位精度可控制在數微米,但三次翻面後,特徵間的相對位置誤差可能擴大到 20 至 50 微米甚至更多,這就是買家圖面上標示「相對位置公差」時最常遇到的問題。理解這個機制,才能判斷一次裝夾對你的零件是否真的必要。

哪些零件最容易因為多次裝夾而超差?

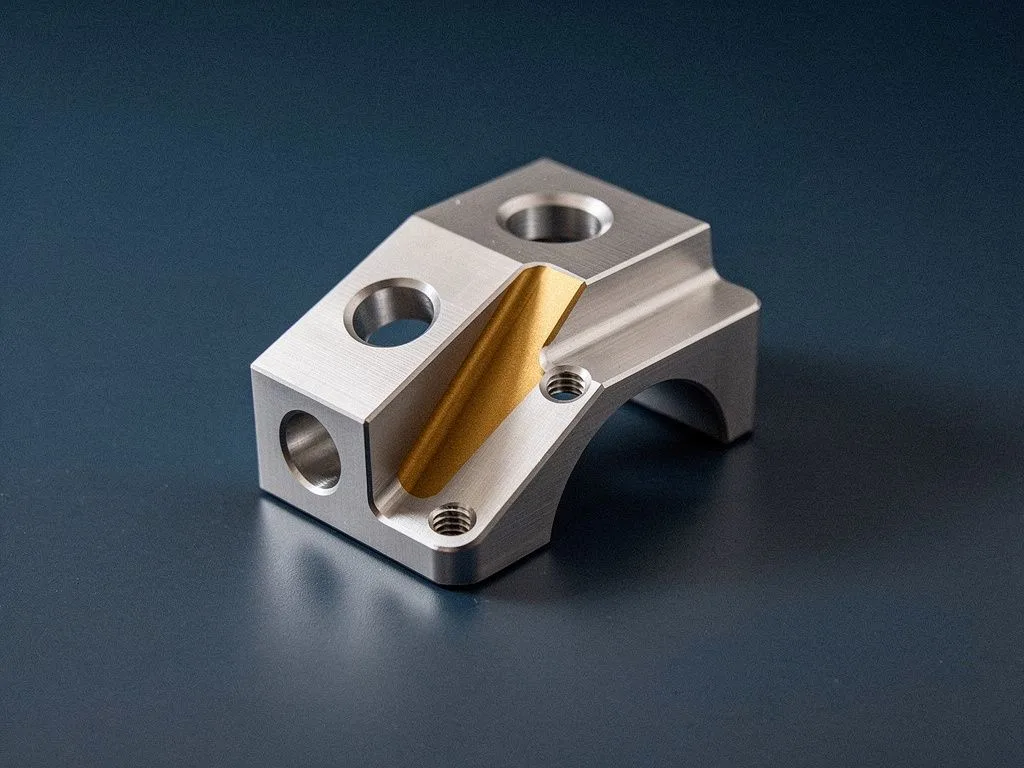
最容易受公差堆疊影響的零件有三類。第一是孔系相對位置要求嚴格的零件,例如閥體上多個流道孔的相對角度、液壓接頭上多個螺紋孔的位置度,這類零件只要翻面一次,角度誤差就可能超差。第二是曲面與平面連續過渡的零件,例如葉輪、葉片、醫療器械的曲面外殼,翻面後曲面與平面的接縫處容易出現台階或斷差。第三是薄壁件與異形件,這類零件夾持本身就會造成變形,多次裝夾等於多次變形累加,材料若是鋁合金或薄壁不鏽鋼,問題會更明顯。買家在判斷時,可以先看圖面上是否有標示「相對於 A 基準」或「相對於 B 基準」的公差,若有,就值得考慮一次裝夾方案。

five axis scene 1

五軸加工與車銑複合如何實現一次裝夾?

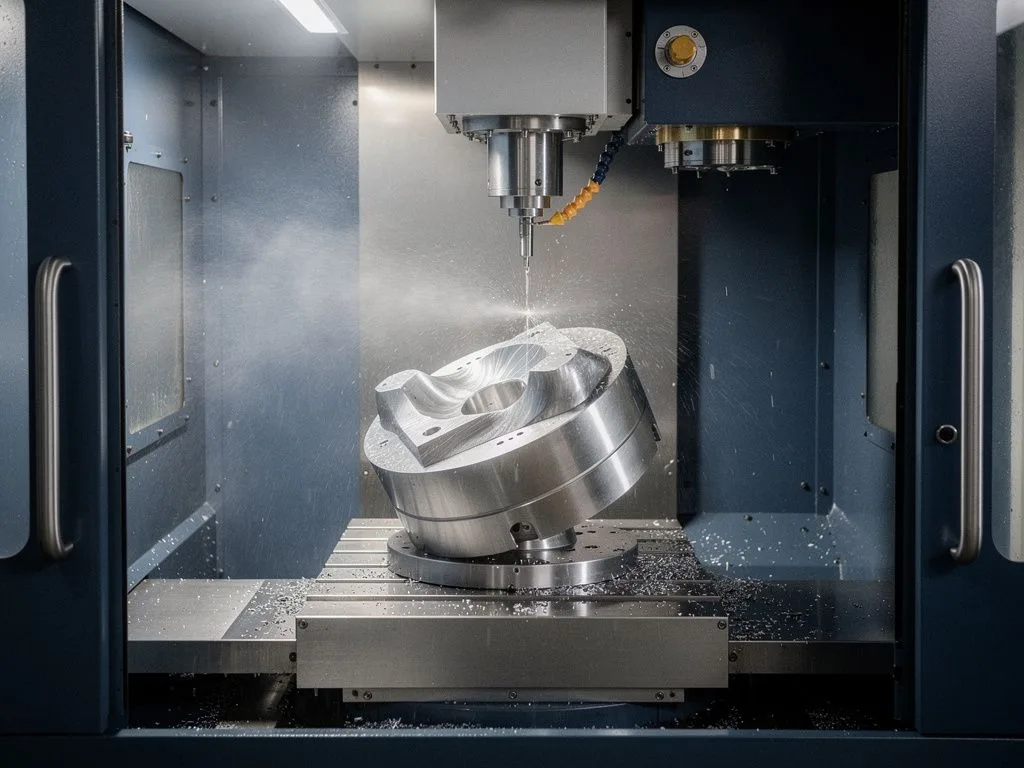
五軸加工透過兩個旋轉軸讓刀具從不同角度接近工件,因此工件本身不需要翻面,所有特徵都能在同一次裝夾中完成。瑞士型走心機與車銑複合機則是把車削與銑削整合在同一台機台上,工件在主軸與副主軸之間轉送時,銑削單元可以同時加工側面孔、端面槽、偏心孔等特徵,整支工件從棒料到成品只需要一次裝夾。元順利配備 BROTHER、MAZAK 等品牌設備,並有 Star 瑞士型走心機,可依零件幾何選擇最合適的一次裝夾方案。買家要準備的是把圖面上的特徵、相對位置公差、基準設定整理清楚,技師才能判斷該用三軸加翻面、四軸分度,還是直接上五軸。
一次裝夾能省下哪些成本與時間?

一次裝夾的直接效益是省掉多次定位的時間與夾具成本,但真正的價值在於良率提升。當公差堆疊被消除,原本需要挑選、返修甚至報廢的零件比例會下降,對小批量試作來說尤其明顯。間接效益則是品質追溯更單純,因為整個加工過程只在一台機台上完成,製程參數、刀具磨耗、檢驗數據都集中在同一份紀錄裡,符合 ISO 9001:2015 的可追溯性要求。買家在評估報價時,不應只看單價,要把一次裝夾帶來的良率提升與檢驗成本降低一起算進去,整體成本往往比分次加工更低。

一次裝夾方案評估流程

  1. 1

    盤點特徵與基準

    確認所有加工特徵的位置與角度,找出有相對公差要求的特徵,判斷能否一次裝夾完成。

  2. 2

    評估材料與剛性

    依鋁合金、不鏽鋼、碳鋼、黃銅紅銅的剛性與切削特性,薄壁件需特別評估夾持方式與切削參數。

  3. 3

    匹配設備與製程

    依零件幾何選擇三軸、四軸、五軸或瑞士型走心機,不同設備的一次裝夾能力與適用範圍不同。

  4. 4

    模擬公差堆疊

    在報價階段模擬多次裝夾的誤差累積,確認一次裝夾能帶來的精度提升幅度是否符合需求。

  5. 5

    規劃檢驗與量測

    對應進料、製程中、出貨前檢驗,確保關鍵公差在量產階段穩定達成,並評估批量與成本平衡。

five axis scene 2

判斷你的零件是否需要一次裝夾的三個問題

買家可以用三個問題快速判斷。第一,這個零件有沒有兩個以上的特徵需要相對位置公差?有的話,問第二題:這些特徵是否分布在不同面或不同角度上?如果是,問第三題:這個零件的材料是鋁合金、不鏽鋼、碳鋼還是黃銅紅銅?薄壁或異形件更敏感。三題答案都是「是」,就值得請加工廠評估一次裝夾方案。元順利的服務對象包含 OEM 零件供應、Tier-1 協力廠與試作開發團隊,這三類買家最常遇到的就是這類需要一次裝夾的零件。把這三個問題的答案連同圖面一起提供,能讓報價與製程評估更準確。

詢價時應該提供哪些資訊?

詢價時除了圖面,建議一併提供以下資訊:材料牌號與狀態、訂單批量(試作或量產)、關鍵特徵的公差要求與基準設定、表面處理需求、出貨檢驗標準。若有舊件可以說明過去遇到的問題,例如「翻面後角度超差」或「孔系位置度不良」,這些資訊能幫助技師判斷該用哪種加工策略。元順利的檢驗流程涵蓋進料檢驗、製程中檢查與出貨前最終檢驗,買家若指定特定檢驗項目或報告格式,可在詢價階段一併提出。資料越完整,報價與交期的準確度越高,也能避免量產後才發現公差無法達成的風險。

一次裝夾方案的關鍵評估項目

  • 特徵分布與基準設定

    盤點所有加工特徵的位置與角度,確認哪些特徵之間有相對公差要求,這是判斷能否一次裝夾完成的第一步。

  • 材料與剛性評估

    鋁合金、不鏽鋼、碳鋼、黃銅紅銅的剛性與切削特性不同,薄壁件需特別評估夾持方式與切削參數。

  • 設備與製程匹配

    依零件幾何選擇三軸、四軸、五軸或瑞士型走心機,不同設備的一次裝夾能力與適用範圍不同。

  • 公差堆疊模擬

    在報價階段模擬多次裝夾的誤差累積,確認一次裝夾能帶來的精度提升幅度是否符合買家需求。

  • 檢驗與量測方案

    進料、製程中、出貨前檢驗如何對應一次裝夾的製程,確保關鍵公差在量產階段穩定達成。

  • 批量與成本平衡

    試作階段適合用一次裝夾驗證製程,量產階段則需評估夾具壽命與節拍,選擇最經濟的方案。

一次裝夾的限制與替代方案

一次裝夾並非萬能。當零件尺寸超過機台行程、或是特徵分布在無法被旋轉軸覆蓋的位置時,仍需要分次加工。此外,一次裝夾的機台設定時間較長,對極小批量或單件試作來說,單位成本可能比分次加工高。替代方案包括使用高精度夾具減少翻面誤差、在分次加工後增加研磨或放電加工補正、或是採用四軸分度加工減少翻面次數。買家應與加工廠討論這些選項的取捨,依零件的公差要求、批量與預算決定最佳方案。元順利具備 CNC 車削、銑削、車銑複合與瑞士型走心機等多元製程,可依需求組合出最合適的加工策略。

常見問答

一次裝夾真的能減少公差堆疊嗎?

能。一次裝夾在單一工序完成多面加工,不需翻面或重新定位,避免多次裝夾造成的誤差累積,可將公差堆疊從數十微米壓到個位數微米等級。

哪些零件最需要一次裝夾?

孔系相對位置要求嚴格、曲面與平面連續過渡、薄壁異形件最需要。例如閥體流道孔、葉輪葉片、醫療器械曲面外殼,翻面後容易超差或出現台階斷差。

一次裝夾能省下哪些成本?

直接效益是省掉多次定位時間與夾具成本,真正價值在良率提升。公差堆疊消除後,挑選、返修、報廢比例下降,品質追溯更單純,整體成本往往比分次加工更低。

詢價時應該提供哪些資訊?

除了圖面,建議提供材料牌號與狀態、訂單批量、關鍵特徵公差與基準設定、表面處理需求、出貨檢驗標準。若有舊件可說明過去問題,如翻面後角度超差,能幫助技師判斷加工策略。

一次裝夾有什麼限制?

零件尺寸超過機台行程或特徵無法被旋轉軸覆蓋時仍需分次加工。一次裝夾機台設定時間較長,極小批量或單件試作單位成本可能較高,可考慮高精度夾具或四軸分度替代。

把圖面與公差需求交給元順利評估

若你的零件有多面相對公差、薄壁異形或曲面連續性需求,歡迎提供圖面與關鍵公差說明,元順利將依材料、批量與精度要求,建議最合適的一次裝夾或分次加工方案。