ysl-cnc surface-finishing

CNC 零件的表面處理該怎麼選?

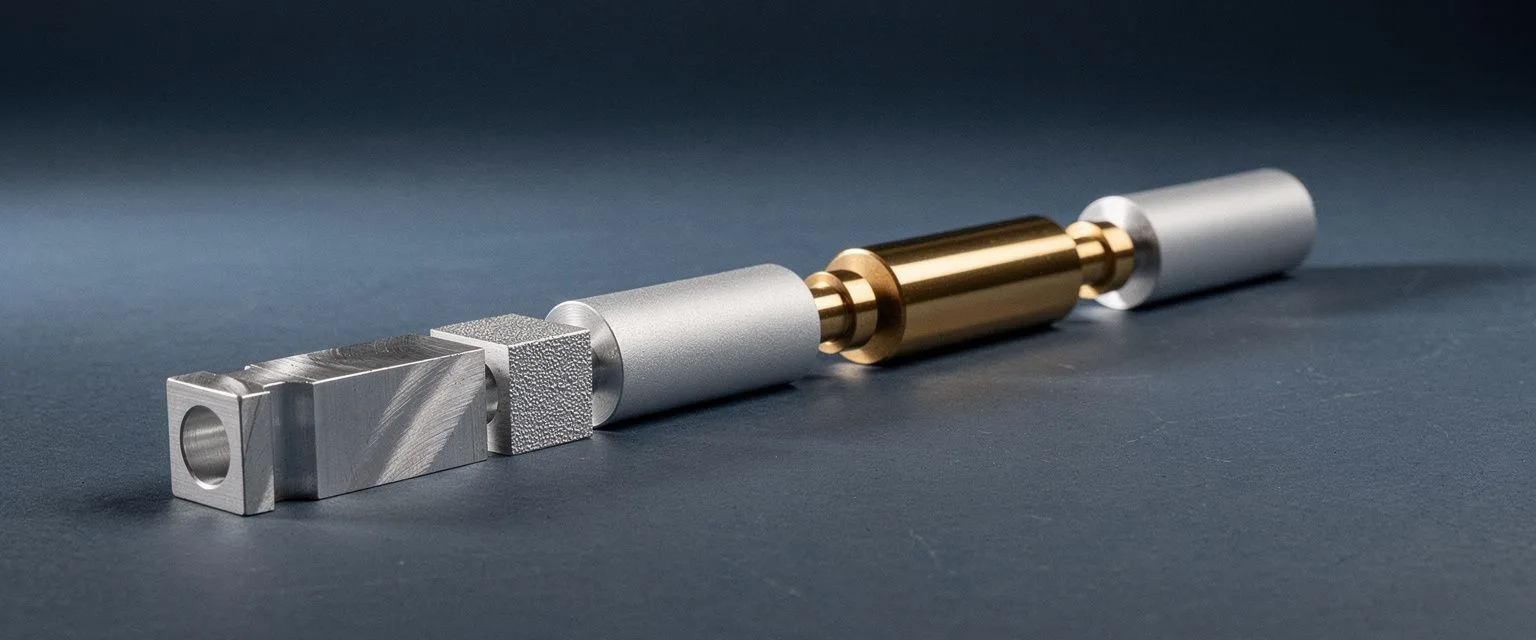
CNC 零件的表面處理不是裝飾,而是依材料、公差、功能與驗收基準決定的工程決策。鋁合金常用陽極處理提升耐蝕與硬度,鋼件多走電鍍或化學鎳,需要耐磨或應力釋放則加入熱處理,外觀件則會用噴砂或拋光。選錯工序最常見的後果是尺寸超出公差、外觀色差、或後段外包責任不清,因此買家應先確認零件用途與驗收標準,再決定工序組合。
重點摘要

  • 表面處理是工程決策

    CNC 零件表面處理依材料、公差、功能與驗收基準決定,選錯會造成尺寸超差、外觀色差或責任不清。

  • 圖面階段須決定工序

    陽極、電鍍、熱處理都會改變尺寸,必須在 CNC 加工時預留補償量,圖面未指定會被視為不完整。

  • 陽極種類影響功能外觀

    硫酸陽極適合外觀件,硬陽極用於耐磨件且需預留單邊 0.02 mm 以上餘量,染色陽極用於品牌色。

  • 驗收標準須完整標註

    圖面應註明膜厚、硬度、粗糙度、量測位置與驗收方法,並區分 CNC 加工與後段處理的責任歸屬。

為什麼 CNC 零件一定要在圖面階段就決定表面處理?

CNC 零件的表面處理必須在圖面階段就決定,否則後續加工與量測都會出問題。陽極處理會在鋁件表面生成氧化層,會改變尺寸;電鍍與化學鎳會在金屬表面沉積薄膜,同樣會影響孔徑與螺紋配合;熱處理會改變金相並造成尺寸變形,這些變化都必須在 CNC 加工時預留補償量。元順利在承接 OEM 訂單時,常見買家只給 3D 檔卻未指定表面處理,導致試作完成後才發現尺寸已超出公差。建議買家在詢價階段就把材料牌號、用途、功能需求與驗收基準一併提供,讓加工廠在 CNC 階段就預留後段工序的尺寸餘量。若圖面只標註「表面處理依客戶指示」,實務上會被視為不完整圖面,加工廠有權要求補件或拒絕報價。

陽極處理有哪些種類?哪些 CNC 零件適合走哪一種?

陽極處理主要分為硫酸陽極、硬陽極與染色陽極三種,選錯會直接影響 CNC 零件的功能與外觀。硫酸陽極適合一般鋁合金外觀件,膜厚較薄、後續可染色;硬陽極膜厚較厚、耐蝕與耐磨性高,常用於氣壓、液壓與運動零件,但會明顯改變尺寸,加工時必須預留單邊 0.02 mm 以上的餘量;染色陽極則用於需要品牌色或識別色的外觀件。元順利承接的鋁合金 CNC 零件中,常見應用包括光學設備外殼、汽機車改裝件與工業機殼,這類零件多半走硫酸陽極或硬陽極。買家若只標註「陽極處理」卻未指定種類,加工廠會以一般硫酸陽極處理,後續驗收時容易產生膜厚爭議。建議在圖面上明確標註膜厚範圍、硬度要求與是否需要染色,並註明基準面與量測位置。

CNC 零件常見表面處理選項與適用情境

  • 硫酸陽極處理

    鋁合金外觀件與一般結構件,膜厚薄、可染色,適合需要品牌色或識別色的零件。

  • 硬陽極處理

    耐磨、耐蝕需求高的運動件與氣液壓零件,膜厚較厚,加工時須預留尺寸餘量。

  • 電鍍鋅與鍍鎳

    鋼件與鐵件的基本防鏽處理,鍍鋅用於一般結構件,鍍鎳用於需要導電或外觀亮度的零件。

  • 化學鎳

    形狀複雜或需要均勻膜厚的精密零件,膜厚均勻、硬度高,適合量測儀器與閥類。

  • 熱處理

    需要高硬度、高強度或應力釋放的零件,常用於工具鋼、合金鋼,會造成尺寸變化需預留補償。

  • 噴砂與拋光

    外觀件的去毛邊與表面整平,噴砂產生霧面質感,拋光產生鏡面,會影響後續量測基準。

surface finishing scene 1

電鍍與化學鎳的差別在哪裡?什麼時候該選哪一種?

電鍍與化學鎳都會在 CNC 零件表面沉積金屬薄膜,但成膜原理與適用情境完全不同。電鍍透過電流讓金屬離子還原附著,膜厚分佈受電流密度影響,深孔、內螺紋與複雜曲面容易出現膜厚不均;化學鎳不靠電流,透過化學還原反應成膜,膜厚均勻、硬度可達 HRC 55 以上,適合形狀複雜的精密零件。元順利在處理閥類、量測儀器零件與半導體設備零件時,常建議買家走化學鎳,因為這類零件的孔徑與螺紋配合公差只有 0.007 mm 等級,電鍍膜厚不均會直接導致組裝干涉。買家在選用時應先確認零件形狀是否複雜、是否需要均勻膜厚、後續是否要焊接或導電,再決定走電鍍或化學鎳。圖面上應明確標註膜厚範圍、鍍層種類與量測位置,避免驗收時產生爭議。
熱處理造成的尺寸變化要怎麼在 CNC 階段補償?

熱處理會改變金屬的金相結構與尺寸,這是 CNC 零件加工時必須預留補償量的關鍵原因。滲碳、淬火、回火等工序會讓鋼件體積膨脹或收縮,變形量依材料牌號、零件形狀與熱處理溫度而異,實務上常見變形量在 0.01 mm 至 0.05 mm 之間,長條形或薄壁件變形更大。元順利在處理工具鋼與合金鋼 CNC 零件時,會在粗加工後預留熱處理變形餘量,熱處理完成後再進行精加工與磨削,確保最終尺寸落在公差內。買家若在圖面上標註「熱處理後加工」或「精加工後熱處理」,會直接影響加工流程與成本。建議買家在詢價時註明熱處理工序位置,並要求加工廠提供熱處理前後的尺寸量測報告,避免後續驗收時因尺寸變化產生退貨爭議。

表面處理選用流程

  1. 1

    確認用途與驗收基準

    先確認零件用途、功能需求與驗收標準,再決定表面處理工序組合。

  2. 2

    圖面標註工序與規格

    在圖面註明表面處理種類、膜厚範圍、硬度要求、粗糙度與量測位置。

  3. 3

    CNC 加工預留尺寸餘量

    依後段工序(陽極、電鍍、熱處理)的尺寸變化,在 CNC 階段預留補償量。

  4. 4

    執行後段表面處理

    由加工廠或外包廠商執行陽極、電鍍、化學鎳、熱處理或噴砂拋光。

  5. 5

    依驗收標準量測檢驗

    以膜厚計、硬度試驗、CMM 等方式量測,確認尺寸與表面品質符合圖面規範。

surface finishing scene 2

噴砂與拋光會影響外觀與量測,要怎麼寫進驗收標準?

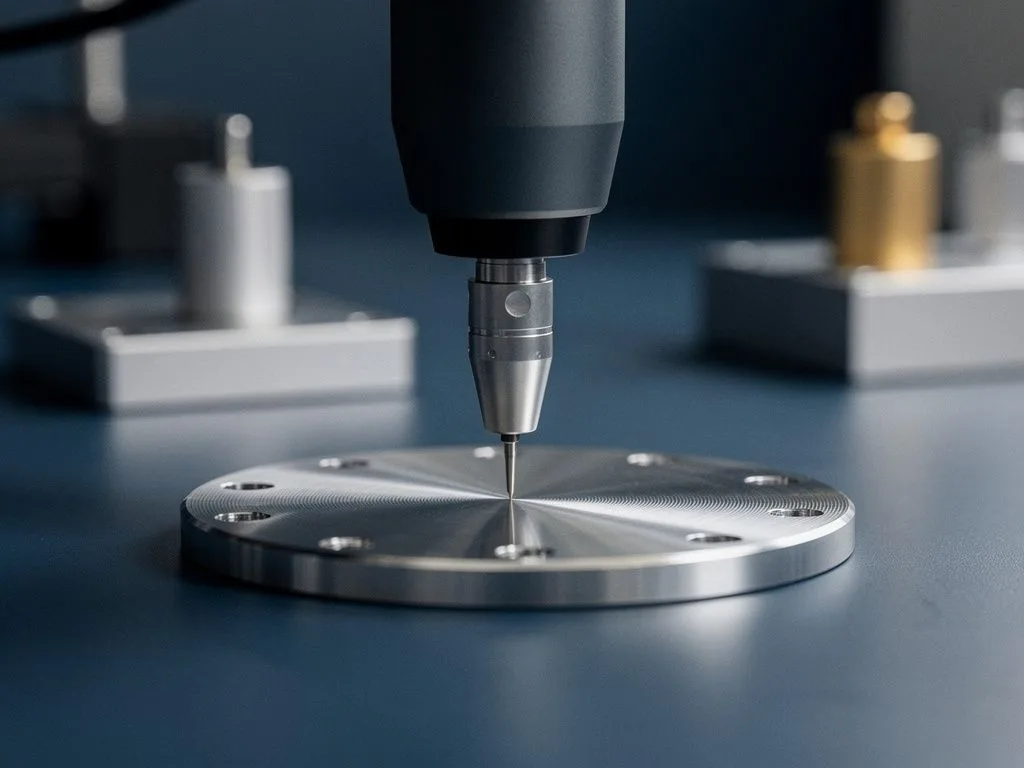
噴砂與拋光是 CNC 零件外觀處理的常見工序,但會同時影響表面粗糙度與量測基準,這是買家最容易忽略的細節。噴砂會在零件表面產生霧面質感,會讓接觸式量測的探針打滑,影響尺寸量測的再現性;拋光會讓表面粗糙度降到 Ra 0.1 µm 以下,但會讓基準面與量測點變得難以定位。元順利在處理外觀件時,常建議買家在圖面上明確標註噴砂或拋光的範圍、粗糙度要求與量測迴避區。實務上常見的爭議是買家要求「整體拋光」卻未指定基準面,導致加工廠拋光過度破壞了量測基準,後續 CMM 量測無法進行。建議買家在圖面上標註哪些面需要噴砂、哪些面需要拋光、哪些面是量測基準,並註明表面粗糙度 Ra 值與量測位置。

表面處理要怎麼寫進圖面與驗收標準才不會出問題?

表面處理寫進圖面與驗收標準時,必須包含膜厚、硬度、粗糙度、量測位置與驗收方法,缺一不可。許多買家的圖面只標註「表面處理:陽極」或「鍍鋅」,沒有註明膜厚範圍、硬度要求與量測基準,導致加工廠與買家對驗收標準的認知不同。元順利在承接 OEM 訂單時,常見的爭議點包括膜厚超出範圍、硬度不足、顏色色差、量測位置不一致等。建議買家在圖面上明確標註:表面處理種類、膜厚範圍(例如 10–15 µm)、硬度要求(例如 HV 300 以上)、表面粗糙度(例如 Ra 0.8 µm)、量測位置(例如基準面 A)、驗收方法(例如膜厚計、硬度試驗、目視比色)。若表面處理是外包給專業廠商執行,買家應要求加工廠提供後段工序的品質證明與量測報告,並註明責任歸屬。

後段工序外包時,品質責任要怎麼界定才不會變成爭議?

後段表面處理外包時,品質責任歸屬是 CNC 零件採購中最常發生爭議的環節。實務上常見的模式是 CNC 加工廠負責尺寸與公差,後段表面處理廠負責膜厚與外觀,但兩者之間的介面責任經常模糊。元順利在處理這類案件時,會在報價階段就明確區分 CNC 加工與後段處理的責任範圍,並要求買家在圖面上註明驗收基準與責任歸屬。建議買家在詢價時就確認:尺寸公差由誰驗收、膜厚與硬度由誰驗收、外觀色差由誰判定、退貨時的責任歸屬。許多買家會要求加工廠提供「交鑰匙」服務,從 CNC 加工到後段表面處理一條龍完成,這種模式下加工廠需承擔全部品質責任,但成本會反映在報價中。若買家選擇自行外包後段工序,則需自行承擔表面處理的品質風險,並在驗收時分別檢查 CNC 尺寸與表面處理品質。

常見問答

為什麼 CNC 零件一定要在圖面階段就決定表面處理?

因為陽極、電鍍、熱處理都會改變零件尺寸,若未在圖面指定,加工廠無法預留補償量,試作後可能尺寸超差。圖面只標註「依客戶指示」會被視為不完整,加工廠有權要求補件或拒絕報價。

陽極處理有哪幾種?我的零件該選哪一種?

陽極處理分為硫酸陽極、硬陽極與染色陽極三種。硫酸陽極適合一般鋁合金外觀件,膜厚薄可染色;硬陽極膜厚厚、耐磨耐蝕,用於氣壓液壓件但需預留單邊 0.02 mm 以上餘量;染色陽極用於需要品牌色的外觀件。

電鍍和化學鎳差在哪裡?什麼時候該選化學鎳?

電鍍靠電流成膜,深孔與複雜曲面易膜厚不均;化學鎳靠化學還原,膜厚均勻且硬度可達 HRC 55 以上。形狀複雜、孔徑螺紋公差小(如 0.007 mm 等級)的精密零件建議選化學鎳,避免組裝干涉。

熱處理造成的尺寸變化要怎麼在 CNC 階段補償?

熱處理會讓鋼件體積膨脹或收縮,常見變形量在 0.01 mm 至 0.05 mm 之間。加工廠會在粗加工後預留變形餘量,熱處理完成後再精加工與磨削,確保最終尺寸落在公差內。買家應註明熱處理工序位置並要求量測報告。

噴砂或拋光要怎麼寫進驗收標準才不會有爭議?

噴砂會讓接觸式量測探針打滑,拋光會讓基準面難以定位。圖面應標註哪些面噴砂、哪些面拋光、哪些是量測基準,並註明表面粗糙度 Ra 值與量測位置,避免拋光過度破壞量測基準導致 CMM 無法量測。

需要 CNC 零件表面處理的選用建議嗎?

提供您的零件圖面、材料牌號與用途說明,元順利將依加工能力與後段工序經驗,建議適合的表面處理組合與圖面標註方式。