ysl-cnc surface-finishing-5

表面處理如何寫進圖面與驗收標準

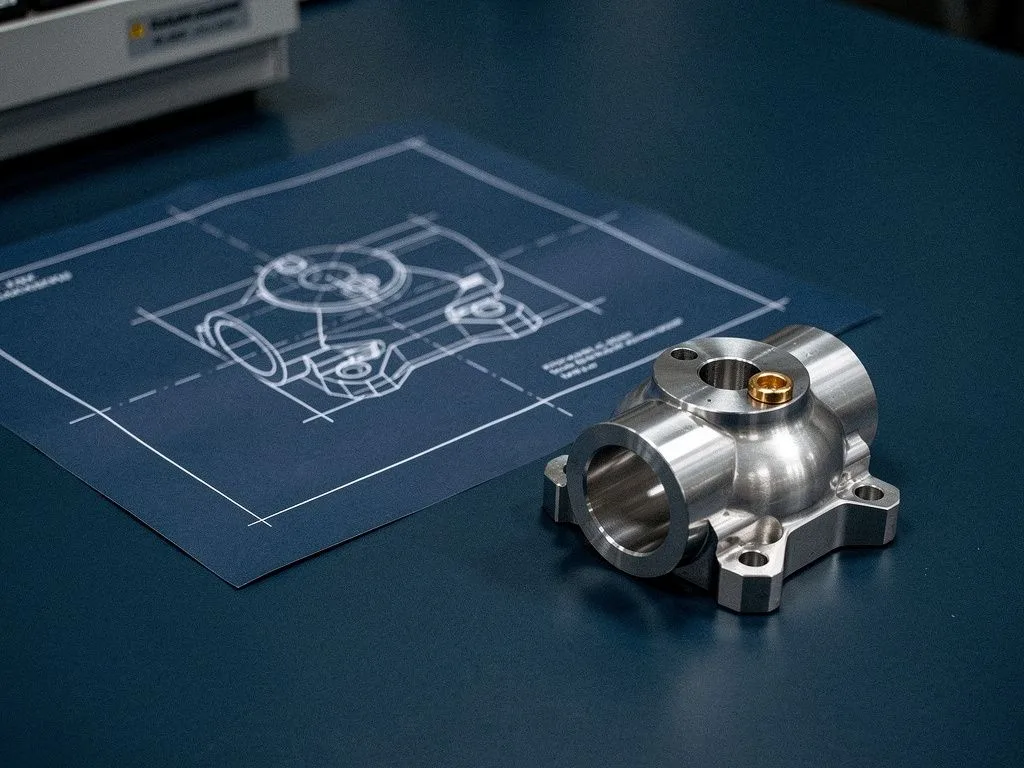
表面處理必須寫進圖面與驗收標準,否則加工廠只能依經驗猜測,容易在驗收階段引發爭議。買家在發包前,應在工程圖上明確標註膜種、厚度、表面粗糙度、鹽霧時數與量測位置,並在採購單註明檢驗基準與抽樣比例。元順利作為 CNC 加工廠,會依客戶指定的表面處理規範執行加工與出貨前最終檢驗,但圖面資訊越完整,報價與交期越準確。
重點摘要

  • 圖面須標註五項表面處理欄位

    膜種名稱、膜層厚度、表面粗糙度、耐腐蝕測試條件與量測位置,能讓加工廠一次做對,避免驗收爭議。

  • 驗收需六項檢驗基準

    膜厚量測、鹽霧時數、外觀色差、粗糙度與附著力、抽樣比例、檢測報告,缺一不可,才能保護買方權益。

  • CNC精度與膜層銜接易忽略

    表面粗糙度影響膜層附著力、公差與膜厚順序、深孔膜厚不足,是買家最常忽略的三個細節。

  • 採購單條款拆三段撰寫

    規範引用、檢驗方式、不合格處置三段條款,能在爭議發生時明確責任歸屬,保護買方權益。

為什麼表面處理規範必須寫進圖面,而不是只放在郵件或口頭交代

表面處理規範如果只放在郵件或口頭交代,加工廠在排程與備料階段往往無法同步落實,等到出貨前才發現膜種或厚度與預期不同,就只能重工或退件。圖面是唯一會被 CNC 製程、品管、出貨三方同時看到的文件,把表面處理規範寫進圖面,才能確保車削、銑削、五軸加工完成後的零件進入下一道工序時,膜層與基材的搭配符合設計。對買家而言,圖面註記完整度直接決定驗收是否能一次通過,也決定供應商在交期延誤時是否需要承擔責任。建議買家在圖面右下角的技術要求欄位,明確列出膜種代號與對應的國際或產業標準,例如 JIS、ASTM 或 ISO 編號,避免使用「請參考附件」這類模糊敘述。

surface finishing scene 1

圖面上應該標註哪些表面處理欄位,才能讓加工廠一次做對

圖面上應該標註的表面處理欄位,至少包含膜種名稱、膜層厚度、表面粗糙度、耐腐蝕測試條件與量測位置五項。膜種名稱建議使用通用代號,例如鋁合金陽極處理寫「Type II 或 Type III」、硬陽極寫「Type III hard」、鍍鋅寫「Zn」、鍍鎳寫「Ni」,避免使用廠內自訂代號。膜層厚度單位要統一,常見為 μm 或 mil,買家應註明是「最小厚度」還是「典型厚度」,因為兩者在驗收時的判定標準完全不同。表面粗糙度 Ra 值要寫到小數點後一位,例如 Ra 0.8 µm 或 Ra 0.4 µm,這對 CNC 加工後的表面粗糙度 Ra 0.3 µm 銜接處理膜層時特別關鍵。耐腐蝕測試條件要寫明鹽霧試驗的時數與判定標準,例如「中性鹽霧 96 小時,無紅鏽」,這是汽車與電子業最常引發爭議的欄位。量測位置則要在圖面上以箭頭或尺寸線標示,避免加工廠自行選擇量測點而導致數據偏差。
驗收階段買家應該準備的六項檢驗基準

  • 膜層厚度量測基準

    指定膜厚計廠牌與量測點位置,並註明是「最小值」或「平均值」,避免加工廠以平均值通過驗收。

  • 鹽霧試驗時數與判定

    寫明中性鹽霧 ASTM B117 或 JIS Z2371 的時數,以及「無紅鏽」或「白鏽面積小於 X%」的判定方式。

  • 外觀與色差標準

    陽極處理後的色差 ΔE 容忍值要寫進圖面,否則不同批次的顏色差異會被當作瑕疵退件。

  • 粗糙度與膜層附著力

    CNC 加工後的 Ra 值與膜層附著力測試方法(如膠帶測試或百格測試)要一併規範。

  • 抽樣比例與允收水準

    在採購單註明 AQL 值與抽樣數量,例如 MIL-STD-105E Level II AQL 1.0,避免驗收標準臨時變更。

  • 檢測報告與出貨文件

    要求加工廠隨貨附上膜厚報告、鹽霧報告與出貨檢驗報告,電子業與汽車業通常要求 PDF 與紙本各一份。

CNC 加工精度與表面處理的銜接,買家最容易忽略的三個細節

CNC 加工精度與表面處理的銜接,是買家最容易忽略細節的地方。第一個細節是加工後的表面粗糙度會影響膜層附著力,例如鋁合金在陽極處理前的 Ra 值若超過 0.8 µm,膜層均勻度會下降,因此圖面上若寫 Ra 0.4 µm,加工廠就必須在 CNC 銑削或車削階段就達標,不能等表面處理廠補救。第二個細節是公差與膜厚的先後順序,若零件的關鍵尺寸公差是 ±0.01 mm,膜層厚度若超過 0.02 mm 就會讓零件超出公差帶,這時必須在圖面註明「膜後加工」或「膜前預留」。第三個細節是複合加工後的內孔與深孔,這些位置在陽極處理或電鍍時藥水交換困難,膜厚容易不足,買家應在圖面指定深孔內部的膜厚下限,或要求加工廠在出貨前以 3D CMM 三次元量測進行抽檢。元順利在 CNC 車削、銑削、五軸與複合加工階段可達精密公差 0.007 mm,但表面處理後的最終尺寸,仍須依圖面規範與表面處理廠的製程能力一併確認。

表面處理詢價與驗收流程

  1. 1

    圖面標註表面處理規範

    在圖面右下角技術要求欄位,標註膜種代號、厚度、粗糙度、鹽霧時數與量測位置,並寫明對應的國際或產業標準。

  2. 2

    提供五項詢價資訊

    買家提供圖面、材質、表面處理規範、批量與交期五項資訊,加工廠才能給出準確報價與交期。

  3. 3

    採購單撰寫三段條款

    將規範引用、檢驗方式、不合格處置拆成三段撰寫,預先約定責任歸屬與處置流程。

  4. 4

    加工與出貨前最終檢驗

    加工廠依客戶指定的表面處理規範執行加工,出貨前依檢驗基準進行膜厚、鹽霧、外觀等最終檢驗。

  5. 5

    隨貨附上檢測報告

    要求加工廠隨貨附上膜厚報告、鹽霧報告與出貨檢驗報告,電子業與汽車業通常要求 PDF 與紙本各一份。

surface finishing scene 2

採購單上應該怎麼寫表面處理條款,才能在爭議時保護買方

採購單上應該把表面處理條款拆成「規範引用」「檢驗方式」「不合格處置」三段撰寫,才能在爭議發生時保護買方權益。規範引用段要寫明圖面編號、表面處理標準版本與膜種代號,例如「依圖號 ABC-001 Rev. C,陽極處理 Type II,膜厚 10–15 μm」。檢驗方式段要註明是加工廠自行檢驗、第三方檢驗或買家駐廠檢驗,並寫明檢測報告的格式與提交時機。不合格處置段則要預先約定退貨、重工、折讓或報廢的處理流程與費用分擔,避免事後協商耗時。對 OEM 與 Tier-1 買家而言,這三段條款缺一不可,因為表面處理瑕疵往往在終端產品組裝後才會被發現,此時若採購單沒有約定處置方式,加工廠可能主張已通過進料檢驗與製程中檢查而拒絕負責。元順利在出貨前最終檢驗階段會依客戶指定的檢驗基準執行,但合約層級的責任歸屬,仍須由買家在採購單中明確約定。

詢價階段買家應該提供哪些資訊,才能讓加工廠給出準確的表面處理報價

詢價階段買家應該提供圖面、材質、表面處理規範、批量與交期五項資訊,加工廠才能給出準確的表面處理報價。圖面要附上 PDF 與 STEP 或 IGES 檔,讓加工廠評估 CNC 加工的刀具路徑與表面處理的膜層均勻度。材質要寫明是鋁合金 6061、7075 還是碳鋼 S45C,因為不同材質對陽極處理或電鍍的藥水配方不同,價格差異可達三成。表面處理規範要附上膜種、厚度、鹽霧時數與色差要求,若買家只有功能性需求而沒有指定膜種,加工廠只能依經驗建議,但最終選擇權仍在買家。批量會影響表面處理廠的起單量與單價,例如陽極處理的起單量通常是 100 件以上,單價才會進入合理區間。交期則要區分 CNC 加工週期與表面處理週期,兩者通常分開計算,買家若只給總交期,加工廠可能會以較長的工序作為報價基準。元順利承接從試作到量產的 CNC 加工訂單,詢價時提供上述五項資訊,可加速報價與打樣流程。

常見問答

表面處理規範為什麼不能只寫在郵件或口頭交代?

因為郵件或口頭交代在排程與備料階段無法同步落實,出貨前才發現膜種或厚度不符就只能重工或退件。圖面是 CNC 製程、品管、出貨三方同時看到的文件,寫進圖面才能確保膜層與基材搭配符合設計,驗收一次通過。

圖面上應該標註哪些表面處理欄位?

至少包含膜種名稱、膜層厚度、表面粗糙度、耐腐蝕測試條件與量測位置五項。膜種用通用代號如 Type II、Type III、Zn、Ni,厚度單位統一為 μm 或 mil,Ra 值寫到小數點後一位,鹽霧時數與判定標準寫明,量測位置以箭頭標示。

驗收時買家應該準備哪些檢驗基準?

六項基準:膜層厚度量測基準、鹽霧試驗時數與判定、外觀與色差標準、粗糙度與膜層附著力、抽樣比例與允收水準、檢測報告與出貨文件。每項都要寫明具體數值或標準,例如 ASTM B117 或 JIS Z2371,避免驗收標準臨時變更。

CNC 加工精度與表面處理銜接要注意什麼?

三個細節:加工後表面粗糙度會影響膜層附著力,Ra 值超過 0.8 µm 膜層均勻度下降;公差與膜厚順序,膜厚超過 0.02 mm 可能讓 ±0.01 mm 公差零件超差;深孔與內孔藥水交換困難,膜厚容易不足,需指定膜厚下限或 3D CMM 抽檢。

採購單上表面處理條款該怎麼寫?

拆成規範引用、檢驗方式、不合格處置三段。規範引用寫明圖面編號、標準版本與膜種代號;檢驗方式註明自行檢驗、第三方或駐廠檢驗;不合格處置預先約定退貨、重工、折讓或報廢流程與費用分擔,避免事後協商耗時。

把表面處理規範寫進圖面,從詢價階段就開始省時

若您正在準備 CNC 零件的圖面與採購單,建議先將表面處理規範完整標註後再發包詢價,可直接將圖面與技術要求寄至 [email protected],或來電 +886-4-2534-5219 與元順利業務聯繫,由 CNC 加工端與表面處理端同步評估交期與成本。