
為什麼台灣精密加工集中在台中?
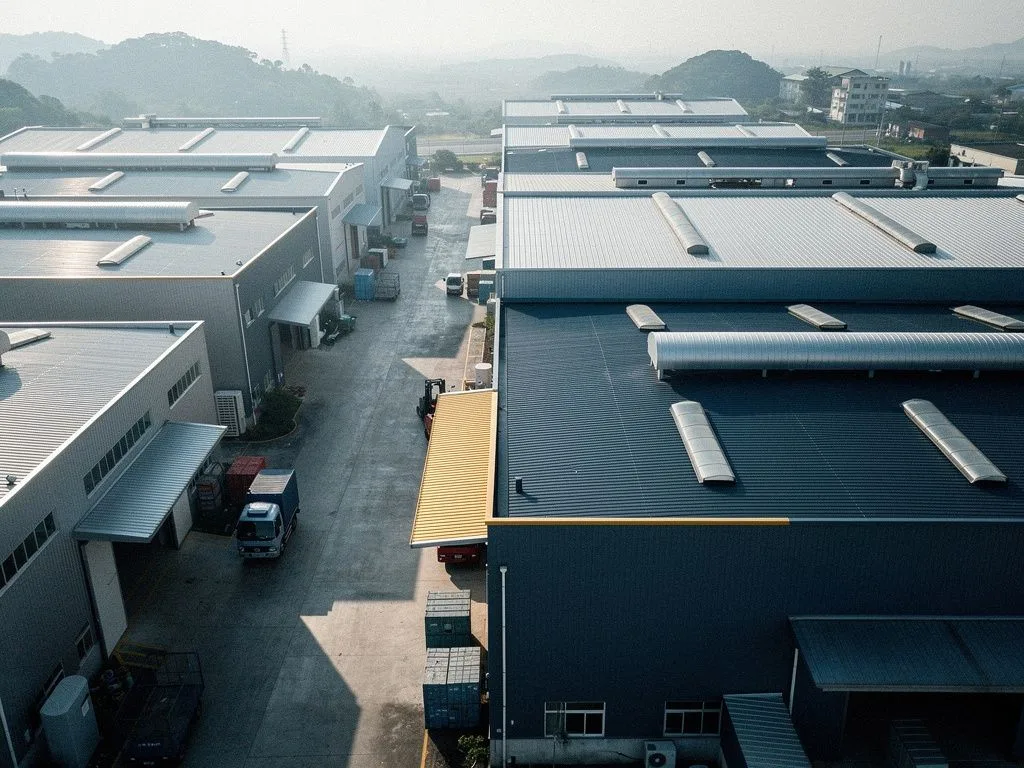
台灣精密 CNC 加工集中在台中,是因為中部在 1970 年代以後逐步形成以工具機、自行車與機械零件為核心的產業聚落,神岡、潭子、豐原、北屯一帶聚集了從車床、銑床到車銑複合機的代工能量,加上中部科學園區帶進的航太與光電需求,讓材料供應商、表面處理廠與熱處理廠在方圓數十公里內形成完整協力網。對海外買家而言,這代表在台中找 CNC 供應商時,可以同時比較車削、銑削、走心機與多軸加工的代工廠,並就近取得熱處理與表面處理的支援,這是台灣相對其他亞洲產地的結構性優勢。聚落內的工廠密度也意味著買家在評估階段可以安排多場驗廠或技術訪談在同一日內完成,縮短採購決策的時間成本。
重點摘要
台中聚落形成於1970年代
台中精密加工集中於神岡、潭子、豐原、北屯,源於1970年代工具機產業起步,並逐步演進至CNC車削、銑削與多軸加工。
完整協力網縮短製程時間
材料供應、表面處理與熱處理廠在方圓數十公里內形成協力網,零件從毛料到完成品可在同一天內完成多段製程轉移。
多軸加工與試作量產並存
聚落內同時存在3軸至5軸銑削、車銑複合與走心機,以及試作型與量產型工廠,可支援50件試作到5000件量產。
中高精度中小批量定位
台灣供應鏈定位為中高精度、中小批量、快速反應,適合50至5000件訂單、2至4周交期與複雜幾何零件。
台中聚落是怎麼形成的?
台中聚落的形成可以追溯到 1970 年代台灣工具機產業的起步,神岡、潭子一帶最早是因為鄰近台中港與縱貫線交通節點,加上當地中小企業密集的機械修配與零件加工傳統,逐步從單機操作演進到 CNC 車削與銑削代工。1990 年代以後,自行車、氣動工具與手工具產業外移或轉型,原有的加工能量被釋出到汽機車零件、幫浦、閥件與 3C 結構件,機台從 2 軸車床升級到 3 軸、4 軸銑床,再到車銑複合與瑞士型走心機。中部科學園區設立後,帶進半導體設備、光電元件與精密光學的加工需求,又把聚落往 5 軸銑削與微米級精度推進。這條演進路徑說明為什麼今天在潭子、神岡、豐原可以同時找到做汽機車零件的量產線、做醫療與光學零件的試作線,以及做航太結構件的 5 軸加工廠,三種能量在同一個聚落內並存。對買家而言,這意味著無論是 50 件的醫療級不鏽鋼試作件,還是 5000 件的鋁合金汽機車零件,都可以在同一個地理範圍內找到對應的加工廠,而不必跨縣市或跨產地尋找供應商,這是台中聚落最實質的價值。
潭子與周邊的供應鏈結構是什麼?
潭子與周邊的供應鏈結構是「加工廠為核心、材料與後段協力廠為衛星」的同心圓配置。以元順利所在的潭子區為例,方圓 20 公里內可以取得鋁合金、不鏽鋼、碳鋼與銅材的盤元與棒材供應,材料商多半提供原廠材質證明(Mill Certificate)並支援小批量的切料服務。後段協力廠則涵蓋陽極處理、鍍鋅、鍍鎳、黑色染黑、噴砂、拋光與被動皮膜處理,熱處理方面有滲碳、氮化、真空淬火與高週波等選項。這種結構對買家的意義是:同一支零件從毛料到完成品可以在同一個工作天內完成多段製程轉移,減少跨縣市運輸的包裝成本與交期風險。對需要做鋁合金陽極處理或不鏽鋼鈍化的零件,買家在詢價階段就應該先確認協力廠的產能檔期,避免加工完成後卡在後段。實際採購流程上,買家可以請加工廠代為統包材料與後段製程,由加工廠擔任單一窗口對協力廠下單,這樣在品質異常時也只需對加工廠單一窗口追究責任,不會陷入多廠商互相推諉的狀況。
台中聚落對買家提供的六項核心條件
多軸加工能量並存
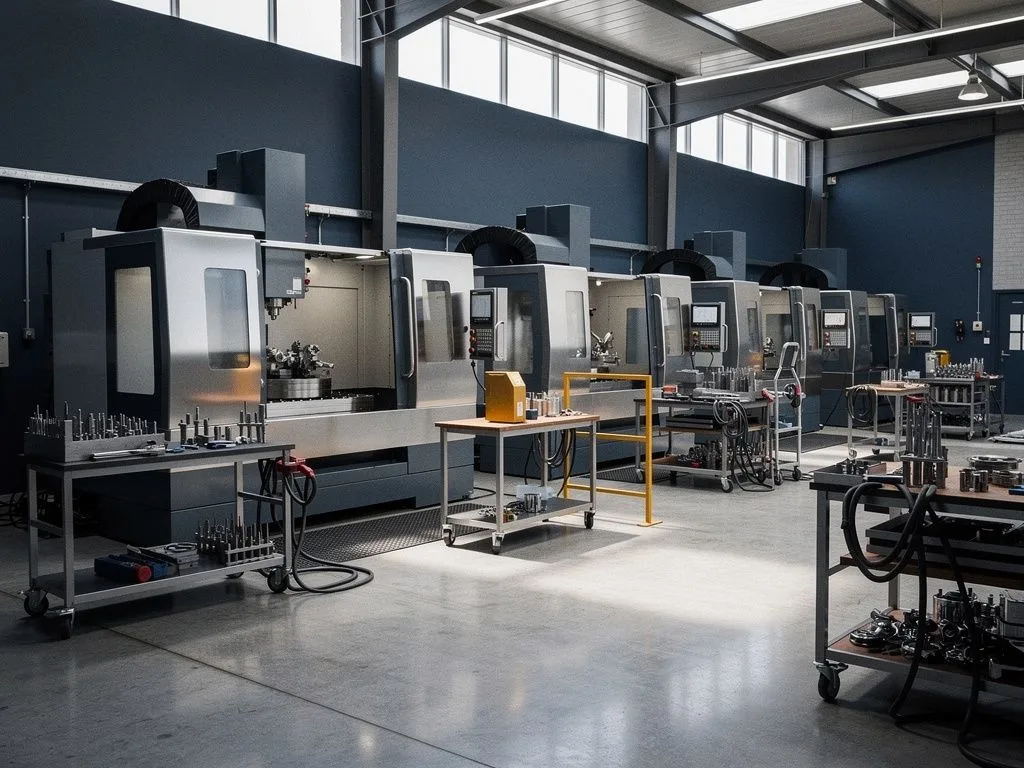
3 軸至 5 軸銑削、車銑複合與瑞士型走心機可在同一聚落內比較,買家依零件幾何選擇合適製程。
材料取得彈性
鋁合金、不鏽鋼、碳鋼、黃銅與紅銅的棒材與盤元可就近取得,支援小批量試作與量產切料。
後段協力體系完整
陽極處理、鍍膜、染黑、噴砂、拋光與熱處理協力廠密集,縮短跨段製程的物流時間。
試作到量產的銜接
聚落內同時存在試作型與量產型工廠,零件從樣品驗證到量產可在同一供應鏈內完成轉移。
人才與技術傳承
中部機械與精密工程人才密度高,現場師傅熟悉多品牌機台操作,調機與治具設計經驗深厚。
交通與出貨便利性
鄰近國道一號、國道三號與台中港,陸運與海運出貨彈性高,支援急件與定期班次的物流安排。

海外買家驗廠要準備什麼?
海外買家到台中聚落驗廠時,建議準備三類文件與三類現場觀察重點。文件部分應備齊材質證明、加工圖面(含公差標註與表面粗糙度要求)、首件檢驗計畫與製程能力指數(Cp、Cpk)的歷史資料,並確認供應商是否持有 ISO 9001:2015 品質管理系統驗證,實際證書編號與有效期限需向供應商索取影本核對。現場觀察重點則包括:量測設備的校正紀錄(三次元、投影機、粗糙度計)、製程中的首件與巡檢頻率、出貨前最終檢驗的抽樣比例,以及不良品的隔離與追溯流程。對 Tier-1 協力廠身份的供應商,買家通常還會要求查看客戶清單保密協議(NDA)的執行情況與過往 PPAP 或初物承認書的範本,這些資料在驗廠前以電子檔先提供,可以縮短現場確認的時間。驗廠行程的安排上,建議一天最多安排兩家工廠,每家預留 2 至 3 小時,並把量測室、製程區、出貨區與倉儲區都納入走訪路線,避免只看樣品間而忽略實際生產線的真實狀態。
台中聚落的表面處理與熱處理協力網怎麼運作?
台中聚落的表面處理與熱處理協力網運作模式是「加工廠主理、協力廠分段」,加工廠負責 CNC 切削與尺寸公差,協力廠負責改變表面性質的製程。鋁合金零件常見的陽極處理(硬陽極、染黑、自然色)與化成處理在神岡、太平一帶有專門廠;不鏽鋼的鈍化與電解拋光則集中在豐原與大里;碳鋼與合金鋼的熱處理包括滲碳淬火、氮化與真空淬火,協力廠多半提供硬度測試報告與金相檢驗。對買家而言,關鍵是確認加工廠與協力廠之間的責任切分:加工廠應負責尺寸公差與幾何精度,協力廠負責表面性質與硬度,但兩者交界處的尺寸變化(例如陽極處理後的尺寸增量、氮化後的變形量)必須由加工廠在製程設計階段就納入補償。這也是為什麼買家在詢價時應同時提供「加工後」與「表面處理後」的尺寸要求,避免後段製程造成尺寸超差。實務上,加工廠會在首件試作後提供尺寸量測報告,買家可依此判斷製程補償是否足夠,再決定是否進入量產階段,這是降低後段返工風險的標準做法。
從台中出貨的物流與前置時間怎麼抓?
從台中出貨的物流與前置時間取決於零件批量、包裝方式與目的港。台中聚落鄰近國道一號、國道三號與台中港,陸運到台中港約 30 至 60 分鐘車程,海運到亞洲主要港口(香港、上海、東京、馬尼拉)通常 3 至 5 天,到歐美主要港口(洛杉磯、鹿特丹、漢堡)則需 18 至 28 天。空運部分,台中國際機場與桃園國際機場可作為急件選項,從台中到桃園機場約 2 小時車程,急件空運到亞洲可控制在 24 至 48 小時內。對買家而言,前置時間的抓法應該分三段計算:加工前置時間(含材料採購與排程)、後段表面處理與熱處理時間、出貨包裝與運輸時間。試作階段(10 至 50 件)通常 2 至 3 周可完成加工;量產階段(500 件以上)則需 4 至 8 周,依機台產能與後段協力廠檔期而定。實際交期應以供應商在接單後回覆的排程確認為準。包裝方式也會影響前置時間,裸件出貨最快但風險高,防鏽包裝與個別氣泡袋包裝會多出 1 至 2 個工作天,買家應在 RFQ 階段就明確指定包裝規範,避免到貨後才發現零件碰撞受損。
採購流程
- 1
提供圖面與規格
買家提供零件圖面、材質、批量與公差要求,供應商依此確認適用製程。
- 2
確認製程與詢價
供應商回覆車削、銑削、車銑複合或走心機的適用性,並提供交期與後段協力廠搭配建議。
- 3
首件試作與量測
加工廠在首件試作後提供尺寸量測報告,買家判斷製程補償是否足夠。
- 4
驗廠與技術訪談
買家安排驗廠,檢查量測設備校正紀錄、首件與巡檢頻率及出貨檢驗流程。
- 5
量產與出貨
確認排程後進入量產,依包裝規範與運輸方式安排出貨。

台灣供應鏈相對其他亞洲產地的定位是什麼?
台灣供應鏈相對其他亞洲產地的定位是「中高精度、中小批量、快速反應」,這與中國華南、華東的大型量產線,以及越南、泰國新興的勞動密集型加工形成區隔。台中聚落的強項在於複雜幾何零件(需要 5 軸銑削或車銑複合)、高公差要求(IT5 至 IT7 級)、特殊材料加工(醫療級不鏽鋼、航太鋁合金、鈦合金)以及試作到量產的快速轉換。對買家而言,選擇台灣而非其他亞洲產地的決策點通常包括:單次訂單量在 50 至 5000 件之間、需要 2 至 4 周交期、要求 PPAP 或初物承認書、重視 IP 保護與 NDA 執行、以及需要中英文即時溝通。相對地,若買家需要的是單一零件萬件以上的純量產、或是塑膠射出與金屬沖壓的大批量件,則中國華東或越南的供應鏈在成本上會更具優勢,這是買家在評估產地時應有的務實區分。實務上,部分買家會採取「台灣試作、中國量產」的雙產地策略,把新零件的樣品驗證與製程開發放在台中聚落,量產階段再轉移到成本更低的產地,這樣可以兼顧開發速度與量產成本。
首次合作會遇到哪些溝通與文件問題?
首次與台中聚落的 CNC 供應商合作時,買家最常遇到的溝通與文件問題有三類。第一是圖面規範的差異:歐美買家常使用 ASME Y14.5 的幾何公差標註(GD&T),部分台灣加工廠對位置度、輪廓度與基準系的解讀需要確認,建議在詢價階段就提供 3D 檔(STEP 或 IGES)與 2D 圖面,並標註關鍵尺寸與非關鍵尺寸的區分。第二是材質證明與檢驗報告的格式:台灣供應商普遍可提供 Mill Certificate(材料證明)、尺寸檢驗報告與外觀檢驗報告,但報告格式與簽章方式依工廠而異,買家應在 RFQ 階段就明確要求。第三是語言與時差:台灣與歐美的時差為 6 至 15 小時,與亞洲鄰近國家時差為 0 至 3 小時,多數台中加工廠可提供中英文 email 與即時通訊回覆,但技術細節仍建議以 email 為主並建立每週固定進度回報機制,這能降低跨時區合作的溝通落差。建議買家在首次合作前先進行一次視訊會議,由雙方的品保與工程人員共同確認圖面與檢驗基準,避免後續因為基準解讀不同而導致樣品返工。
台中聚落對哪些零件類型最具優勢?
台中聚落對特定零件類型具有結構性優勢,買家可依此判斷自家零件是否適合在此地尋找供應商。第一類是精密軸類與盤類零件,特別是長徑比高、需要瑞士型走心機加工的細長件,例如醫療器械的穿刺針、氣動工具的活塞桿、光學連接器的套筒,這類零件在潭子、神岡一帶有專門的走心機加工廠,機台數量與師傅經驗都集中在這個聚落。第二類是複雜幾何的航太與光學零件,需要 5 軸銑削與高精度量測,例如光學鏡筒、半導體設備的腔體、航太結構件,這類零件仰賴中部科學園區帶進的設備與人才。第三類是中小批量的汽機車零件與閥件,介於試作與量產之間,單次訂單 500 至 5000 件,需要快速換線與彈性排程,這正是台中聚落中型加工廠的主力市場。相對地,超大批量的單一零件(如萬件以上的標準件)、或是需要特殊製程(如粉末冶金、塑膠射出)的零件,則不一定是台中聚落的強項,買家應依零件特性選擇合適的產地與供應商類型。
常見問答
為什麼台灣精密加工集中在台中?
台中精密加工集中是因為1970年代工具機產業起步,加上中部科學園區帶進航太與光電需求,形成材料、表面處理與熱處理的完整協力網,讓買家可在同一地理範圍內比較多種製程並縮短採購時間。
台中聚落對哪些零件類型最具優勢?
台中聚落對精密軸類與盤類零件、複雜幾何的航太與光學零件、以及中小批量的汽機車零件與閥件最具優勢,單次訂單500至5000件,需要快速換線與彈性排程。超大批量或特殊製程零件則非強項。
海外買家驗廠要準備什麼?
海外買家驗廠應備齊材質證明、加工圖面、首件檢驗計畫與Cp、Cpk歷史資料,並確認ISO 9001:2015證書。現場觀察量測設備校正紀錄、首件與巡檢頻率、最終檢驗抽樣比例及不良品追溯流程,一天最多安排兩家工廠。
從台中出貨的物流與前置時間怎麼抓?
前置時間分三段計算:加工前置時間、後段表面處理與熱處理時間、出貨包裝與運輸時間。試作階段10至50件通常2至3周,量產500件以上需4至8周。海運到亞洲3至5天,歐美18至28天,急件可走空運。
首次合作會遇到哪些溝通與文件問題?
首次合作常見問題包括圖面規範差異(ASME Y14.5 GD&T解讀)、材質證明與檢驗報告格式不同、以及語言與時差。建議詢價時提供3D與2D圖面,明確要求報告格式,並建立每週進度回報機制與視訊會議確認基準。
需要評估台中 CNC 供應商的加工能力嗎?
提供您的零件圖面、材質、批量與公差要求,我們將依實際規格確認車削、銑削、車銑複合或瑞士型走心機的適用製程,並回覆交期與後段協力廠的搭配建議。