ysl-cnc taichung-cluster-2

海外買家驗廠要準備什麼?先備齊四份文件再約訪廠

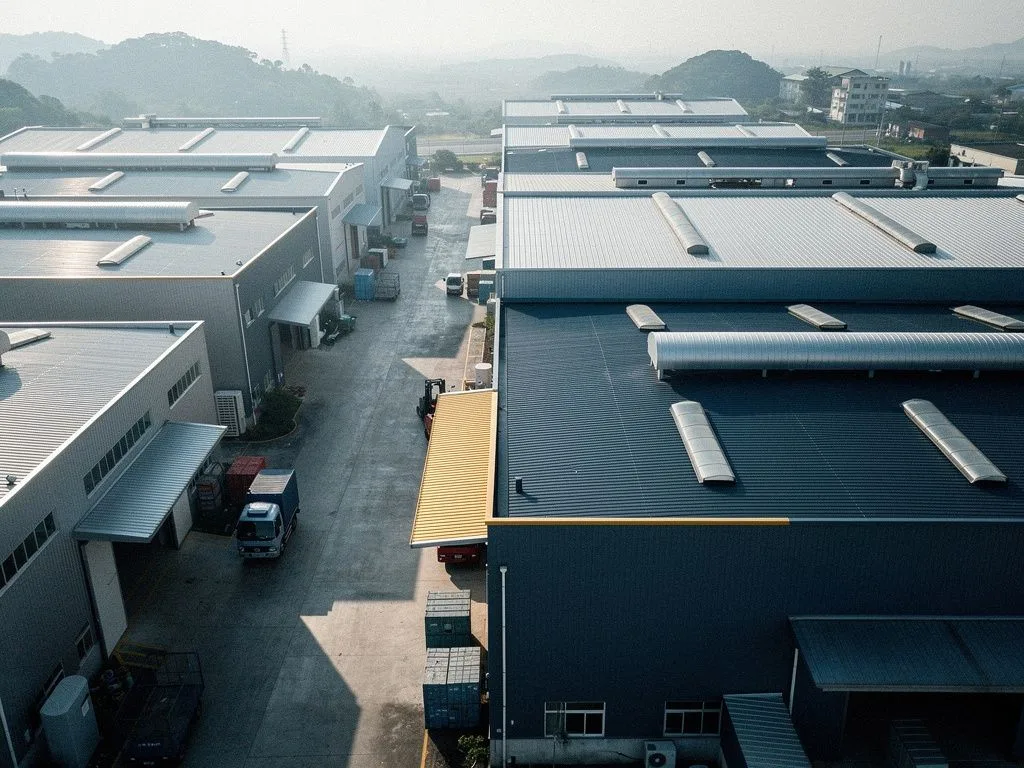
海外買家驗廠前,應先備齊採購規格書、材質證明、2D/3D 圖面與預計批量四份核心文件,再向供應商約定訪廠日期。位於台中潭子的 CNC 加工廠若具備 CNC 車銑複合、瑞士型走心機與三段式檢驗流程,買家可在驗廠當日直接核對設備清單、量測儀器校驗狀態與製程追溯紀錄。建議買家先以書面確認驗廠範圍與樣品承認流程,避免現場臨時追加項目而延誤決策。
重點摘要

  • 備齊四文件再約訪廠

    驗廠前應先備齊採購規格書、材質證明、2D/3D圖面與預計批量,再向供應商約定訪廠日期,並以書面確認驗廠範圍與樣品承認流程。

  • 設備清單判斷自製能力

    確認CNC設備清單可判斷供應商能否在廠內完成試作到量產,避免關鍵製程外包;瑞士型走心機與車銑複合機是細長件與多面加工的關鍵設備。

  • ISO證書重執行紀錄

    ISO 9001:2015證書在效期內僅代表系統通過稽核,驗廠重點在進料、製程中與出貨前檢驗是否留下可追溯紀錄,並可抽問現場品檢人員。

  • 樣品承認應驗廠前啟動

    樣品承認流程應在驗廠前啟動,驗廠當日僅確認樣品進度與量產可行性;樣品承認結果應列為後續下單的先決條件。

驗廠前買家應該先準備哪些技術文件?

驗廠前買家最常被要求提供的文件是採購規格書、材質證明與 2D/3D 圖面,這三份構成後續報價與製程評估的基礎。採購規格書需載明公差等級、表面粗糙度與關鍵尺寸標註方式,例如 ±0.02 mm 或 Ra 0.8 等具體數值,避免供應商以「依圖面」模糊帶過。材質證明應註明鋁合金、不鏽鋼、碳鋼或黃銅/紅銅的牌號,例如 6061、304、AISI 1045 或 C3604,並標示熱處理與表面處理要求。2D/3D 圖面則建議以 STEP 或 IGES 格式提供,並附上公差基準與幾何尺寸與公差(GD&T)註解。圖面若涉及 5 軸加工或瑞士型走心機的細長件特徵,應額外標註刀具干涉區與最小內徑限制,這些資訊直接影響供應商能否在試作階段就判斷可行性。文件備齊後,買家可在訪廠前以電子郵件先發給供應商工工程師預審,縮短當日議程。

為什麼買家要特別確認供應商的 CNC 設備清單?

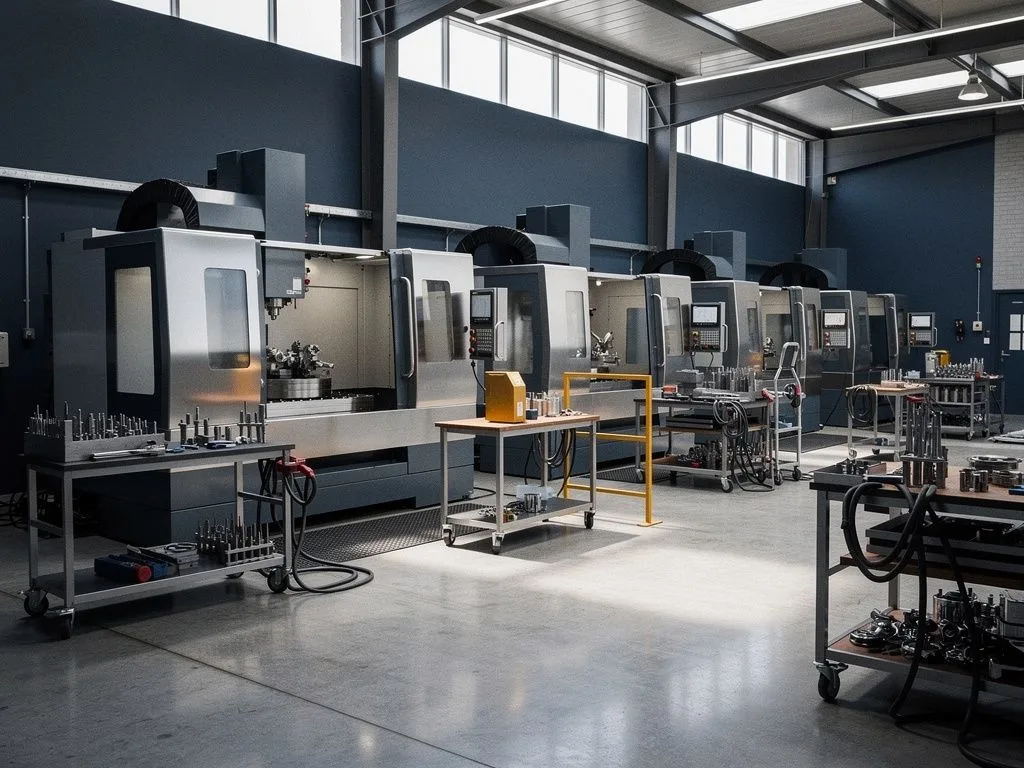
買家確認 CNC 設備清單的目的,是判斷供應商能否在自家廠內完成從試作到量產的全部工序,避免關鍵製程外包。位於台中潭子的精密加工聚落內,工廠通常配置 BROTHER 銑削機、Star 瑞士型走心機與 MAZAK 車銑複合機等品牌設備,買家可在驗廠時要求逐台核對機型、出廠年份與控制器規格。瑞士型走心機特別適用於長徑比大於 10:1 的細長軸件,例如感測器探針或醫療器械導桿,若工廠未配備此類設備,細長件加工將被迫外發,品質風險隨之升高。車銑複合機則能在一次夾持中完成車削與銑削,對於需要多面加工的閥類或接頭件,可減少二次裝夾造成的累積公差。買家應索取設備清單並標註每台機器的最大行程與重複定位精度,作為後續報價與交期承諾的依據。

taichung cluster scene 1

ISO 9001:2015 品管證書在驗廠時要看哪些重點?

ISO 9001:2015 品管證書在驗廠時的重點不是證書本身,而是證書背後的實際執行紀錄。買家應要求供應商出示證書正本或經認證機構核發的電子檔,並核對證書編號、有效期與認證機構名稱是否與發證單位資料庫一致。證書在效期內僅代表系統通過稽核,真正的驗廠重點在於進料檢驗、製程中檢查與出貨前最終檢驗三段流程是否留下可追溯紀錄。進料檢驗應包含材質證明核對與來料尺寸抽樣,製程中檢查應有首件檢驗與巡檢紀錄,出貨前最終檢驗則需附上全尺寸量測報告或抽樣計畫。買家可隨機抽問現場品檢人員,了解他們對關鍵尺寸與不良品處置流程的熟悉程度,這比檢視證書更能反映工廠的真實品管水準。
驗廠當天買家應該走哪些產線區域?

驗廠當天買家應依序走訪進料區、加工區、量測區與出貨包裝區,每個區域都有對應的查核重點。進料區需確認原料存放是否依材質分類、是否有標籤標示牌號與批號,避免不同鋁合金或鋼材混料。加工區應觀察 CNC 車銑複合機與瑞士型走心機的實際運作狀態,包括切削液濃度、鐵屑排除與操作人員是否依工程圖面設定參數。量測區是驗廠的核心,買家應確認三次元量床、投影機與表面粗糙度儀等量測設備是否在有效校驗期內,並查看校正紀錄與追溯來源。出貨包裝區則需檢視防鏽處理、個別包裝與出貨檢驗紀錄是否齊全,特別是出口至歐美買家的零件,防鏽油選用與包裝方式直接影響到貨品質。建議買家預留 3 至 4 小時走完整條產線,避免倉促結束而遺漏關鍵區域。

驗廠當天產線走訪流程

  1. 1

    走訪進料區

    確認原料存放是否依材質分類、是否有標籤標示牌號與批號,避免不同鋁合金或鋼材混料。

  2. 2

    觀察加工區

    觀察CNC車銑複合機與瑞士型走心機的實際運作狀態,包括切削液濃度、鐵屑排除與參數設定。

  3. 3

    查核量測區

    確認三次元量床、投影機與表面粗糙度儀等量測設備是否在有效校驗期內,並查看校正紀錄。

  4. 4

    檢視出貨包裝區

    檢視防鏽處理、個別包裝與出貨檢驗紀錄是否齊全,特別是出口至歐美買家的零件。

taichung cluster scene 2

樣品承認流程應該在驗廠前還是驗廠後啟動?

樣品承認流程應在驗廠前啟動,驗廠當日僅確認樣品進度與量產可行性,而非從零開始打樣。買家在備齊圖面與規格書後,應先要求供應商提交樣品承認書(PPAP 或 PSW 格式),並約定樣品交期、量測報告格式與承認基準。樣品階段是驗證 CNC 車銑複合與瑞士型走心機加工能力的最佳時機,特別是 5 軸加工的複雜曲面件,樣品承認通過後量產風險大幅降低。驗廠當日買家可檢視樣品的實際量測數據與外觀狀態,並與現場工程師討論量產時的夾治具設計、刀具壽命與預估節拍。若樣品尚未完成,驗廠僅能確認產線配置與品管流程,無法對量產能力下定論,買家應將樣品承認結果列為後續下單的先決條件。

驗廠後買家如何判斷這家供應商是否值得長期合作?

驗廠後買家判斷供應商是否值得長期合作,應從製程完整性、溝通效率與交期紀錄三個面向綜合評估。製程完整性指的是 CNC 車銑複合、瑞士型走心機與三段式檢驗流程是否在廠內完成,關鍵製程若外包則長期合作風險較高。溝通效率可從驗廠當日的回應速度與技術問題深度判斷,例如對 5 軸加工刀具路徑或細長件變形控制的解釋是否具體。交期紀錄則需參考供應商過去的出貨準時率,特別是 OEM 零件供應與 Tier-1 協力廠的交期歷史,這類客戶對節拍要求嚴格,能穩定供貨的工廠通常具備成熟的排程系統。買家可要求供應商提供過去 6 至 12 個月的出貨達成率,並交叉比對客戶類型與批量規模,作為長期合作與否的參考依據。

驗廠前買家必備的六項準備清單

  • 採購規格書

    載明公差、表面粗糙度與熱處理要求,避免以「依圖面」模糊帶過,影響後續報價與驗收基準。

  • 材質證明與牌號

    註明鋁合金、不鏽鋼、碳鋼或黃銅/紅銅的具體牌號,例如 6061、304、AISI 1045 或 C3604。

  • 2D/3D 圖面檔

    建議以 STEP 或 IGES 格式提供,並附上 GD&T 註解與刀具干涉區標示。

  • 預計批量與節拍

    說明試作數量、量產批量與年度需求量,協助供應商評估產線配置與交期承諾。

  • 樣品承認書格式

    事先約定 PPAP 或 PSW 格式、量測報告欄位與承認基準,加速後續量產承認流程。

  • 驗廠範圍與議程

    以書面確認訪廠日期、查核區域與陪同人員,避免現場臨時追加項目而延誤決策。

常見問答

驗廠前買家應該先準備哪些技術文件?

驗廠前買家最常被要求提供的文件是採購規格書、材質證明與2D/3D圖面,這三份構成後續報價與製程評估的基礎。採購規格書需載明公差等級、表面粗糙度與關鍵尺寸標註方式,材質證明應註明具體牌號,2D/3D圖面則建議以STEP或IGES格式提供,並附上GD&T註解。

為什麼買家要特別確認供應商的CNC設備清單?

買家確認CNC設備清單的目的,是判斷供應商能否在自家廠內完成從試作到量產的全部工序,避免關鍵製程外包。瑞士型走心機特別適用於長徑比大於10:1的細長軸件,車銑複合機則能在一次夾持中完成車削與銑削,減少二次裝夾造成的累積公差。

ISO 9001:2015品管證書在驗廠時要看哪些重點?

ISO 9001:2015品管證書在驗廠時的重點不是證書本身,而是證書背後的實際執行紀錄。買家應核對證書編號、有效期與認證機構名稱,並確認進料檢驗、製程中檢查與出貨前最終檢驗三段流程是否留下可追溯紀錄,也可隨機抽問現場品檢人員。

驗廠當天買家應該走哪些產線區域?

驗廠當天買家應依序走訪進料區、加工區、量測區與出貨包裝區。進料區需確認原料存放是否依材質分類,加工區應觀察CNC設備的實際運作狀態,量測區是驗廠的核心,需確認量測設備是否在有效校驗期內,出貨包裝區則需檢視防鏽處理與出貨檢驗紀錄。

樣品承認流程應該在驗廠前還是驗廠後啟動?

樣品承認流程應在驗廠前啟動,驗廠當日僅確認樣品進度與量產可行性,而非從零開始打樣。買家應先要求供應商提交樣品承認書(PPAP或PSW格式),並約定樣品交期、量測報告格式與承認基準,樣品承認通過後量產風險大幅降低。

準備好驗廠了嗎?先寄出圖面取得樣品承認

請將採購規格書、材質證明與 2D/3D 圖面寄至元順利股份有限公司,我們將於收到後回覆樣品承認流程與驗廠時程安排。