
海外バイヤーが工場監査を受ける際の準備とは?まず4つの書類を揃えてから訪問日程を調整する
海外バイヤーが工場監査を受ける前に、購買仕様書、材質証明書、2D/3D図面、想定ロット数の4つの主要書類を準備し、その上でサプライヤーに訪問日程を調整する必要がある。台中市潭子区に位置するCNC加工工場がCNC旋削・フライス複合加工、スイス型自動旋盤、3段階検査プロセスを備えている場合、バイヤーは監査当日に設備リスト、測定器の校正状況、工程トレーサビリティ記録を直接照合できる。バイヤーは事前に書面で監査範囲とサンプル承認プロセスを確認し、現場での追加項目による意思決定の遅延を避けることを推奨する。
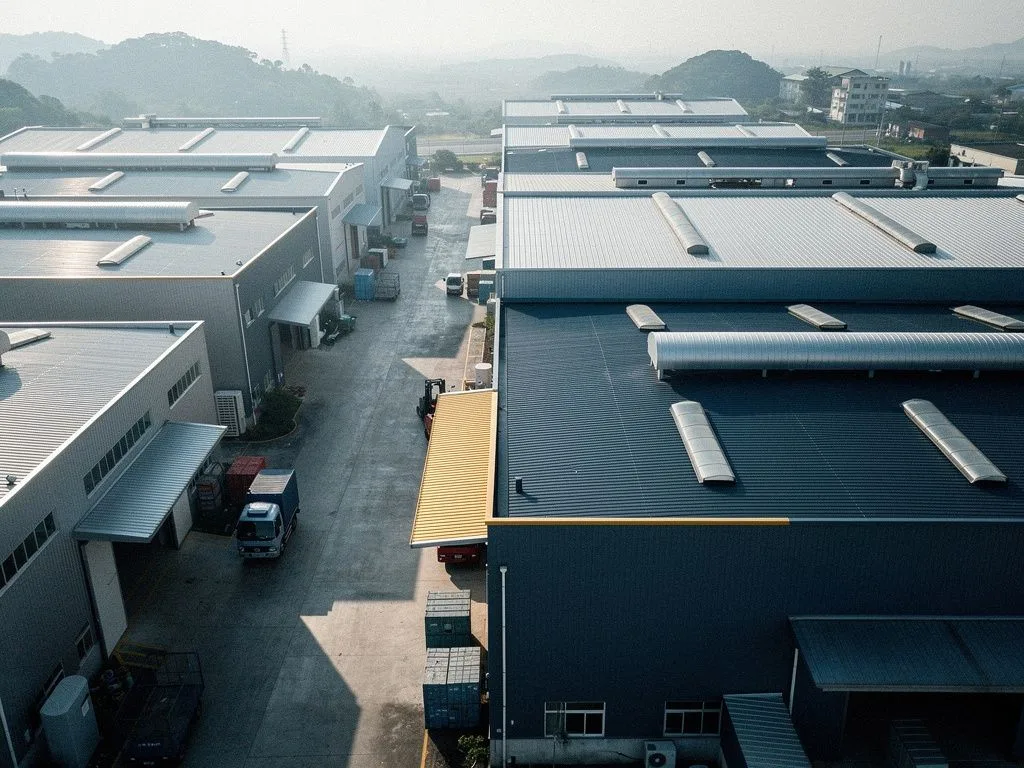
重点摘要
備齊四文件再約訪廠
驗廠前應先備齊採購規格書、材質證明、2D/3D圖面與預計批量,再向供應商約定訪廠日期,並以書面確認驗廠範圍與樣品承認流程。
設備清單判斷自製能力
確認CNC設備清單可判斷供應商能否在廠內完成試作到量產,避免關鍵製程外包;瑞士型走心機與車銑複合機是細長件與多面加工的關鍵設備。
ISO證書重執行紀錄
ISO 9001:2015證書在效期內僅代表系統通過稽核,驗廠重點在進料、製程中與出貨前檢驗是否留下可追溯紀錄,並可抽問現場品檢人員。
樣品承認應驗廠前啟動
樣品承認流程應在驗廠前啟動,驗廠當日僅確認樣品進度與量產可行性;樣品承認結果應列為後續下單的先決條件。
監査前にバイヤーが準備すべき技術文書は?
監査前にバイヤーが最も頻繁に求められる書類は、購買仕様書、材質証明書、2D/3D図面の3点であり、これらがその後の見積もりと工程評価の基礎を構成する。購買仕様書には、公差等級、表面粗さ、主要寸法の記号方法を明記する必要があり、例えば±0.02 mmやRa 0.8などの具体的な数値を記載し、サプライヤーが「図面に従う」と曖昧にごまかすのを防ぐ。材質証明書には、アルミニウム合金、ステンレス鋼、炭素鋼、黄銅/赤銅の材質記号を明記し、例えば6061、304、AISI 1045、C3604などとし、熱処理と表面処理の要件も明記する。2D/3D図面はSTEPまたはIGES形式で提供し、公差基準と幾何公差(GD&T)の注記を添付することを推奨する。図面に5軸加工やスイス型自動旋盤による細長部品の特徴が含まれる場合、工具干渉領域と最小内径制限を追加で明記する必要がある。これらの情報は、サプライヤーが試作段階で実現可能性を判断できるかどうかに直接影響する。書類が揃ったら、バイヤーは訪問前に電子メールでサプライヤーのエンジニアに事前審査を送り、当日の議題を短縮できる。
バイヤーがサプライヤーのCNC設備リストを特に確認する必要があるのはなぜか?
バイヤーがCNC設備リストを確認する目的は、サプライヤーが自社工場内で試作から量産までの全工程を完了できるかどうかを判断し、重要な工程の外注を避けることにある。台中市潭子区の精密加工クラスター内では、工場は通常、BROTHER製フライス盤、Star製スイス型自動旋盤、TAKISAWA製旋削・フライス複合加工機などのブランド設備を配置している。バイヤーは監査時に、各機械の型式、製造年、コントローラ仕様を1台ずつ照合するよう要求できる。スイス型自動旋盤は、長さ対直径比が10:1を超える細長軸部品、例えばセンサープローブや医療機器のガイドロッドに特に適している。工場がこのような設備を備えていない場合、細長部品の加工は外注せざるを得ず、品質リスクが高まる。旋削・フライス複合加工機は、1回のクランプで旋削とフライス加工を完了でき、多面加工が必要なバルブや継手部品では、2回目のクランプによる累積公差を減らすことができる。バイヤーは設備リストを入手し、各機械の最大ストロークと繰り返し位置決め精度を明記してもらい、その後の見積もりと納期コミットメントの根拠とする。

ISO 9001:2015品質管理証明書を監査時に確認すべき重点は?
ISO 9001:2015品質管理証明書を監査時に確認する際の重点は、証明書自体ではなく、証明書の背後にある実際の実行記録である。バイヤーはサプライヤーに証明書の原本または認証機関が発行した電子ファイルの提示を要求し、証明書番号、有効期限、認証機関名が発行機関のデータベースと一致するかを確認する必要がある。証明書が有効期間内であることは、システムが監査に合格したことを示すに過ぎない。真の監査重点は、受入検査、工程中検査、出荷前最終検査の3段階のプロセスがトレーサビリティのある記録を残しているかどうかにある。受入検査には材質証明書の照合と入荷材料の寸法サンプリングが含まれ、工程中検査には初品検査と巡回検査の記録が必要であり、出荷前最終検査には全寸法測定レポートまたはサンプリング計画を添付する必要がある。バイヤーは現場の品質検査員にランダムに質問し、主要寸法と不良品の処置プロセスに対する理解度を確認できる。これは証明書を確認するよりも、工場の実際の品質管理レベルを反映する。
工場監査当日、バイヤーはどの生産ライン区域を回るべきか?
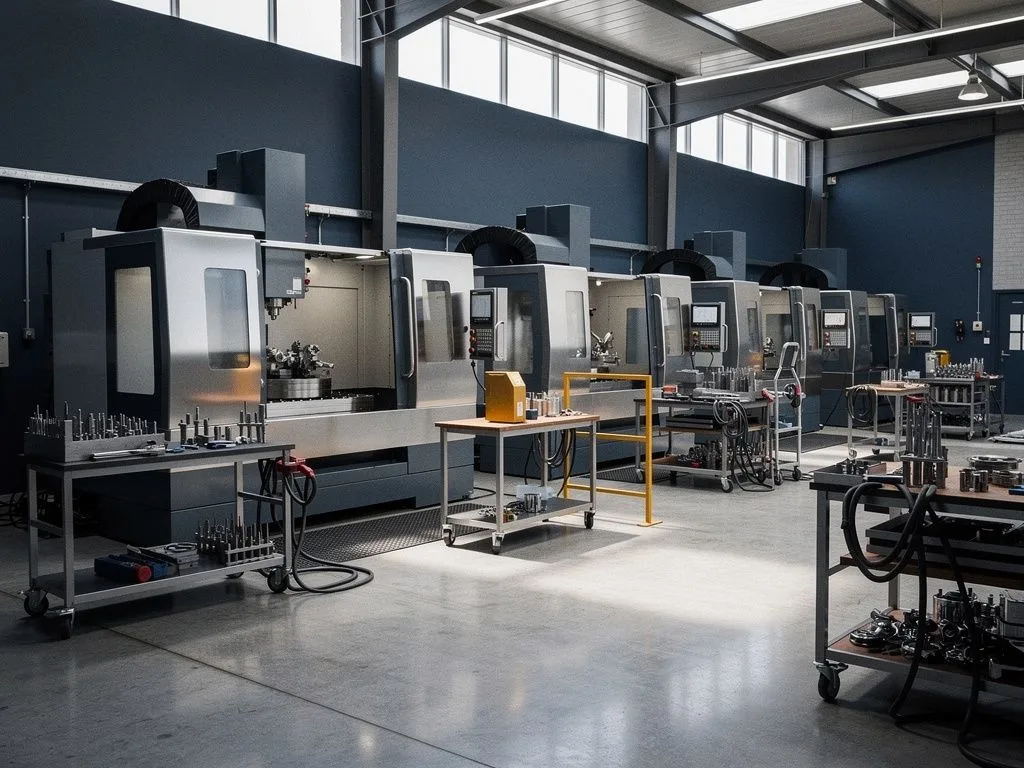
工場監査当日、バイヤーは受入区域、加工区域、測定区域、出荷梱包区域の順に回り、各区域に対応する確認ポイントがある。受入区域では、原材料の保管が材質別に分類されているか、材質記号とロット番号を示すラベルが貼付されているかを確認し、異なるアルミニウム合金や鋼材の混入を防ぐ。加工区域では、CNC旋削・フライス複合加工機とスイス型自動旋盤の実際の稼働状態を観察し、切削液濃度、切りくず排出、作業者が工程図面に基づいてパラメータを設定しているかを確認する。測定区域は監査の核心であり、三次元測定機、投影機、表面粗さ測定機などの測定機器が有効な校正期限内にあるか、校正記録とトレーサビリティを確認する。出荷梱包区域では、防錆処理、個別梱包、出荷検査記録が整っているかを確認する。特に欧米向け部品では、防錆油の選定と梱包方法が到着時の品質に直接影響する。バイヤーは全ラインを回るのに3~4時間を確保し、駆け足で重要な区域を見落とさないようにすることを推奨する。
驗廠當天產線走訪流程
- 1
走訪進料區
確認原料存放是否依材質分類、是否有標籤標示牌號與批號,避免不同鋁合金或鋼材混料。
- 2
觀察加工區
觀察CNC車銑複合機與瑞士型走心機的實際運作狀態,包括切削液濃度、鐵屑排除與參數設定。
- 3
查核量測區
確認三次元量床、投影機與表面粗糙度儀等量測設備是否在有效校驗期內,並查看校正紀錄。
- 4
檢視出貨包裝區
檢視防鏽處理、個別包裝與出貨檢驗紀錄是否齊全,特別是出口至歐美買家的零件。

サンプル承認プロセスは工場監査前と後、どちらで開始すべきか?
サンプル承認プロセスは工場監査前に開始すべきである。監査当日はサンプルの進捗と量産可能性を確認するだけで、ゼロから試作を始めるわけではない。バイヤーは図面と仕様書を準備した後、まずサプライヤーにサンプル承認書(PPAPまたはPSW形式)の提出を求め、サンプル納期、測定レポート形式、承認基準を合意する。サンプル段階はCNC旋削・フライス複合加工とスイス型自動旋盤の加工能力を検証する最適な時期であり、特に5軸加工の複雑な曲面部品では、サンプル承認が通れば量産リスクは大幅に低下する。監査当日、バイヤーはサンプルの実測データと外観状態を確認し、現場のエンジニアと量産時の治具設計、工具寿命、想定サイクルタイムについて協議できる。サンプルが未完成の場合、監査では生産ライン構成と品質管理プロセスを確認するのみで、量産能力について結論を出すことはできない。バイヤーはサンプル承認結果を今後の発注の前提条件とするべきである。
工場監査後、バイヤーはこのサプライヤーが長期取引に値するかどうかをどう判断すべきか?
工場監査後、バイヤーがサプライヤーが長期取引に値するかを判断するには、プロセス完結性、コミュニケーション効率、納期実績の3つの側面から総合的に評価すべきである。プロセス完結性とは、CNC旋削・フライス複合加工、スイス型自動旋盤、三段階検査プロセスが社内で完結しているかどうかであり、重要工程が外注されている場合は長期取引のリスクが高い。コミュニケーション効率は、監査当日の応答速度と技術的な質問への深さで判断できる。例えば、5軸加工の工具経路や細長部品の変形制御について具体的な説明があるかどうかである。納期実績は、サプライヤーの過去の出荷納期遵守率を参照する。特にOEM部品供給とTier-1協力工場の納期履歴は、このような顧客はサイクルタイムに厳しい要求があり、安定供給できる工場は通常、成熟した生産計画システムを備えている。バイヤーはサプライヤーに過去6~12ヶ月の出荷達成率の提供を求め、顧客タイプとロット規模を照合して、長期取引の判断材料とすることができる。
工場監査前にバイヤーが準備すべき6項目のチェックリスト
購買仕様書
公差、表面粗さ、熱処理要件を明記し、「図面による」という曖昧な表現で後々の見積もりや受入基準に影響が出ないようにする。
材質証明と材質記号
アルミニウム合金、ステンレス鋼、炭素鋼、黄銅/赤銅の具体的な材質記号を明記する。例:6061、304、AISI 1045、C3604。
2D/3D図面ファイル
STEPまたはIGES形式での提供を推奨し、GD&T注記と工具干渉領域の表示を添付する。
想定ロット数とサイクルタイム
試作数量、量産ロット数、年間需要量を説明し、サプライヤーが生産ライン構成と納期コミットメントを評価できるようにする。
サンプル承認書の形式
PPAPまたはPSW形式、測定レポートの項目、承認基準を事前に合意し、その後の量産承認プロセスを迅速化する。
監査範囲と議題
訪問日、確認区域、同行者を書面で確認し、当日の追加項目で意思決定が遅れないようにする。
常見問答
驗廠前買家應該先準備哪些技術文件?
驗廠前買家最常被要求提供的文件是採購規格書、材質證明與2D/3D圖面,這三份構成後續報價與製程評估的基礎。採購規格書需載明公差等級、表面粗糙度與關鍵尺寸標註方式,材質證明應註明具體牌號,2D/3D圖面則建議以STEP或IGES格式提供,並附上GD&T註解。
為什麼買家要特別確認供應商的CNC設備清單?
買家確認CNC設備清單的目的,是判斷供應商能否在自家廠內完成從試作到量產的全部工序,避免關鍵製程外包。瑞士型走心機特別適用於長徑比大於10:1的細長軸件,車銑複合機則能在一次夾持中完成車削與銑削,減少二次裝夾造成的累積公差。
ISO 9001:2015品管證書在驗廠時要看哪些重點?
ISO 9001:2015品管證書在驗廠時的重點不是證書本身,而是證書背後的實際執行紀錄。買家應核對證書編號、有效期與認證機構名稱,並確認進料檢驗、製程中檢查與出貨前最終檢驗三段流程是否留下可追溯紀錄,也可隨機抽問現場品檢人員。
驗廠當天買家應該走哪些產線區域?
驗廠當天買家應依序走訪進料區、加工區、量測區與出貨包裝區。進料區需確認原料存放是否依材質分類,加工區應觀察CNC設備的實際運作狀態,量測區是驗廠的核心,需確認量測設備是否在有效校驗期內,出貨包裝區則需檢視防鏽處理與出貨檢驗紀錄。
樣品承認流程應該在驗廠前還是驗廠後啟動?
樣品承認流程應在驗廠前啟動,驗廠當日僅確認樣品進度與量產可行性,而非從零開始打樣。買家應先要求供應商提交樣品承認書(PPAP或PSW格式),並約定樣品交期、量測報告格式與承認基準,樣品承認通過後量產風險大幅降低。
工場監査の準備はできましたか?まず図面を送付してサンプル承認を取得してください
調達仕様書、材質証明書、2D/3D図面を元順利股份有限公司(Yuan Shun Li Co., Ltd.)までお送りください。受領後、サンプル承認プロセスと工場監査スケジュールの手配についてご返答いたします。