
どのような幾何特徴が3軸では加工できないか
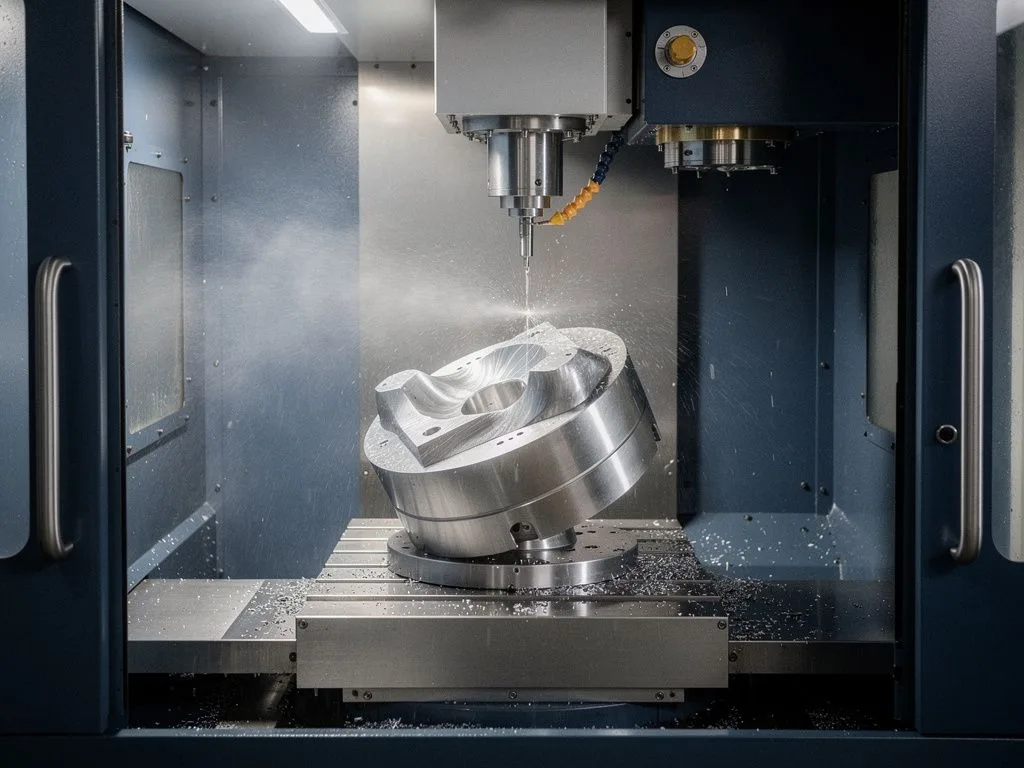
3軸CNCフライス盤はX、Y、Zの3つの直線方向にしか移動できず、工具の方向は常に主軸と平行であるため、1回のクランプでワークの傾斜面、深いキャビティの内壁、異形曲面に到達することはできない。部品に多角度の穴位置、アンダーカット、連続曲面、または1回の成形で複雑な輪郭が必要な場合、3軸では限界があり、4軸または5軸加工にアップグレードする必要がある。判断の鍵は部品の外観の複雑さではなく、工具が1回のセットアップで正しい角度ですべての加工面に接触できるかどうかである。
重点摘要
三軸は直線加工のみ可能
三軸フライス盤はX、Y、Zの三つの直線方向にしか移動できず、工具の方向は常に主軸と平行であるため、一度のクランプで傾斜面、深穴内壁、異形曲面に到達することはできない。
多角度穴位置には五軸が必要
部品に多角度穴位置、アンダーカット、連続曲面、または一度で成形する必要がある複雑な輪郭が存在する場合、三軸では限界に達し、四軸または五軸加工にアップグレードする必要がある。
判断の鍵は工具の接触
判断の鍵は部品の外観の複雑さではなく、工具が一度のクランプで正しい角度ですべての加工面に接触できるかどうかである。
なぜ3軸フライス盤では傾斜穴や多角度の穴位置を加工できないのか
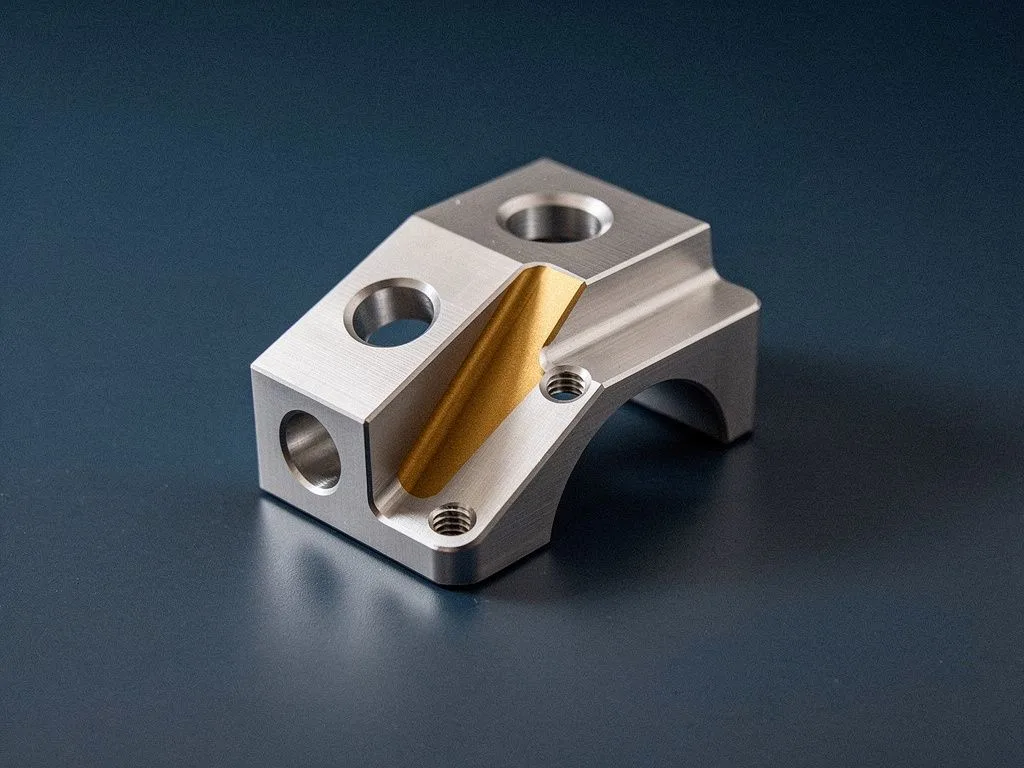
3軸フライス盤の工具は主軸方向にしか送りできないため、ワークの基準面に対して垂直または平行な穴しか加工できない。バイヤーの部品図面に「穴の軸線がA基準と30°、B基準と15°」のような多角度の穴位置が指定されている場合、3軸ではクランプ治具を反転させるか再位置決めする必要があり、反転のたびに位置決め誤差が蓄積され、穴と穴の間の実際の位置度が公差帯を超えることが多い。多角度の穴位置は流路継手、油圧バルブブロック、医療機器の筐体、航空宇宙構造部品によく見られ、このような部品は3軸で無理に加工しても、複数回のクランプによる基準のずれで不良品になる。判断方法は明確である。図面上に同一平面上にない穴位置が2つ以上あり、位置度を維持する必要がある場合は、3軸で試作してから手直しするのではなく、直接5軸を検討すべきである。
深いキャビティとアンダーカット特徴がなぜ5軸の側面フライス加工を必要とするのか
3軸フライス加工で深いキャビティに遭遇した場合、工具をキャビティより長くして底に到達させる必要があるが、長い工具は剛性が不足し振動しやすく、側壁に許容できない工具痕を残したり、最悪の場合工具が折れたりする。アンダーカットはワークの側面にある遮蔽された領域であり、3軸の工具は方向が制限されているため、正面から進入できない。これらの特徴はバルブ部品、流体継手、インペラ、ブレード、プラスチック金型の冷却水路によく見られる。バイヤーがこのような部品を受け取った場合、まず図面の断面図を確認する。キャビティの深さが穴径の4倍以上ある場合、または側壁に明らかな逆テーパー輪郭がある場合、3軸では特殊な工具を使用しても1回で完了することは難しい。5軸加工は工具の角度の傾斜と旋回により、短い工具で側面フライス加工を行い深いキャビティとアンダーカット領域に進入し、剛性と表面品質の両立を図る。

複合曲面と自由曲面の3軸における制限
複合曲面とは、2つ以上の曲率方向が同時に変化する表面のことで、例えばブレード、タービン、医療用インプラントの骨接触面、流体解析用の異形管継手などがある。3軸フライス加工ではボールエンドミルを使用し、等高線加工またはピック加工で曲面に層状に近づくしかなく、各切削ピッチの表面に肉眼で見える工具痕が残り、機能的な表面粗さを達成するには大量の手作業による研磨が必要になる。これは航空宇宙用ブレード、医療グレードのインプラント、光学部品にとっては許容できない。表面のうねりが気流、細胞の付着、光学性能に直接影響するためである。5軸加工では工具が曲面の法線方向に送りできるため、ピッチが均一で表面のテクスチャが一貫し、多くの場合後工程の研磨を省略できる。判断基準は、曲面の曲率半径が工具半径の3倍未満の場合、または表面粗さの要求がRa 0.8 μm未満の場合、3軸の加工品質は通常達成できない。
複雑な輪郭を一度で成形する際、なぜ複数回のクランプを避けるべきか
3軸加工で複雑な部品を加工する場合、一般的な方法はワークを反転させてもう一度クランプし、反対側の特徴を加工することである。しかし、反転のたびに新しい位置決め誤差が生じ、2つの面の間の相対位置度は累積的に増幅される。これは精密部品にとって致命的な問題である。例えば、アルミニウム合金の継手本体に6つの穴が3つの異なる方向に分布している場合、3軸では3回のクランプが必要となり、毎回のクランプの位置決め誤差が0.02 mmであれば、3回の累積で穴位置間の実際の偏差が0.05 mmを超える可能性があり、図面に指定された±0.02 mmの公差をはるかに超えてしまう。5軸加工は、回転・傾斜テーブルを介して、ワークを1回のクランプで全ての特徴を加工できるため、基準がずれることなく、位置度を確実に維持できる。買い手にとって、複数回のクランプは納期を延ばし、人件費を増加させる。5軸による一度の成形の総加工時間は、多くの場合、3軸による複数回のクランプよりも短い。
購入者図面の迅速な判断フロー
- 1
多角度穴位置の確認
同一平面上にない穴位置が二つ以上あり、位置度を維持する必要があるか確認する。
- 2
深穴と逆テーパーの確認
断面図に深さが穴径の四倍を超える深穴、または側壁に逆テーパー輪郭があるか確認する。
- 3
複合曲面の確認
曲率半径が工具半径の三倍未満の複合曲面があるか確認する。
- 4
異形穴の確認
非円形断面の異形穴があるか確認する。
- 5
クランプ要件の確認
図面に「一度のクランプで完了」または「複数回の位置決め禁止」と指定されているか確認する。

異形穴と特殊ねじ穴における3軸加工の盲点
異形穴とは、非円形断面の穴、例えばD形穴、角穴、楕円穴、梅花穴、異形ねじ穴などを指す。これらの穴の輪郭は、工具が穴の内側で円周運動と軸方向の送りを同時に行う必要がある。3軸は工具方向が制限されるため、穴の内側に軸線と平行でない輪郭を加工できない。実際には、多くの買い手が「異形穴は放電加工で解決できる」と考えているが、放電加工は表面に再鋳層を残す。これは医療機器、半導体設備、航空宇宙部品にとって禁忌であり、再鋳層は材料の疲労強度と耐食性に影響を与えるためである。5軸加工では、成形エンドミルや斜め送り方式により、1回の加工で異形穴の側壁輪郭を完成させ、材料の元の冶金状態を維持できる。判断基準:図面に指定された穴の断面が標準的な円形でなく、表面の完全性に要求がある場合は、直接5軸の見積もりを問い合わせるべきである。
買い手が図面から5軸加工の必要性を迅速に判断する方法
買い手は加工の専門家である必要はなく、いくつかの簡単な図面の特徴から迅速に判断できる。図面を順に確認してほしい。第一に、同一平面上にない2つ以上の穴が位置度を維持する必要があるか。第二に、断面図に深さが穴径の4倍を超える深いキャビティ、または側壁にアンダーカット輪郭があるか。第三に、曲率半径が工具半径の3倍未満の複合曲面があるか。第四に、非円形断面の異形穴があるか。第五に、図面に「1回のクランプで完成」または「複数回の位置決め禁止」と指定されているか。これらのうち2つ以上に該当する場合、この部品を3軸で加工するリスクは高く、4軸または5軸を直接検討すべきである。元順利はBROTHERの3軸・5軸機、Starのスイス型自動旋盤、複合加工機を備えており、部品の幾何学的特徴に応じて最適な工程を選択できる。買い手が3Dデータを提供すれば、エンジニアが最も経済的な加工経路を評価できる。
3軸では加工できない6つの幾何学的特徴
多角度穴位置
穴の軸線が同一平面上にないため、3軸では複数回の反転クランプが必要となり、位置度誤差が累積する。5軸なら1回で完了する。
深いキャビティ内壁
キャビティの深さが穴径の4倍を超える場合、長い工具は剛性不足で折損しやすい。5軸の側面切削で工具剛性を維持できる。
アンダーカットと逆テーパ
ワークの側面が遮蔽された領域は、3軸の工具では正面から進入できない。5軸の傾斜角度により直接側面切削が可能。
複合曲面
曲率半径が工具半径の3倍未満の自由曲面は、3軸の層状加工では工具痕が目立つ。5軸の法線方向送りで安定した品質が得られる。
異形穴
D形、楕円、梅花などの非円形断面の穴は、3軸では穴の内側に斜面を加工できない。5軸なら一度で成形できる。
複雑な輪郭の一度成形
複数回のクランプを避ける必要がある高位置度部品は、5軸が1回のクランプで全ての特徴を加工し、基準がずれない。
よくある質問
三軸フライス盤では傾斜穴や多角度穴位置を加工できないのはなぜか?
三軸フライス盤の工具は主軸方向にしか送りできないため、ワークの基準面に垂直または平行な穴しか加工できない。図面に多角度穴位置が指定されている場合、三軸では治具を反転させるか再位置決めする必要があり、反転のたびに位置決め誤差が蓄積され、穴と穴の間の実際の位置度が公差帯を超えることが多い。
深穴とアンダーカット形状に五軸の側面フライス加工が必要なのはなぜか?
三軸フライス加工で深穴に遭遇した場合、工具を穴より長くして底に到達させる必要があるが、長い工具は剛性が不足し振動しやすく、側壁に工具痕が残ったり工具が折れたりする。アンダーカットはワークの側面で遮蔽された領域であり、三軸の工具は方向が制限されるため正面から進入できない。五軸加工では工具角度の傾斜と旋回により、短い工具で側面フライス加工を行い深穴とアンダーカット領域に進入できる。
複合曲面と自由曲面における三軸の制限は何か?
三軸フライス加工ではボールエンドミルを使用し、等高線切削やペンシル加工で曲面に層状に近づくしかなく、各切削のステップオーバーが表面に目に見える工具痕を残し、機能的な表面粗さを達成するには大量の手作業による研磨が必要となる。五軸加工では工具が曲面の法線方向に送りできるため、ステップオーバーが均一で表面のテクスチャが一貫し、多くの場合その後の研磨を省略できる。
複雑な輪郭を一度で成形するために複数回のクランプを避けるべきなのはなぜか?
三軸加工で複雑な部品を加工する場合、一般的な方法は反転してもう一度クランプすることだが、反転のたびに新しい位置決め誤差が生じ、二つの面の間の相対位置度が累積的に増大する。五軸加工では回転・旋回テーブルにより、ワークを一度のクランプで全ての形状を加工でき、基準がずれないため位置度を維持できる。
異形穴と特殊ねじ穴における三軸加工の盲点は何か?
異形穴とは非円形断面の穴、例えばD形穴、角穴、楕円穴、梅花穴、異形ねじ穴などを指す。これらの穴の輪郭は、工具が穴の内側で円周運動と軸方向送りを同時に行う必要があるが、三軸では工具の方向が制限されるため、軸線と平行でない輪郭を穴の内側で加工できない。五軸加工では成形フライスや斜め送りにより、一度の加工で異形穴の側壁輪郭を完成できる。
3Dデータをご提供いただければ、エンジニアが最適な加工プロセスを評価します
部品図面が上記のいずれか2つの特徴に該当する場合は、STEPまたはIGESの3Dデータを直接ご提供ください。元順利のエンジニアが幾何特性に基づき、三軸・四軸・五軸のうち最も経済的な加工経路を評価し、納期と単価をご連絡します。