ysl-cnc five-axis-5

同動五軸と位置決め五軸の違いは何か。

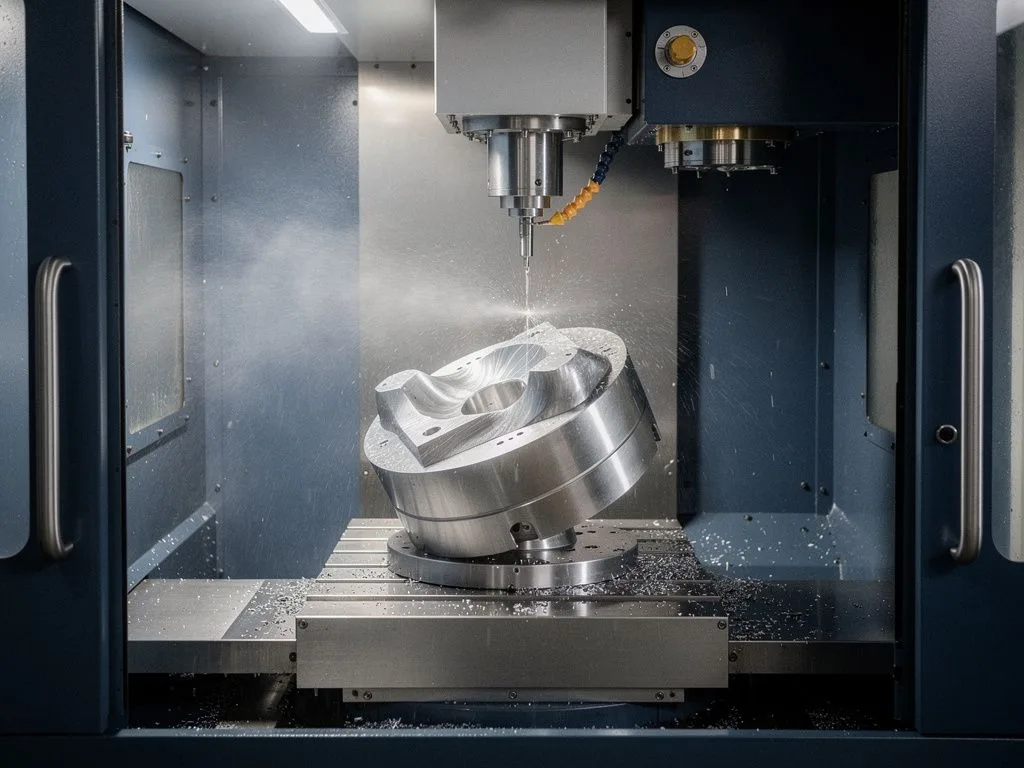
同動五軸と位置決め五軸の違いは、工具が一回のクランプで複数の軸方向に沿って同時に連続切削を行うかどうかにある。同動五軸(5-axis simultaneous machining)は、工具と工作物がX、Y、Zに加えて、A軸またはB軸で同時に連続回転し、一回のクランプで曲面、斜め穴、異形輪郭を加工できる。一方、位置決め五軸(5-axis indexed / 3+2 machining)は主に三軸切削を行い、五軸は割り出し位置決めにのみ使用し、固定角度で分割加工する。両者で使用する設備、プログラムの複雑さ、単品加工時間は大きく異なり、見積もり構造も異なるため、買い手は問い合わせ前に自社の部品がどちらに適しているかを明確にしなければならない。
重点摘要

  • 同動五軸は連続曲面に適する

    同動五軸は工具と工作物が同時に多軸に沿って連続切削するため、ブレード、インペラ、医療機器コネクタなどの曲面部品に適し、一回のクランプで完了することで累積誤差を回避できる。

  • 位置決め五軸は経済的で安定

    位置決め五軸は主に三軸切削で、五軸は割り出し位置決めにのみ使用する。プログラムは単純で加工時間も予測可能であり、多角度平面形状に適し、量産品では通常より経済的である。

  • 精度とコストのトレードオフが必要

    同動五軸は理論精度が高いが、プログラムと設備コストが高い。位置決め五軸は実務精度が多くの工業部品で十分であり、購入者は精度要件とコスト予算に応じて選択すべきである。

  • 見積依頼には完全な情報提供が必要

    3D図面、材料の材質記号、重要公差、予想ロット数を提供し、どの形状が一回のクランプで完了する必要があるかを明記することを推奨する。加工工場は適切な加工方法を判断できる。

同動五軸はどのように加工するのか。

同動五軸は、工具と工作物が切削中に同時に五軸方向へ運動する加工方法であり、複雑な形状を一度で成形するのに適している。実際には、ブレード、インペラ、医療機器用コネクタ、航空機構造部品などの曲面部品や、斜め方向に穴、溝、輪郭を加工する必要がある部品に一般的に使用される。工具は常に最適な切削姿勢を維持できるため、三軸機で長い工具を突き出して切削する際に発生するびびりやたわみを回避でき、精度と表面品質は通常、分割加工よりも優れている。買い手にとって、部品に多角度の特徴があり、複数回のクランプによる累積誤差が許容できない場合、同動五軸が第一選択となるが、その反面、プログラム作成時間、工具経路シミュレーション、CAM後処理のコストは見積もりに反映され、単品加工時間も長くなる。

位置決め五軸(3+2)とは何か。

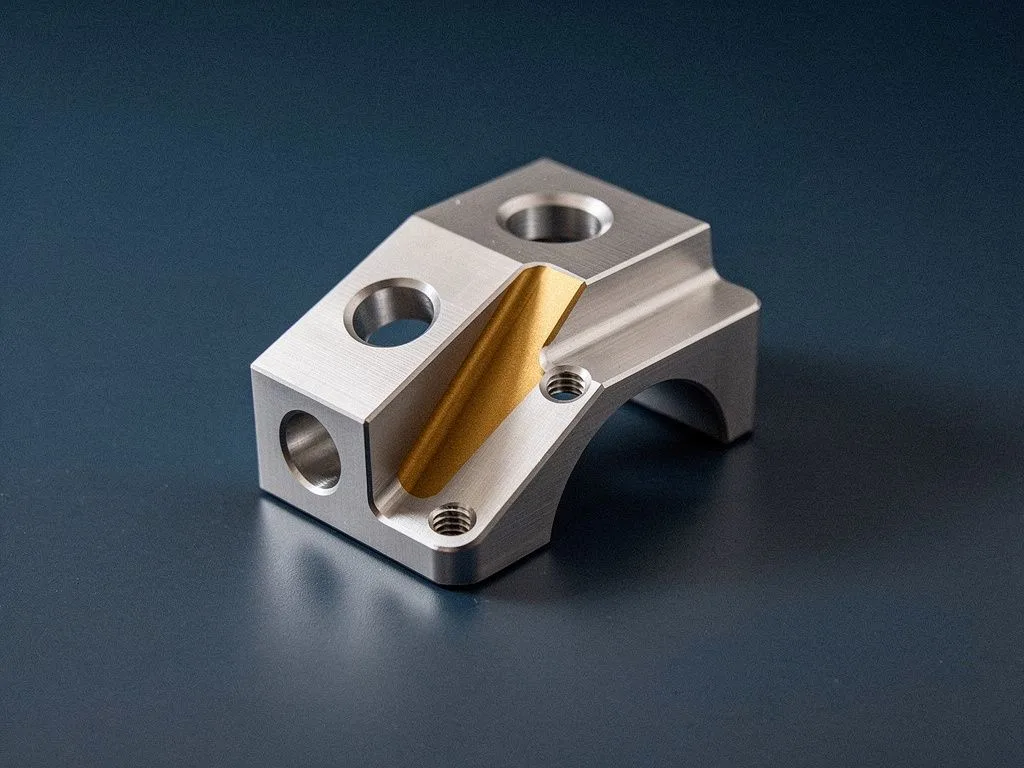
位置決め五軸は、3+2加工または五軸位置決め加工とも呼ばれ、まず工作物を固定角度まで回転させ、その後三軸方式で切削し、完了したら次の角度へ回転して加工を続けるという原理である。この方法は、平面形状が複数の角度に分布する部品、例えば箱体の多面穴位置、金型のコーナー清掃、異なる方向へのタップ加工が必要な構造部品に適している。買い手にとって、位置決め五軸の利点は、プログラムが比較的単純で、加工時間が予測可能で、表面品質が安定しており、三軸機では一度に加工できない多角度形状を、クランプを交換せずに完了できることである。部品の曲面比率が高くないが角度変化が多い場合、位置決め五軸は通常、同動五軸よりも経済的であり、量産部品の一般的な妥協案である。

five axis scene 1

両方式の精度とコストの違いは何か。

同動五軸と位置決め五軸の精度とコストの違いは、主にクランプ回数、工具姿勢、プログラムの複雑さに起因する。同動五軸は一回のクランプで全ての形状を完了できるため、再位置合わせによる累積誤差がなく、理論上の精度は高い。しかし、工具経路が複雑で、切削パラメータを材料に応じて動的に調整する必要があり、設備剛性とCAM技術への要求が高く、加工時間と見積もりは比較的高くなる。位置決め五軸は分割回転加工ではあるが、各位置決め後に三軸切削を行うため、工具への負荷が安定し、振動が少なく、実際の精度は多くの工業部品の要求を満たすことが多く、単品コストも低い。買い手は「精度要件 vs. コスト予算」で取捨選択すべきであり、同動五軸が常に優れていると直感的に判断すべきではない。
自社の部品はどちらを選ぶべきか

同時5軸または3+2軸(位置決め5軸)のどちらを選ぶべきか、買い手は3つの観点から評価できる。第一に、幾何学的特徴を見る。部品に連続曲面、ブレード、流路、または斜め穴群があり、これらの特徴が互いに連続している場合は同時5軸が適している。特徴が異なる角度に分布する平面、穴、溝である場合は3+2軸が適している。第二に、精度要件を見る。重要な寸法が複数の角度にまたがり、公差が厳しく、複数回のクランプによる誤差が許容できない場合は同時5軸が適している。各角度の特徴の公差が独立している場合は、3+2軸で十分である。第三に、ロットサイズと予算を見る。試作または小ロットで単価が高い部品の場合、同時5軸のプログラミングコストは償却できる。量産部品の場合は1個あたりの加工時間を評価する必要があり、3+2軸の方が一般的に競争力が高い。買い手は見積依頼時に3D図面を添付し、重要な公差を注記して、加工メーカーが判断できるようにすることを推奨する。

五軸加工評価プロセス

  1. 1

    図面と要件の提供

    購入者は3D図面、材料の材質記号、重要公差、予想ロット数を提供し、どの形状が一回のクランプで完了する必要があるかを明記する。

  2. 2

    幾何形状の評価

    エンジニアリングチームは連続曲面または多角度平面形状に基づき、同動五軸か位置決め五軸が適切かを判断する。

  3. 3

    精度とロットの確認

    重要公差の厳しさと予想ロット数に基づき、同動五軸と位置決め五軸の単品コストと精度を比較する。

  4. 4

    加工と検査の計画

    設備構成と加工方法を確認し、受入検査、工程中検査、出荷前最終検査のプロセスを計画する。

five axis scene 2

見積依頼時に誤った選択を避けるために提供すべき情報は?

買い手が見積依頼時に3D図面だけを送った場合、加工メーカーは経験に基づいてより保守的な方案を選択することが多く、その結果、見積もりが高くなったり、加工方法が不適切になったりする。少なくとも4つの情報を提供することを推奨する。1つ目は3D図面ファイル(STEPまたはIGESが望ましい)、2つ目は材料のグレードと状態(例:6061-T6またはSUS304)、3つ目は重要な寸法公差と幾何公差の注記、4つ目は予想ロットサイズと納期である。さらに、どの特徴を1回のクランプで完了する必要があるか、どの特徴を分割加工できるかを明記できれば、加工メーカーが同時5軸か3+2軸かを判断するのに役立つ。元順利は図面を受け取った後、幾何学的特徴と精度要件に基づいて、適切な加工方法と設備の組み合わせを提案し、買い手が不要な能力に対して費用を支払うことを防ぐ。

5軸加工に関するよくある誤解は?

買い手が5軸加工について抱くよくある誤解は3つある。第一に、「5軸は必ず3軸より高価である」:部品に多角度の特徴がある場合、5軸の1回クランプは3軸の複数回クランプよりも安価である。なぜなら、繰り返しの位置合わせと治具のコストが省けるからである。第二に、「同時5軸は必ず精度が高い」:精度は設備の剛性、工具、治具、測定方法に由来し、加工方法の選択はその一部に過ぎない。3+2軸も適切な状況では厳しい公差を達成できる。第三に、「5軸はあらゆる形状を加工できる」:5軸には工具干渉と回転半径の制限があり、極端な凹形状や深いキャビティの特徴は、工具が到達できるかどうかの評価が必要である。これらの制限を理解することで、見積依頼段階で加工メーカーと認識を合わせ、後からコストが追加されることを防ぐことができる。

同時5軸か3+2軸かを判断するための6つのチェックポイント

  • 幾何形状が連続曲面か

    ブレード、流路、彫刻曲面などの連続幾何形状は同時5軸が適している。平面と穴位置が多角度に分布する場合は3+2軸が適している。

  • 複数回のクランプが許容されるか

    重要な特徴が角度をまたぎ、公差が厳しく、再位置合わせの誤差が許容できない場合は、同時5軸で1回の加工を選択すべきである。

  • 工具が干渉するか

    深いキャビティや凹形状の特徴は、5軸回転時に工具が到達できるかを評価する必要がある。必要に応じて3+2軸で分割加工に切り替える。

  • 材料と剛性の影響

    アルミニウム合金は高速同時切削に適している。ステンレス鋼と炭素鋼は切削力が大きいため、設備の剛性が同時加工経路をサポートできるかを評価する必要がある。

  • ロットサイズと単品コスト

    小ロットの試作では同時5軸のプログラミングコストを償却できる。量産部品では単品加工時間を比較する必要があり、3+2軸の方が一般的に経済的である。

  • 後処理と測定の体制

    5軸加工後も三次元測定による検証が必要である。買い手は加工メーカーが入荷、工程、出荷の各検査プロセスを完備しているかを確認すべきである。

元順利の5軸加工対応能力

元順利は台中潭子に位置し、精密機械産業の集積地に隣接している。設備はBROTHER、Star スイス型自動旋盤、TAKISAWAなどのブランドをカバーし、3軸から5軸までのフライス加工および旋削・フライス複合加工に対応可能である。5軸加工においては、部品の形状に応じて同動加工と割出加工の適切性を評価し、受入検査、工程中検査、出荷前最終検査の3段階のプロセスで品質を管理する。材料面ではアルミニウム合金、ステンレス鋼、炭素鋼、黄銅・赤銅などの一般的な金属部品に対応し、OEM部品供給、Tier-1サプライヤー、試作開発チームを対象としている。買い手が3D図面と要件を提供すれば、元順利は実際の仕様に基づいて加工方法と設備構成を確認し、見積もりと実際のニーズの乖離を防ぐ。

よくある質問

同動五軸と位置決め五軸の違いは何か?

違いは、工具が一回のクランプで同時に複数の軸方向に沿って連続切削するかどうかにある。同動五軸は工具と工作物が同時にA軸またはB軸で連続回転し、曲面、斜め穴、異形輪郭を加工できる。位置決め五軸は主に三軸切削で、五軸は割り出し位置決めにのみ使用し、固定角度で分割加工する。

自分の部品は同動五軸と位置決め五軸のどちらを選ぶべきか?

幾何形状、精度要件、ロット予算の三つの観点から評価できる。連続曲面、流路、斜め穴群は同動五軸に向き、異なる角度に分布する平面、穴、溝は位置決め五軸に向く。重要寸法が複数の角度にまたがり公差が厳しい場合は同動五軸を選び、量産品では位置決め五軸が通常より競争力を持つ。

同動五軸は必ず位置決め五軸より精度が高いか?

必ずしもそうではない。精度は設備剛性、工具、治具、測定方法に由来し、加工方法の選択はその一部に過ぎない。同動五軸は一回のクランプで再位置合わせの累積誤差がないため理論精度は高いが、位置決め五軸は毎回位置決め後に三軸切削を行い、工具への負荷が安定しており、実務精度は多くの工業部品の要件を満たすことが多い。

五軸加工は必ず三軸より高いか?

必ずしもそうではない。部品に多角度形状がある場合、五軸の一回クランプは三軸の複数回クランプより安価である。繰り返しの位置合わせと治具コストを省けるためである。同動五軸はプログラム作成時間、工具経路シミュレーション、CAMポスト処理のコストが高く、単品加工時間が長いため見積もりは比較的高いが、位置決め五軸はプログラムが単純で単品コストが低い。

見積依頼時に加工方法を誤らないためにどの情報を提供すべきか?

少なくとも四つの情報を提供することを推奨する:3D図面(STEPまたはIGESが望ましい)、材料の材質記号と状態、重要公差と幾何公差の指示、予想ロット数と納期。さらに、どの形状が一回のクランプで完了する必要があるか、どの形状が分割加工できるかを明記すれば、加工工場が同動五軸か位置決め五軸かを判断するのに役立つ。

図面を提供し、5軸加工方法の評価提案を取得

3D図面データ、材料グレード、重要公差、予定ロット数を元順利に送付いただくことで、エンジニアリングチームが同動5軸または割出5軸の適切性を評価し、対応する加工・検査計画を提供する。