ysl-cnc five-axis-1

五軸と三軸のコスト構造の違いはどこにあるか

五軸と三軸の加工コスト差は、主に四つの側面から生じる。すなわち、工作機械の減価償却とプログラミング工数、治具設計の複雑さ、単品加工時間、後工程の測定と手直し率である。三軸加工は、単純な形状、大量生産、片面または両面を一回のクランプで加工できる部品において、依然として明確な単価優位性を持つ。一方、五軸加工のコスト割増は、多面加工、複雑な曲面、二次クランプの削減といった状況に反映される。どちらを使うべきかの判断は、部品形状、ロット数、公差要件に基づくべきであり、単に「軸数」だけで判断すべきではない。
重点摘要

  • 五軸プレミアムは前工程コストに起因

    五軸加工のコストプレミアムは主に機械償却、プログラミング工数、治具設計に由来するが、二次クランプの削減により総コストを低減できる場合がある。

  • 三軸は単純形状・大量生産に適する

    三軸は単純形状、大量生産、片面または両面を一回のクランプで加工できる部品において、依然として明確な単価優位性を持つ。

  • 五軸が総コストを低減するシナリオ

    多方向加工、自由曲面、公差が複数の面にまたがる場合、五軸の一回クランプにより位置決め誤差と手直し率を低減でき、総コストが低くなる可能性がある。

  • 見積もりは項目別に比較する

    購入者は完全な3Dデータ、公差、ロットサイズを提供し、機械稼働時間、治具費、検査費を項目別に明記した見積もりを要求し、三軸と五軸の方案を比較すべきである。

三軸加工のコスト構造はどのような項目で構成されるか

三軸CNCフライス加工の単品コストは、主に工作機械の稼働時間、治具、作業人員、工具消耗、検査工数で構成される。三軸工作機械はプログラミングが比較的単純で、プログラム設定時間が短く、作業人員の技術的ハードルも低いため、小ロットから中ロットでは固定費を効果的に分散できる。部品形状が単純な場合、例えば平面、溝、穴、単純な輪郭であり、一方向または二方向からの切削のみで済む場合、三軸加工の単品コストは通常最も競争力がある。買い手は見積もりを評価する際、サプライヤーに工作機械の稼働時間、治具費、検査費を項目別に明示させ、サプライヤー間で見積もりの前提条件が一致しているかを比較する必要がある。

五軸加工の追加コストは主にどこに発生するか

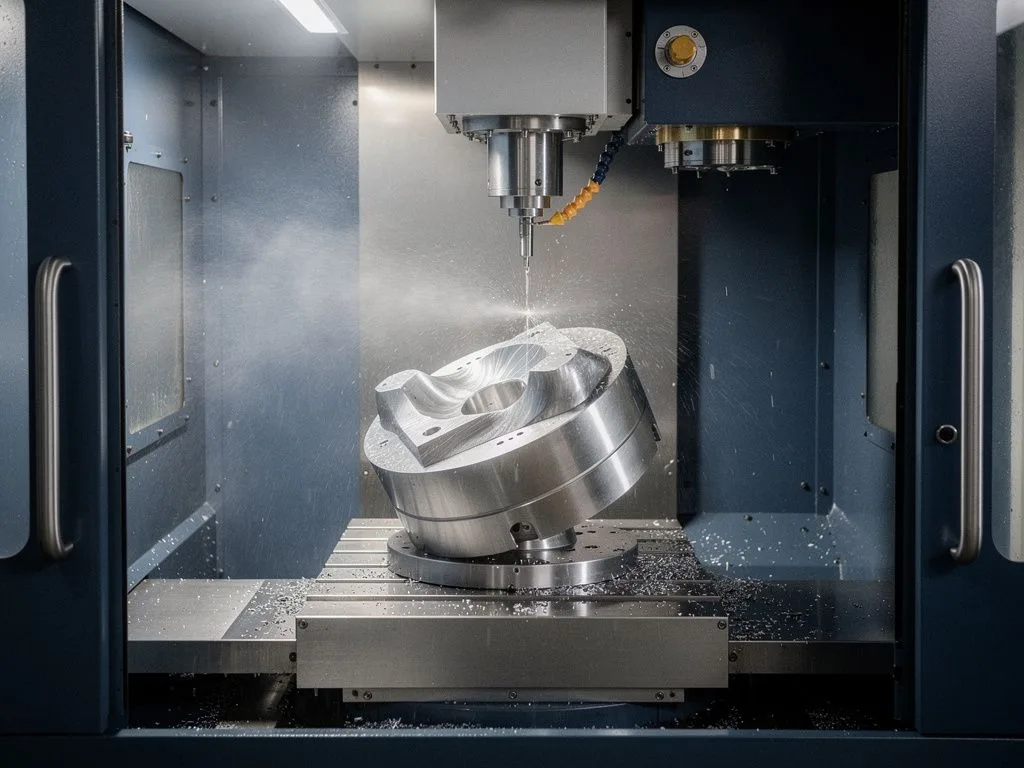
五軸加工は三軸と比較して、追加コストは主に三つの項目に発生する。工作機械自体の減価償却とプログラミング工数、治具の設計と調整時間、そして作業人員の技術的ハードルである。五軸工作機械のプログラム設定では、工具ベクトル、干渉回避、多面連続切削経路を考慮する必要があり、プログラミング時間は三軸の数倍になることが多い。また、治具も回転軸に合わせて特殊設計が必要となることが多く、一回のクランプで多面加工を完了できるようにする。これらの先行コストは単価に反映されるが、二次クランプの削減、手直し率の低減、後工程の統合につながれば、総コストはむしろ下がる可能性がある。買い手が見るべきは「総保有コスト」であり、単なる「1個あたりの加工費」ではない。

five axis scene 1

どのような部品形状なら五軸の方が総コストを抑えられるか

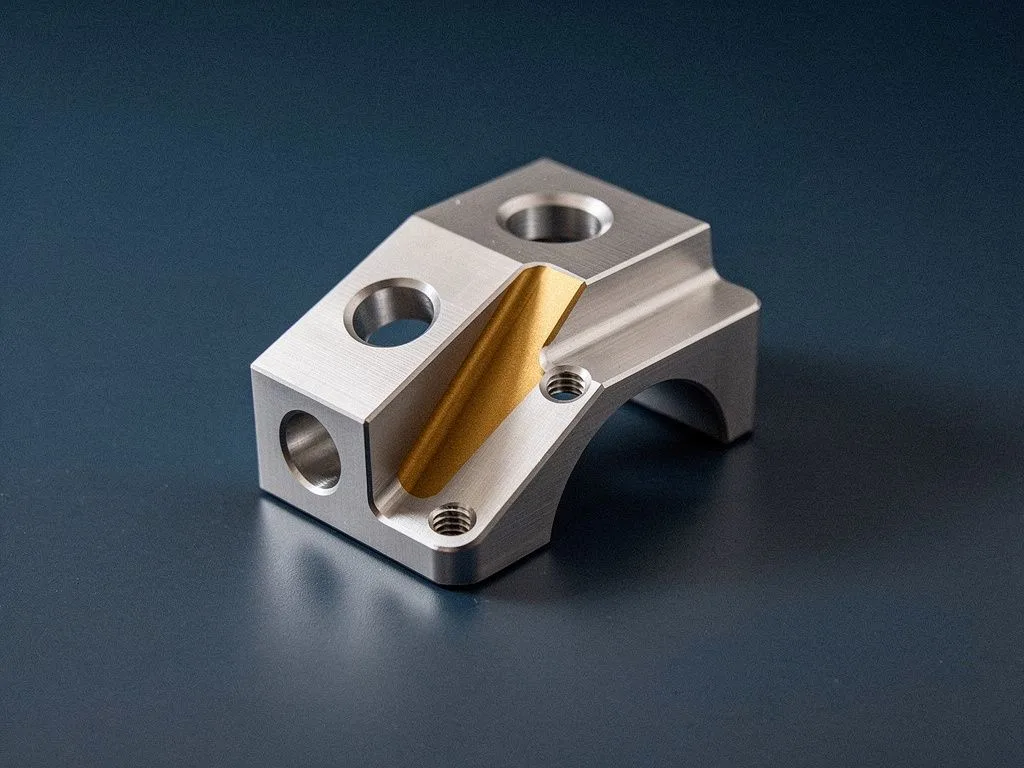
部品を複数の方向から加工する必要がある場合、自由曲面を含む場合、または公差要件が複数の面にまたがる場合、五軸加工は総コストを抑えられる可能性がある。典型的な状況としては、航空機構造部品の斜め穴と曲面輪郭、医療機器の異形流路、精密機械の多面ネジ穴と面取り、そして一回のクランプで二次位置決め誤差を避けたい薄肉部品や長尺部品が挙げられる。これらの状況では、三軸加工は部品を何度も反転させてクランプする必要があり、クランプのたびに位置決め誤差が蓄積し、検査工数も増加する。五軸加工は一回のクランプで完了するため、工作機械の稼働時間は長くなるが、全体の工程は短縮され、手直し率も低下する。買い手はサプライヤーに「三軸・複数回クランプ」と「五軸・一回クランプ」の2つの工法案の比較見積もりを依頼し、判断材料とすることができる。
どのような部品形状なら3軸で十分か、5軸にアップグレードする必要はない

3軸加工で十分なケースは、通常以下の特徴を備えている。部品の形状が単純で、1方向または2方向からの工具進入のみで済み、ロットが大きく同一の治具を繰り返し使用でき、自由曲面や斜め穴の要求がない。一般的な部品形状としては、フランジ、スペーサー、単純な筐体、平面カム、片面溝付き部品、標準穴あけプレートなどが挙げられる。このような部品に5軸加工を無理に適用すると、プログラミングと治具のコストが大量の部品数に分散されるとはいえ、単価の競争力が損なわれる。バイヤーは評価の際、まず部品の形状特性と加工面の数を確認し、その上で5軸の見積もりが必要かどうかを判断し、不必要なコストプレミアムを回避すべきである。

三軸か五軸かを判断する意思決定プロセス

  1. 1

    加工面と形状複雑度を確認する

    部品の加工面数と形状複雑度を確認し、片面または両面加工のみで済む場合は三軸で対応できる。

  2. 2

    公差が複数の面にまたがるかを評価する

    公差が複数の面にまたがるかを評価し、一回のクランプで累積誤差を回避する必要がある場合は五軸が適している。

  3. 3

    ロットサイズを考慮する

    小ロットでは三軸コストを優先的に評価し、大ロットでは五軸の規模の経済効果を評価する。

  4. 4

    後工程処理の要件を確認する

    五軸により研削、研磨、二次加工を削減できる場合、総コストが低くなる可能性があり、意思決定の根拠とできる。

five axis scene 2

スイス型自動旋盤と旋削・フライス複合加工のコストロジックの違い

スイス型自動旋盤と旋削・フライス複合加工機のコスト構造は、3軸/5軸フライス加工とは必ずしも同じではない。スイス型自動旋盤は、長尺・小径部品や高アスペクト比の精密部品、例えば医療用骨ネジ、電子コネクタ、精密シャフト類に適している。そのコスト優位性は、1回の材料送りで連続加工ができ、材料利用率が高く、大量生産に適している点にある。一方、旋削・フライス複合加工は旋削とフライス加工の機能を組み合わせ、同一機台上で外径、内径、端面、側面の加工が可能であり、多工程を要するが回転体を主体とする部品に適している。バイヤーがシャフト類を調達する場合、フライス加工機の見積もりロジックをそのまま適用するのではなく、まずスイス型自動旋盤と旋削・フライス複合加工のコストを評価すべきである。

サプライヤーに効果的なコスト比較見積もりを依頼する方法

CNCサプライヤーに見積もりを依頼する際、比較可能なコスト構造データを得るためには、完全な3Dデータ、明確な公差要件、ロット情報、後工程処理の要件を提供し、サプライヤーに項目別の見積もりを依頼すべきである。具体的には、機台稼働時間、治具費用、プログラミング設定費、検査時間、材料費を明記するよう求めることが可能である。形状が複雑な部品については、3軸による複数回のクランプと5軸による1回のクランプの両方のオプションを同時に問い合わせ、それぞれの長所と短所をサプライヤーに説明してもらうとよい。材料仕様がアルミニウム合金、ステンレス鋼、炭素鋼、真鍮/銅に関わる場合は、材料ごとに切削パラメータと工具摩耗が単価に直接影響するため、併せて明記すべきである。完全な見積もり依頼資料により、サプライヤーは実際のコストに近い数値を回答でき、後からの追加費用を回避できる。

5軸と3軸のコスト差に影響する6つの主要変数

  • 機台減価償却とプログラミング工数

    5軸機台は減価償却費が高く、プログラミング時間も長い。これは単価プレミアムの主な要因の一つだが、二次クランプ工数の削減によって相殺できる。

  • 治具設計の複雑さ

    5軸では回転軸に合わせた特殊な治具が必要になることが多く、3軸の治具は比較的単純である。治具費用は初期コストに直接反映される。

  • 1個あたりの加工時間

    5軸は1回のクランプで多面加工が完了するため、1個あたりの時間が短縮される可能性がある。3軸は単純な部品では1個あたりの時間で依然として優位性を持つ。

  • 後工程の測定と手直し率

    複数回のクランプは位置決め誤差を蓄積し、検査時間を増加させる。5軸の1回クランプは手直し率と測定コストの低減に寄与する。

  • ロットサイズとコスト分散効果

    小ロットでは5軸の初期コストを分散しにくく、大ロットでは3軸の規模の経済がより明確になる。ロットサイズが重要な分岐点となる。

  • 材料と工具摩耗

    ステンレス鋼や炭素鋼は切削抵抗が高く、工具摩耗が単価に影響する。アルミニウム合金や真鍮/銅は比較的切削しやすい。

三軸か五軸かを判断するための意思決定プロセス

三軸か五軸かを判断するには、以下の順序で評価することを推奨する。第一に、部品の加工面数と幾何学的複雑さを確認する。単面または両面の加工のみで済む場合は、三軸で対応可能である。第二に、公差が複数の面にまたがるかどうかを評価する。一度のクランプで累積誤差を避ける必要がある場合は、五軸が適している。第三に、ロットサイズを考慮する。小ロットではまず三軸のコストを評価し、大ロットでは五軸の規模の経済性を評価する。第四に、後工程の要件を確認する。五軸により研削、研磨、二次加工を削減できる場合は、総コストが低くなる可能性がある。バイヤーはこの4つのステップを社内評価表にまとめ、見積依頼と意思決定の根拠とすることで、「軸数」だけで判断することを避けることができる。

よくある質問

三軸加工のコスト構造にはどのような項目が含まれるか?

三軸CNCフライス加工の単品コストは、主に機械稼働時間、治具、操作人員、工具消耗、検査工数で構成される。プログラミングは比較的単純で、操作人員の技術的ハードルは低く、小ロットから中ロットでは固定費を効果的に分散できる。

五軸加工の追加コストは主にどこに発生するか?

五軸加工の追加コストは主に機械償却とプログラミング工数、治具設計・調整時間、操作人員の技術的ハードルに由来する。プログラミング時間は三軸の数倍になることが多く、治具も回転軸に合わせた特殊設計が必要となるが、二次クランプと手直し率を低減できる。

どのような部品が五軸加工で総コストを低減できるか?

部品が多方向加工、自由曲面、または公差が複数の面にまたがる場合、五軸で総コストを低減できる可能性がある。典型的な例として、航空機構造部品の斜め穴・曲面、医療用異形流路、精密機械の多面ネジ穴が挙げられ、一回のクランプで二次位置決め誤差を回避できる。

どのような部品が三軸加工で十分か?

部品の形状が単純で、1方向または2方向の切削のみで済み、ロットが大きく同一治具を繰り返し使用でき、自由曲面や斜め穴の要件がない場合、三軸で十分である。一般的な例として、フランジ、ワッシャー、単純な筐体、平面カム、片面溝部品が挙げられる。

サプライヤーに効果的なコスト比較見積もりを依頼するには?

完全な3Dデータ、明確な公差要件、ロット情報、後工程処理の要件を提供し、サプライヤーに項目別の見積もりを依頼すべきである。具体的には、機械稼働時間、治具費用、プログラム設定費、検査工数、材料費を明記するよう要求し、複雑な部品では三軸と五軸の両方の方案を同時に問い合わせることができる。

図面データをご提供いただき、三軸と五軸の比較見積を取得

部品図面または加工ニーズをお持ちの場合、3Dデータ、公差、ロット情報をご提供いただければ、元順利は部品の形状に基づいて三軸と五軸の2つの工法を評価し、項目別に見積を提示する。