
五軸與三軸的成本結構差在哪
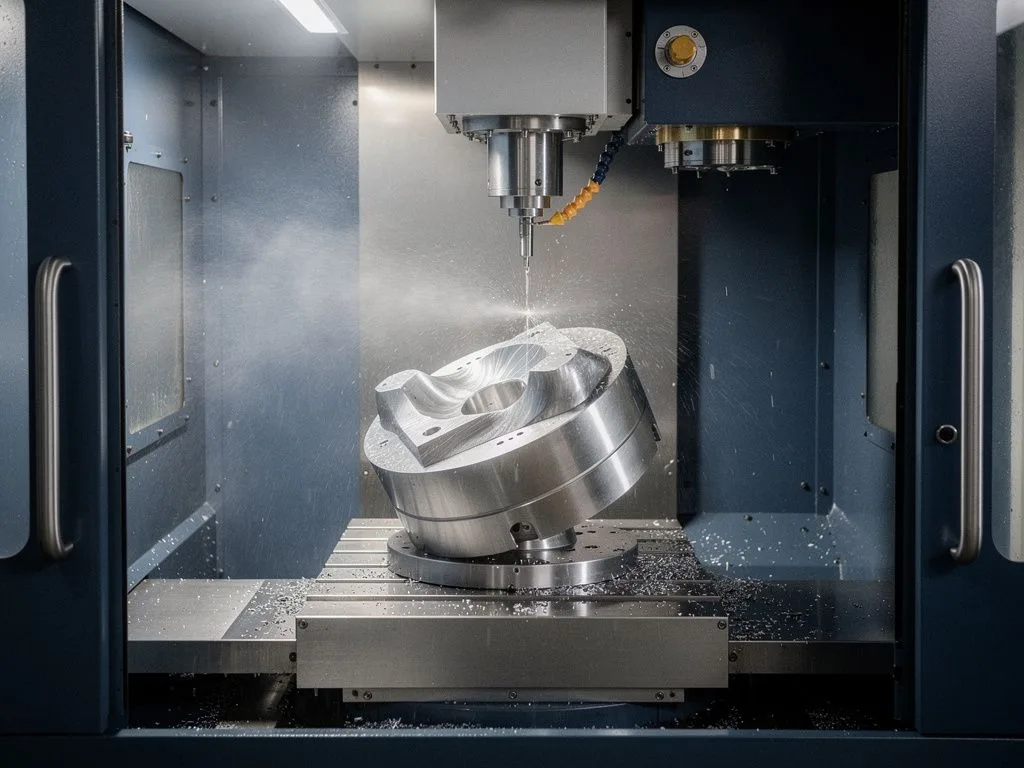
五軸與三軸的加工成本差異,主要來自四個層面:機台折舊與編程工時、夾治具設計複雜度、單件加工時間、以及後段量測與重工率。三軸加工在簡單幾何、大批量、單面或雙面可一次裝夾完成的零件上,仍具備明顯的單價優勢;五軸加工的成本溢價,則反映在多面加工、複雜曲面、減少二次裝夾等情境上。判斷該用哪一種,必須回到零件幾何、批量與公差要求,而不是單看「軸數」本身。
重點摘要
五軸溢價來自前置成本
五軸加工成本溢價主要來自機台折舊、編程工時與夾治具設計,但可因減少二次裝夾而降低總成本。
三軸適合簡單幾何大批量
三軸在簡單幾何、大批量、單面或雙面一次裝夾完成的零件上,仍具明顯單價優勢。
五軸壓低總成本的情境
多方向加工、自由曲面、公差橫跨多面時,五軸一次裝夾可減少定位誤差與重工率,總成本可能更低。
詢價需分項報價比較
買家應提供完整3D檔、公差與批量,要求分項列出機台工時、治具費與檢驗費,並比較三軸與五軸方案。
三軸加工的成本結構由哪些項目組成
三軸 CNC 銑削的單件成本,主要由機台工時、夾治具、操作人力、刀具耗損與檢驗工時構成。由於三軸機台的編程相對單純,程式設定時間短,操作人力門檻較低,因此在小批量與中等批量下,固定成本可被有效分攤。當零件幾何單純,例如平面、槽、孔、簡單輪廓,且只需要從一個或兩個方向進刀時,三軸加工的單件成本通常最具競爭力。買家在評估報價時,應要求供應商分項列出機台工時、治具費與檢驗費,才能比較不同供應商的報價基礎是否一致。
五軸加工的額外成本主要落在哪裡
五軸加工相較於三軸,額外成本主要來自三個項目:機台本身的折舊與編程工時、夾治具的設計與調校時間、以及操作人員的技術門檻。五軸機台的程式設定需要考慮刀具向量、干涉避免與多面連續切削路徑,編程時間往往是三軸的數倍;夾治具也常需要配合旋轉軸進行特殊設計,以確保一次裝夾可完成多面加工。這些前置成本會反映在單價上,但若能因此減少二次裝夾、降低重工率與合併後段處理,總成本反而可能下降。買家要看的是「總持有成本」,而不是單純的「每件加工費」。

哪些件型用五軸反而能壓低總成本
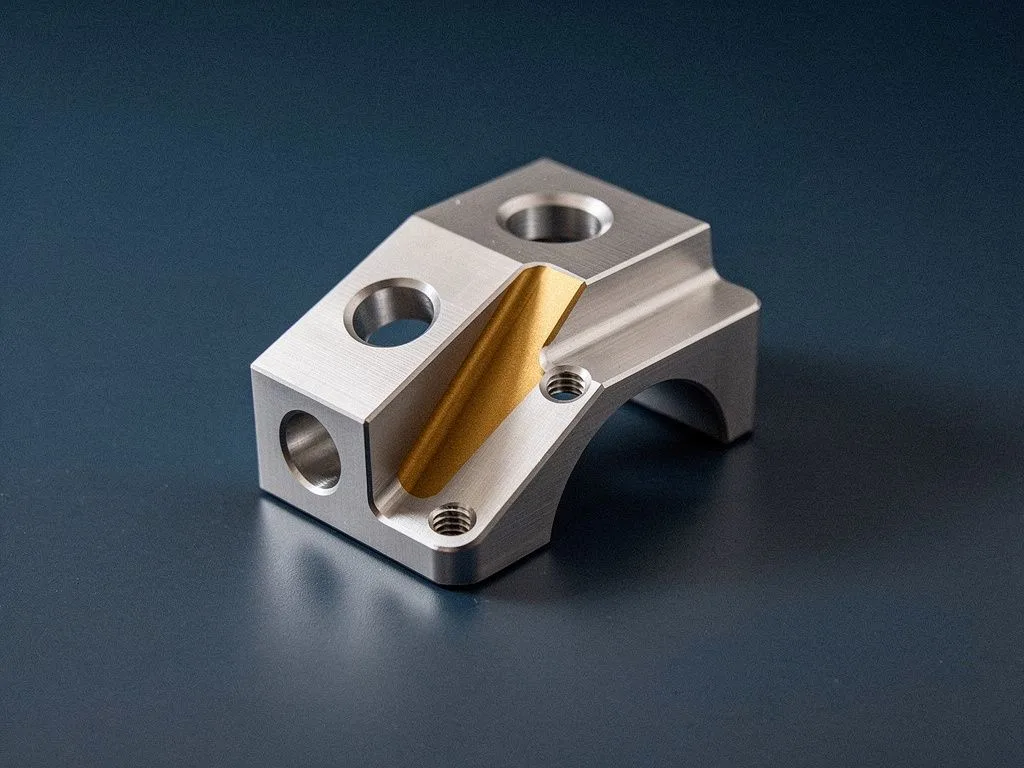
當零件需要在多個方向加工、含有自由曲面、或是公差要求橫跨多個面時,五軸加工有機會壓低總成本。典型情境包括:航空結構件上的斜孔與曲面輪廓、醫療器械的異形流道、精密機械的多面螺孔與倒角、以及需要一次裝夾避免二次定位誤差的薄件與長條件。在這些情境下,三軸加工往往需要多次翻面裝夾,每次裝夾都會累積定位誤差並增加檢驗工時;五軸一次裝夾完成,雖然機台工時較長,但整體流程縮短,重工率下降。買家可請供應商提供「三軸多次裝夾」與「五軸一次裝夾」兩種製程方案的比較報價,作為判斷依據。
哪些件型用三軸就足夠,不必升級到五軸
三軸加工就足夠的情境,通常具備以下特徵:零件幾何單純、只需要從一個或兩個方向進刀、批量大且可重複使用同一治具、無自由曲面或斜孔需求。常見件型包括法蘭、墊片、簡單外殼、平面凸輪、單面溝槽件與標準孔位板。這類零件若強行使用五軸加工,反而會因為編程與治具成本被分攤到大量件數上,導致單價不具競爭力。買家在評估時,應先確認零件的幾何特徵與加工面數量,再決定是否需要五軸報價,避免不必要的成本溢價。
判斷三軸或五軸的決策流程
- 1
確認加工面與幾何複雜度
確認零件加工面數量與幾何複雜度,若僅需單面或雙面加工,三軸即可滿足。
- 2
評估公差是否跨多面
評估公差是否橫跨多個面,若需一次裝夾避免累積誤差,五軸較合適。
- 3
考量批量大小
小批量優先評估三軸成本,大批量再評估五軸的規模經濟效果。
- 4
檢視後段處理需求
若五軸能減少研磨、拋光或二次加工,總成本可能更低,可作為決策依據。

瑞士型走心機與車銑複合的成本邏輯有何不同
瑞士型走心機與車銑複合機的成本結構,與三軸/五軸銑削並不完全相同。瑞士型走心機適合長條件、小徑件與高長徑比的精密零件,例如醫療骨釘、電子接插件、精密軸類件;其成本優勢來自於一次送料連續加工,材料利用率高,適合大量生產。車銑複合則結合車削與銑削功能,可在同一機台上完成外徑、內徑、端面與側面加工,適合需要多工序但件型仍以迴轉體為主的零件。買家若採購的是軸類件,應優先評估瑞士型走心機與車銑複合的成本,而非直接套用銑削機台的報價邏輯。
如何向供應商提出有效的成本比較詢價
向 CNC 供應商詢價時,買家若想取得可比較的成本結構資料,應提供完整的 3D 檔、明確的公差要求、批量資訊與後段處理需求,並請供應商分項報價。具體可要求列出:機台工時、夾治具費用、程式設定費、檢驗工時與材料費。對於幾何複雜的零件,可同時詢問三軸多次裝夾與五軸一次裝夾兩種方案,並請供應商說明各自的優缺點。材料規格若涉及鋁合金、不鏽鋼、碳鋼或黃銅/紅銅,也應一併標註,因為不同材料的切削參數與刀具耗損會直接影響單價。完整的詢價資料能讓供應商回報更貼近實際成本的數字,避免後續追加費用。
影響五軸與三軸成本差異的六個關鍵變數
機台折舊與編程工時
五軸機台折舊較高、編程時間較長,這是單價溢價的主要來源之一,但可被減少的二次裝夾工時抵銷。
夾治具設計複雜度
五軸常需特殊治具配合旋轉軸,三軸治具相對單純,治具費會直接反映在前置成本上。
單件加工時間
五軸一次裝夾可完成多面加工,單件時間可能縮短;三軸在簡單件上單件時間仍具優勢。
後段量測與重工率
多次裝夾會累積定位誤差並增加檢驗工時,五軸一次裝夾有助於降低重工率與量測成本。
批量大小與分攤效果
小批量時五軸前置成本難以分攤,大批量時三軸的規模經濟較明顯,批量是關鍵分界點。
材料與刀具耗損
不鏽鋼、碳鋼切削阻力較高,刀具耗損會影響單價;鋁合金、黃銅/紅銅則相對容易切削。
判斷該用三軸或五軸的決策流程
判斷該用三軸或五軸,建議依以下順序評估:第一步,確認零件的加工面數量與幾何複雜度,若僅需單面或雙面加工,三軸即可滿足;第二步,評估公差是否橫跨多個面,若需要一次裝夾避免累積誤差,五軸較合適;第三步,考量批量大小,小批量優先評估三軸成本,大批量再評估五軸的規模經濟;第四步,檢視後段處理需求,若五軸能減少研磨、拋光或二次加工,總成本可能更低。買家可將這四個步驟整理成內部評估表,作為詢價與決策的依據,避免僅憑「軸數」做判斷。
常見問答
三軸加工的成本結構包含哪些項目?
三軸CNC銑削的單件成本主要由機台工時、夾治具、操作人力、刀具耗損與檢驗工時構成。編程相對單純,操作人力門檻較低,在小批量與中等批量下固定成本可被有效分攤。
五軸加工的額外成本主要落在哪裡?
五軸加工額外成本主要來自機台折舊與編程工時、夾治具設計調校時間、操作人員技術門檻。編程時間往往是三軸的數倍,治具也需配合旋轉軸特殊設計,但可減少二次裝夾與重工率。
哪些零件用五軸加工反而能壓低總成本?
當零件需多方向加工、含自由曲面、或公差橫跨多個面時,五軸有機會壓低總成本。典型如航空結構件斜孔曲面、醫療異形流道、精密機械多面螺孔,一次裝夾可避免二次定位誤差。
哪些零件用三軸加工就足夠?
零件幾何單純、只需一或兩個方向進刀、批量大且可重複使用同一治具、無自由曲面或斜孔需求時,三軸就足夠。常見如法蘭、墊片、簡單外殼、平面凸輪、單面溝槽件。
如何向供應商提出有效的成本比較詢價?
應提供完整3D檔、明確公差要求、批量資訊與後段處理需求,並請供應商分項報價。具體要求列出機台工時、夾治具費用、程式設定費、檢驗工時與材料費,複雜零件可同時詢問三軸與五軸方案。
提供圖檔,取得三軸與五軸的比較報價
若您手上有零件圖檔或加工需求,可提供 3D 檔、公差與批量資訊,元順利將依零件幾何評估三軸與五軸兩種製程方案,並分項報價。