ysl-cnc proto-to-production-2

從試作轉量產要重新驗證什麼

從試作轉量產不是把同一張圖直接放大生產,而是要重新驗證四件事:製程穩定度、量測系統一致性、進料批次的材料一致性,以及包裝與出貨流程的可重現性。試作階段的良率來自師傅手感與單機調機,量產階段則依賴製程參數、夾治具與檢具的標準化。買家在 RFQ 階段就應要求供應商提出製程能力指數(CPK)報告、首件與末件檢驗方案,並說明量產前是否會重跑首件承認(PPAP 或等同程序)。
重點摘要

  • 量產需重新驗證四件事

    從試作轉量產需重新驗證製程穩定度、量測系統一致性、進料批次材料一致性,以及包裝出貨流程的可重現性。

  • 試作數據不能直接套用

    試作是單機、單批、單一師傅操作,樣本數不足以反映長期穩定度,需索取製程參數表與刀具清單。

  • 量測系統需三層級確認

    量產前需確認量具校正追溯、量測方法再現性與量測頻率,並建議先做GR&R,確認量具變異佔總公差比例低於10%。

  • 進料檢驗量產更關鍵

    量產跨多家材料商與爐號,每批進料須附MTC,更換材料商或爐號須主動通知並重新跑首件承認。

為什麼試作階段的數據不能直接套用到量產

試作階段的數據不能直接套用到量產,因為試作通常是單機、單批、單一師傅操作的結果,樣本數不足以反映製程的長期穩定度。買家要問的是:這批試作樣品是用哪一台機器、哪一套夾治具、哪一種刀具路徑做出來的?這三個變因在量產時若被替換,尺寸結果就可能飄移。建議買家在收到試作樣品時,同時索取製程參數表與刀具清單,並在量產 RFQ 中註明「製程不得任意替換主軸轉速與進給率,除非事先通知並重新送樣」。對於精度要求在 ±0.02mm 以內的件型,例如醫療接頭或光學元件座,這項驗證尤其關鍵,因為刀具磨耗、熱伸長與夾持剛性都會在連續加工 50–100 件後開始顯現。

量測系統要怎麼從試作階段延伸到量產

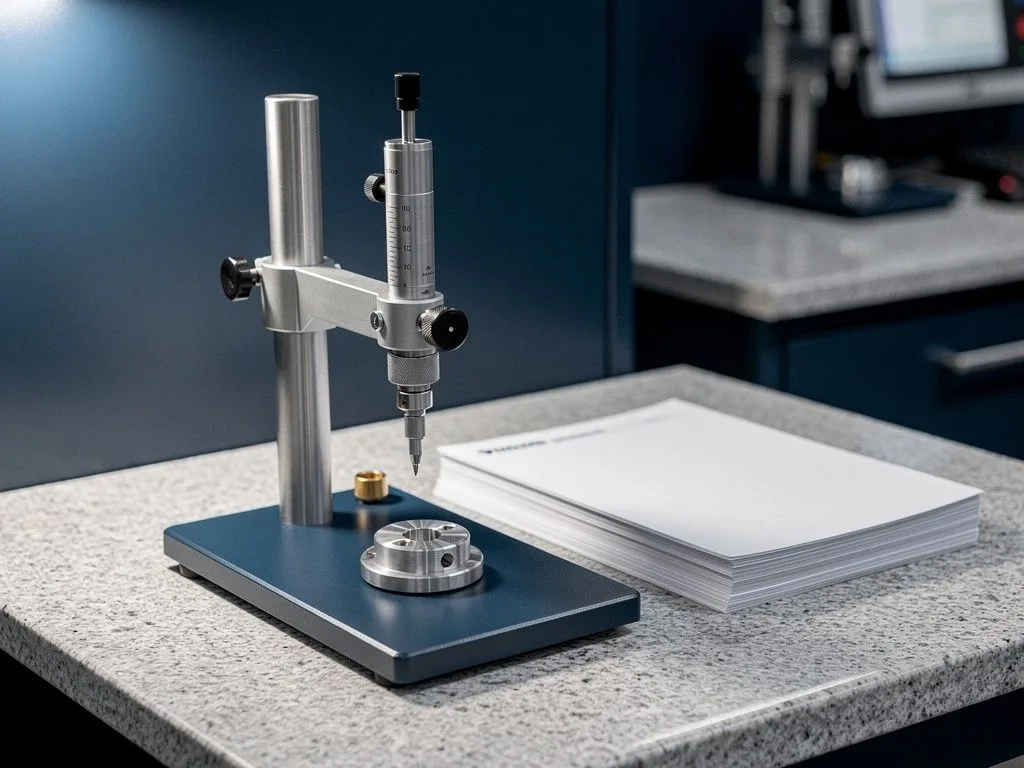
量測系統要從試作階段延伸到量產,必須確認三個層級:量具本身的校正追溯、量測方法的再現性、以及量測頻率是否足以抓出製程漂移。試作階段常用的一把高度規或一台投影機,到了量產可能不夠,因為量測節拍會拖慢產線。買家應要求供應商說明:量產線上使用哪一台三次元(CMM)或輪廓儀?校正週期是多久?量測是 100% 全檢還是抽檢,抽檢比例是多少?對於有形位公差(GD&T)要求的件型,例如位置度、真圓度或平行度,必須確認量測機能直接讀取這些符號,而不是用傳統游標卡尺比對。建議在量產前先做一次量測系統分析(GR&R),確認量具變異佔總公差的比例低於 10%,否則量產後的判定會失真。

proto to production scene 1

進料檢驗為什麼在量產階段比試作更重要

進料檢驗在量產階段比試作更重要,因為試作往往使用單一批次的棒料或板材,量產則會跨多家材料商、跨多張材質證明(MTC)。買家要驗證的是:每一批進料是否都附有爐號與材質證明?進料檢驗是核對化學成分、機械性質,還是只核對外徑?對於不鏽鋼(如 SUS304、SUS316)或鋁合金(如 6061、7075),不同爐號的硬度與切削性差異會直接影響刀具壽命與表面粗糙度。建議買家在採購規範中明列「每批進料須附 MTC,關鍵尺寸與材質代號須與承認書一致」,並要求供應商在製程中若更換材料商或爐號,須主動通知並重新跑首件承認。
製程中檢查與出貨前最終檢驗要怎麼銜接

製程中檢查與出貨前最終檢驗必須明確分工,否則量產時容易出現「誰該抓到的問題沒抓到」的灰色地帶。製程中檢查的重點是工序間的關鍵尺寸,例如車削後的外徑、銑削後的槽寬、熱處理後的硬度;出貨前最終檢驗則是 100% 確認外觀、尺寸、功能與包裝。買家要問的是:製程中檢查的頻率是每 N 件一次,還是每批首末件?最終檢驗是全檢還是抽檢,抽檢依據哪一份 AQL 表?對於表面處理件(例如陽極氧化後的色差)或裝配件(例如螺紋攻牙後的契合度),最終檢驗的判定標準必須在量產前就書面化,否則量產後容易因為認知落差而退貨。

量產驗證流程

  1. 1

    索取製程能力報告

    針對關鍵尺寸提供至少25–30件量測數據,計算CPK值是否≥1.33,作為製程穩定度客觀依據。

  2. 2

    確認量測系統分析

    進行GR&R,確認量具變異佔總公差比例低於10%,避免量產後判定失真。

  3. 3

    審核進料材質證明

    每批進料附爐號與化學成分報告,跨批次量產時須主動通知更換材料商或爐號。

  4. 4

    提交首件承認書

    量產前提交PSW,載明材質、尺寸、外觀與功能皆符合承認書,作為量產啟動門檻文件。

  5. 5

    執行量產前試跑

    試跑50–100件,觀察尺寸分佈是否落在公差帶中段、刀具壽命是否穩定,並確認量測數據可追溯。

proto to production scene 2

包裝與出貨流程為什麼也要重新驗證

包裝與出貨流程也要重新驗證,因為試作階段常用報紙或氣泡袋手工包裝,量產則需要可重現的防鏽、防震與標示方式。買家要確認的是:零件之間是否會互相刮傷?是否有防鏽處理(適用於碳鋼與不鏽鋼)?每箱數量與標籤是否符合採購方的入庫規範?對於出口件,還要確認木箱或紙箱是否符合目的地國的植物檢疫要求(例如 ISPM 15 熏蒸標章)。建議在量產前做一次模擬運輸測試,特別是長途海運或空運的溫濕度變化,確認包裝能保護關鍵尺寸與表面處理不被破壞。

首件承認(PPAP)與量產前試跑要怎麼安排

首件承認(PPAP 或等同程序)是量產前的最後一道關卡,目的是在正式量產前確認製程、量測、文件三套系統都已就緒。買家應要求供應商在量產前提交:尺寸報告(依承認書全尺寸量測)、材質證明、外觀判定樣本、以及製程流程圖。對於汽車 Tier-1 買家,常見的是 PPAP 第三級或第四級;對於一般 OEM 買家,可以簡化為「首件承認書 + 量產前 50–100 件試跑報告」。試跑的關鍵不是看良率數字,而是看尺寸分佈是否落在公差帶的中段、刀具壽命是否穩定、以及量測數據是否能被追溯到具體的機台與時間。

量產前買家應向供應商索取的六項驗證文件

  • 製程能力報告(CPK)

    針對關鍵尺寸提供至少 25–30 件的量測數據,計算 CPK 值是否 ≥ 1.33,作為製程穩定度的客觀依據。

  • 首件承認書(PSW)

    量產前由供應商提交,載明材質、尺寸、外觀與功能皆符合承認書,作為量產啟動的門檻文件。

  • 量測系統分析(GR&R)

    確認量具變異佔總公差比例低於 10%,避免量產後判定失真,特別適用於 GD&T 形位公差件型。

  • 材質證明(MTC)

    每批進料附爐號與化學成分報告,跨批次量產時須主動通知更換,避免材質差異影響刀具壽命與表面品質。

  • 製程流程圖與參數表

    載明每一工序的機台、刀具、轉速與進給率,量產時不得任意替換,須變更時須重新送樣承認。

  • 包裝與出貨規範書

    明列防鏽、防震、標籤與箱數,特別是出口件須符合目的地國檢疫要求,避免運輸後退貨。

不同件型的量產驗證重點有何差異

不同件型的量產驗證重點不同,買家應依件型調整驗證深度。車削件(如軸、套筒)要驗證的是外徑的真圓度與表面粗糙度在連續加工後是否穩定;銑削件(如法蘭、支架)要驗證的是多面加工後的基準對位與位置度;車銑複合件(如接頭、閥體)要驗證的是多工序間的同軸度與密封面粗糙度;瑞士型走心機件(如小型精密銷、接插件)要驗證的是長徑比超過 10:1 時的刀具偏擺與材料送進穩定度。元順利配備 BROTHER、Star 瑞士型走心機與 MAZAK 等設備,可依件型選用對應的製程組合,但具體機型配置與產能須依實際規格確認。

常見問答

為什麼試作階段的數據不能直接套用到量產?

試作通常是單機、單批、單一師傅操作的結果,樣本數不足以反映製程的長期穩定度。買家應索取製程參數表與刀具清單,並在RFQ中註明製程不得任意替換主軸轉速與進給率,除非事先通知並重新送樣。

量測系統要怎麼從試作階段延伸到量產?

必須確認量具校正追溯、量測方法再現性與量測頻率三個層級。買家應要求供應商說明量產線上使用的三次元或輪廓儀、校正週期、全檢或抽檢比例,並在量產前做GR&R,確認量具變異佔總公差比例低於10%。

進料檢驗為什麼在量產階段比試作更重要?

試作往往使用單一批次材料,量產則跨多家材料商與多張材質證明。買家要驗證每批進料是否附爐號與材質證明,並在採購規範中明列每批進料須附MTC,關鍵尺寸與材質代號須與承認書一致。

製程中檢查與出貨前最終檢驗要怎麼銜接?

製程中檢查重點是工序間關鍵尺寸,出貨前最終檢驗是100%確認外觀、尺寸、功能與包裝。買家要確認製程中檢查頻率、最終檢驗全檢或抽檢依據的AQL表,表面處理件與裝配件的判定標準須在量產前書面化。

首件承認(PPAP)與量產前試跑要怎麼安排?

首件承認是量產前最後關卡,確認製程、量測、文件三套系統就緒。買家應要求提交尺寸報告、材質證明、外觀判定樣本與製程流程圖,試跑關鍵是看尺寸分佈是否落在公差帶中段、刀具壽命是否穩定。

把您的試作件型與量產需求寄給元順利

若您正在評估從試作轉量產的 CNC 加工供應商,請將件型圖檔、材質、預估批量與精度要求寄給元順利,我們將依您的件型提出對應的製程驗證方案與報價。