材料選擇對 CNC 加工成本的實際影響

材料是 CNC 加工報價中變動幅度最大的單一變數,直接決定刀具磨耗、切削速度與每件工時。同一張圖、同一台機台,換成不同材料,單價可能差到數倍。買家在詢價前若能先釐清材料規格與加工公差,報價準確度與交期可控性都會明顯提升。
重點摘要

  • 材料是成本最大變數

    材料直接決定刀具磨耗、切削速度與每件工時,同一張圖換材料單價可能差到數倍。

  • 三路徑影響加工費

    硬度影響工時、耐磨性影響刀具成本、熱傳導影響夾治具與量測工時,報價單因此分列材料費與加工費。

  • 鋁件工時效率最高

    鋁切削阻力低、刀具磨耗小,單件工時短於碳鋼與不鏽鋼,成本優勢來自加工端而非材料單價。

  • 材料變更需重估報價

    材料牌號、熱處理或硬度改變,加工廠需重新評估切削參數與刀具策略,影響材料單價、工時與刀具成本。

為什麼材料會直接影響 CNC 加工成本?

材料影響成本的核心機制有三條路徑:第一,材料硬度與加工性決定切削速度與進給,直接拉長或縮短每件工時;第二,材料的耐磨性與黏刀傾向決定刀具壽命,刀具成本會被分攤進單件報價;第三,材料的熱傳導與變形傾向影響是否需要分次粗加工與二次熱穩定,這會額外增加夾治具與量測工時。對買家而言,理解這三條路徑,才能看懂報價單上「材料費」與「加工費」為何會被分開列計。當圖面上寫的是「客戶指定材料」,加工廠通常會在詢價回覆中註明材料別與對應的加工難度註記,這正是成本差異的起點。

鐵件與碳鋼在 CNC 加工上有哪些成本特性?

鐵件與碳鋼是 CNC 加工最常見的材料類別,加工性中等,刀具成本可控。對買家來說,碳鋼的優勢在於材料取得容易、規格齊全,缺點是切削時容易產生毛邊,後段去毛刺工時會被計入報價。若圖面要求精密公差 0.007 mm 等級,碳鋼件需要更穩定的夾持與多次量測,加工廠通常會在製程中安排三次元量測,這段量測工時會反映在單價上。建議買家在指定碳鋼時,同步提供熱處理狀態(例如退火、調質)與硬度區間,避免加工廠在收到材料後才發現硬度過高而需要重議報價。

cost drivers scene 1

鋁件加工為何常被視為 CNC 的「友善材料」?

鋁的切削阻力低、熱傳導快、刀具磨耗小,在 CNC 車削與銑削上都能以較高的切削速度與進給率加工,單件工時通常短於碳鋼與不鏽鋼。對買家來說,鋁件的成本優勢來自加工端,而不是材料單價;6061 與 7075 等常用鋁合金在市場上價格相對透明,加工廠的利潤空間主要靠工時效率拉開。需要注意的細節是:鋁件表面容易產生刀痕,若圖面要求較高的表面粗糙度標準,加工廠會降低進給或增加光刀次數,這會額外增加工時。買家在詢價時若能註明「功能性粗糙度」與「外觀性粗糙度」的不同需求,有助於加工廠精準報價。
銅與高導電材料的加工成本為何偏高?

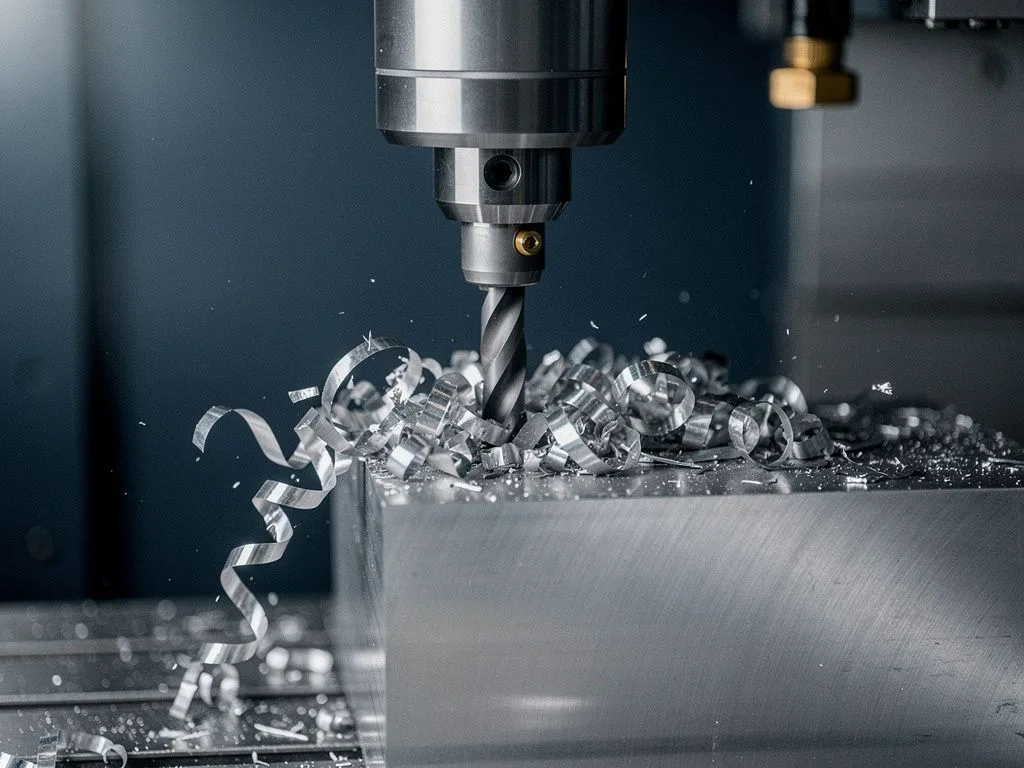
銅的加工難度主要來自材料本身的延展性與黏刀傾向,切削時容易產生長捲屑,需要較低的切削速度與專用幾何的刀具,單件工時與刀具成本都會上升。對買家而言,銅件報價偏高的原因不是材料費,而是加工端的效率損耗。若零件同時要求精密公差與良好的導電表面,加工廠通常會建議在粗加工後安排一次穩定時效,讓材料內應力釋放,再進行精加工,這段流程會反映在交期與單價上。建議買家在詢價階段就提供導電率或材料牌號,讓加工廠預先評估刀具策略與切削參數。

cost drivers scene 2

FRP 與複合材料在 CNC 加工上要注意什麼?

FRP(纖維強化塑膠)與其他複合材料的加工特性與金屬截然不同,材料硬度高但屬於非均質,切削時容易產生分層、毛邊與粉塵,刀具磨耗速度遠高於金屬加工。對買家來說,FRP 件的報價通常會反映在「刀具消耗」與「粉塵防護工時」兩個項目上,單件成本明顯高於鋁件或碳鋼件。若圖面要求孔位精度與邊緣品質,加工廠會建議使用專用塗層刀具並降低切削速度,這會進一步拉長工時。建議買家在詢價時註明纖維方向與層數,讓加工廠評估夾持方式與切削策略,避免加工後才發現翹曲或分層而需要重工。

六大材料類別的加工成本特性對照

  • 碳鋼與鐵件

    加工性中等,刀具成本可控;需注意熱處理狀態與硬度區間,後段去毛刺工時會反映在報價。

  • 鋁合金

    切削阻力低、刀具磨耗小,工時效率高;表面粗糙度要求會影響進給與光刀次數。

  • 銅與高導電材料

    延展性高、易黏刀,需專用刀具與較低切削速度;粗加工後建議穩定時效再精加工。

  • 不鏽鋼與高硬度合金

    切削阻力大、刀具壽命短,單件工時與刀具成本明顯高於碳鋼;需指定硬度區間。

  • FRP 與複合材料

    非均質材料,易分層與毛邊;需專用塗層刀具,粉塵防護與工時成本會反映在報價。

  • 其他特殊合金

    依牌號與熱處理狀態而定,加工性差異大;建議買家提供完整材料規格供加工廠評估。

買家在詢價前應準備哪些材料資訊?

一份完整的材料資訊能讓加工廠在第一時間給出準確報價,避免後續來回議價。建議買家在詢價時準備以下項目:材料牌號與對應規範(例如 JIS、ASTM)、熱處理狀態與硬度區間、材料供應商與材料證明(MTC)是否隨料提供、是否需要加工廠代採購材料。若零件屬於試作階段,材料用量小,加工廠代採購的單價可能高於市場行情,這部分成本會反映在報價上。對量產件而言,買家自備材料並指定供應商,通常能壓低材料端的成本,但需注意材料進料檢驗的責任歸屬,避免後續因材料瑕疵產生爭議。

材料規格變更會如何影響已確認的報價?

材料規格變更是 CNC 加工報價最常見的變更原因之一,即使是同一張圖面,只要材料牌號、熱處理狀態或硬度區間改變,加工廠通常需要重新評估切削參數、刀具策略與夾持方式。對買家來說,材料變更的成本影響可分為三個層次:第一層是材料單價差異,這部分通常透明;第二層是加工工時變化,例如從鋁換成不鏽鋼,工時可能拉長數倍;第三層是刀具成本,某些材料需要專用刀具,庫存沒有時需要額外採購。建議買家在設計階段就與加工廠確認材料,避免在量產中途才變更規格,造成交期延遲與成本超支。

常見問答

為什麼報價單要把材料費和加工費分開列?

因為材料影響成本有三條路徑:硬度決定切削速度與工時、耐磨性決定刀具壽命、熱傳導影響夾治具與量測工時,分開列計才能清楚看出成本差異的來源。

指定碳鋼材料時要提供哪些資訊?

建議提供熱處理狀態(如退火、調質)與硬度區間,避免加工廠收到材料後才發現硬度過高而需要重議報價。碳鋼切削易產生毛邊,後段去毛刺工時也會計入報價。

鋁件詢價時要註明什麼才能拿到準確報價?

建議註明功能性粗糙度與外觀性粗糙度的不同需求。鋁件表面容易產生刀痕,若要求較高表面粗糙度,加工廠會降低進給或增加光刀次數,這會額外增加工時。

銅件報價偏高是因為材料貴嗎?

銅件報價偏高的原因不是材料費,而是加工端的效率損耗。銅的延展性與黏刀傾向需要較低切削速度與專用刀具,單件工時與刀具成本都會上升。

FRP 材料詢價時要提供什麼資訊?

建議註明纖維方向與層數,讓加工廠評估夾持方式與切削策略。FRP 是非均質材料,切削易分層、毛邊與粉塵,刀具磨耗速度遠高於金屬,報價會反映在刀具消耗與粉塵防護工時。

提供材料規格,取得精準 CNC 加工報價

若您正在評估 CNC 加工的零件成本,歡迎將材料牌號、圖面與加工需求寄至 [email protected],或來電 +886-4-2534-5219 與元順利業務團隊討論。