材料選択がCNC加工コストに与える実際の影響

材料はCNC加工の見積もりにおいて変動幅が最も大きい単一変数であり、工具摩耗、切削速度、1個あたりの加工時間を直接決定する。同じ図面、同じ工作機械でも、材料が異なれば単価は数倍に達することがある。バイヤーは見積もり依頼の前に材料仕様と加工公差を明確にしておけば、見積もりの精度と納期の管理性が明らかに向上する。
重点摘要

  • 材料はコスト変動の最大要因

    材料は工具摩耗、切削速度、1個あたりの工数を直接決定する。同じ図面でも材料単価が変われば数倍の差が生じることがある。

  • 3つの経路で加工費に影響

    硬度は工数、耐摩耗性は工具コスト、熱伝導性は治具・測定工数に影響する。そのため見積書では材料費と加工費を分けて記載する。

  • アルミ部品は工数効率が最も高い

    アルミは切削抵抗が低く工具摩耗も小さいため、1個あたりの工数は炭素鋼やステンレスより短い。コスト優位性は材料単価ではなく加工側にある。

  • 材料変更時は再見積もりが必要

    材料の牌号、熱処理、硬度が変われば、加工工場は切削パラメータと工具戦略を再評価する必要があり、材料単価、工数、工具コストに影響する。

なぜ材料がCNC加工コストに直接影響するのか?

材料がコストに影響する主要なメカニズムは3つの経路がある。第一に、材料の硬度と被削性が切削速度と送りを決定し、1個あたりの加工時間を直接延長または短縮する。第二に、材料の耐摩耗性と溶着傾向が工具寿命を決定し、工具コストは1個あたりの見積もりに配分される。第三に、材料の熱伝導性と変形傾向が、複数回の粗加工と二次熱安定化処理の必要性に影響し、これにより治具と測定の工数が追加される。バイヤーにとって、この3つの経路を理解して初めて、見積書に「材料費」と「加工費」がなぜ分けて記載されるのかを理解できる。図面に「客先指定材料」と記載されている場合、加工工場は通常、見積もり回答に材料種別と対応する加工難易度の注記を記載する。これがコスト差の起点である。

鉄系材料と炭素鋼はCNC加工においてどのようなコスト特性を持つか?

鉄系材料と炭素鋼はCNC加工で最も一般的な材料カテゴリーであり、被削性は中程度で、工具コストは管理可能である。バイヤーにとって、炭素鋼の利点は材料の入手が容易で規格が揃っていることだが、欠点は切削時にバリが発生しやすく、後工程のバリ取り工数が見積もりに計上されることである。図面で0.007mmレベルの精密公差が要求される場合、炭素鋼部品はより安定したクランプと複数回の測定が必要となり、加工工場は通常、工程中に三次元測定を実施する。この測定工数は単価に反映される。炭素鋼を指定する際は、熱処理状態(例えば焼きなまし、調質)と硬度範囲を同時に提供し、加工工場が材料受け入れ後に硬度が高すぎることを発見して再見積もりを余儀なくされることを避けることを推奨する。

cost drivers scene 1

アルミ部品の加工はなぜCNCの「扱いやすい材料」と見なされるのか?

アルミニウムは切削抵抗が低く、熱伝導が速く、工具摩耗が小さいため、CNC旋削とフライス加工の両方でより高い切削速度と送り速度で加工でき、1個あたりの加工時間は通常、炭素鋼やステンレス鋼より短い。バイヤーにとって、アルミ部品のコスト優位性は材料単価ではなく加工側にある。6061や7075などの一般的なアルミ合金は市場価格が比較的透明であり、加工工場の利益は主に加工時間の効率で確保される。注意すべき点は、アルミ部品の表面に工具痕が発生しやすいことである。図面でより高い表面粗さ基準が要求される場合、加工工場は送りを下げるか仕上げ加工の回数を増やす必要があり、これにより工数が追加される。バイヤーは見積もり依頼時に「機能性粗さ」と「外観性粗さ」の異なる要件を明記することで、加工工場が正確な見積もりを出すのに役立つ。
銅と高導電材料の加工コストはなぜ高くなるのか

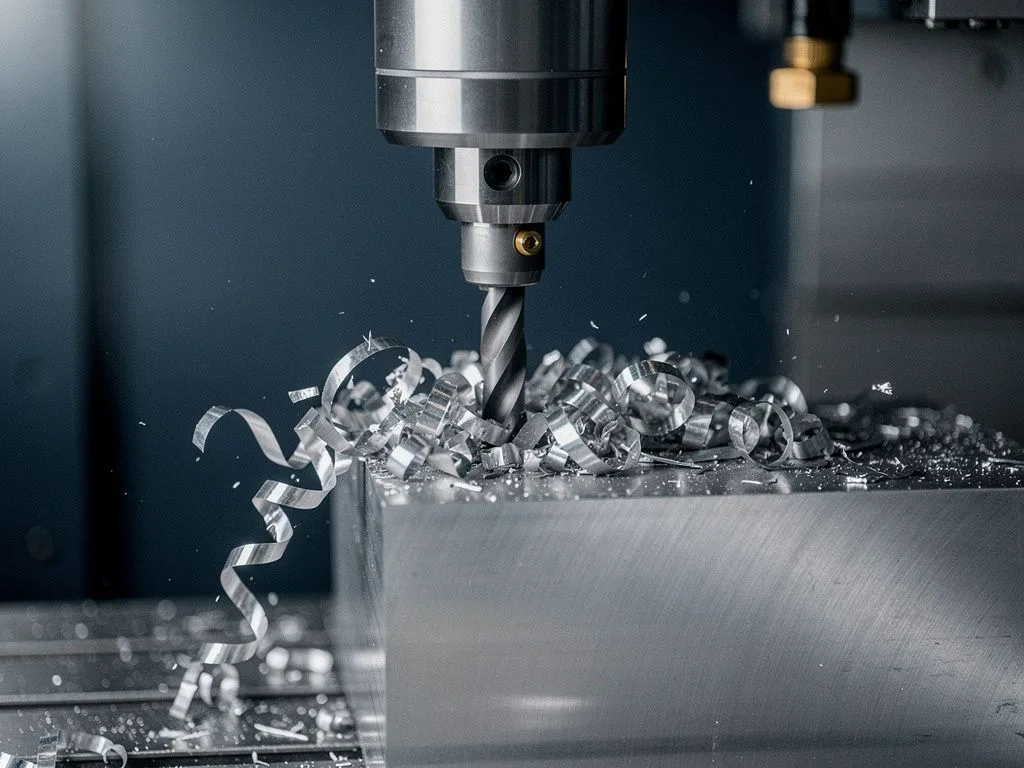
銅の加工難度は主に材料自体の延性と工具への溶着傾向に起因し、切削時に長い巻き屑が発生しやすいため、低い切削速度と専用形状の工具が必要となり、1個当たりの加工時間と工具コストが上昇する。買い手にとって、銅部品の見積もりが高くなる理由は材料費ではなく、加工側の効率損失にある。部品が同時に精密な公差と良好な導電表面を要求する場合、加工工場は通常、粗加工後に安定化時効処理を一度行い、材料内部の応力を解放してから精加工を行うことを推奨する。この工程は納期と単価に反映される。買い手は見積依頼段階で導電率または材料の呼称を提供し、加工工場が事前に工具戦略と切削パラメータを評価できるようにすることを推奨する。

cost drivers scene 2

FRPと複合材料のCNC加工で注意すべき点は何か

FRP(繊維強化プラスチック)およびその他の複合材料の加工特性は金属とは全く異なり、材料硬度は高いが非均質であるため、切削時に層間剥離、バリ、粉塵が発生しやすく、工具の摩耗速度は金属加工よりもはるかに速い。買い手にとって、FRP部品の見積もりは通常「工具消耗」と「粉塵防護工数」の2項目に反映され、1個当たりのコストはアルミ部品や炭素鋼部品よりも明らかに高くなる。図面で穴位置精度とエッジ品質が要求される場合、加工工場は専用コーティング工具の使用と切削速度の低減を推奨し、これにより加工時間がさらに延びる。買い手は見積依頼時に繊維方向と層数を明記し、加工工場がクランプ方法と切削戦略を評価できるようにし、加工後に反りや層間剥離が発生して再加工が必要になることを避けることを推奨する。

6大材料カテゴリーの加工コスト特性比較

  • 炭素鋼と鉄部品

    加工性は中程度で、工具コストは管理可能。熱処理状態と硬度範囲に注意が必要で、後工程のバリ取り工数が見積もりに反映される。

  • アルミニウム合金

    切削抵抗が低く工具摩耗が少ないため、加工効率が高い。表面粗さの要求が送り速度と仕上げ加工回数に影響する。

  • 銅と高導電材料

    延性が高く工具に溶着しやすいため、専用工具と低い切削速度が必要。粗加工後は安定化時効処理を行ってから精加工することを推奨。

  • ステンレス鋼と高硬度合金

    切削抵抗が大きく工具寿命が短いため、1個当たりの加工時間と工具コストが炭素鋼より明らかに高い。硬度範囲の指定が必要。

  • FRPと複合材料

    非均質材料で、層間剥離やバリが発生しやすい。専用コーティング工具が必要で、粉塵防護と加工時間のコストが見積もりに反映される。

  • その他の特殊合金

    呼称と熱処理状態によって加工性の差が大きい。買い手は完全な材料仕様を提供し、加工工場が評価できるようにすることを推奨。

買い手は見積依頼前にどのような材料情報を準備すべきか

完全な材料情報があれば、加工工場は最初の段階で正確な見積もりを提示でき、後々の価格交渉を避けることができる。買い手は見積依頼時に以下の項目を準備することを推奨する:材料の呼称と対応する規格(例:JIS、ASTM)、熱処理状態と硬度範囲、材料供給業者と材料証明書(MTC)を材料とともに提供するかどうか、加工工場による材料の代理調達が必要かどうか。試作段階の部品の場合、材料使用量が少ないため、加工工場による代理調達の単価は市場価格より高くなる可能性があり、このコストは見積もりに反映される。量産部品の場合、買い手が材料を自前で用意し供給業者を指定すれば、通常は材料コストを抑えられるが、材料の受入検査の責任所在に注意し、材料不良による後々の紛争を避ける必要がある。

材料規格の変更は確定済みの見積りにどのような影響を与えるか

材料規格の変更はCNC加工の見積りにおいて最も一般的な変更理由の一つである。同じ図面であっても、材料の牌号、熱処理状態、または硬度範囲が変われば、加工業者は通常、切削パラメータ、工具戦略、およびクランプ方法を再評価する必要がある。買い手にとって、材料変更のコスト影響は3つのレベルに分けられる。第一に材料単価の差であり、この部分は通常透明である。第二に加工工数の変化であり、例えばアルミからステンレス鋼に変更した場合、工数が数倍に延びる可能性がある。第三に工具コストであり、一部の材料は専用工具を必要とし、在庫がない場合は追加購入が必要となる。買い手は設計段階で加工業者と材料を確認し、量産途中での規格変更による納期遅延とコスト超過を避けることを推奨する。

よくある質問

なぜ見積書では材料費と加工費を分けて記載するのか?

材料がコストに影響する経路は3つあるためである。硬度は切削速度と工数を決定し、耐摩耗性は工具寿命を決定し、熱伝導性は治具・測定工数に影響する。分けて記載することで、コスト差の発生源を明確に把握できる。

炭素鋼材料を指定する際に提供すべき情報は?

熱処理状態(焼きなまし、調質など)と硬度範囲を提供することを推奨する。加工工場が材料を受け取ってから硬度が高すぎることに気づき、再見積もりが必要になる事態を防ぐためである。炭素鋼の切削ではバリが発生しやすく、後工程のバリ取り工数も見積もりに含まれる。

アルミ部品の見積もり依頼時に正確な見積もりを得るには何を明記すべきか?

機能性粗さと外観性粗さの異なる要件を明記することを推奨する。アルミ表面は工具痕が残りやすいため、高い表面粗さが要求される場合、加工工場は送り速度を下げるか光仕上げの回数を増やす必要があり、工数が追加される。

銅部品の見積もりが高いのは材料が高価だからか?

銅部品の見積もりが高い理由は材料費ではなく、加工側の効率低下にある。銅の延性と工具への凝着傾向により、低い切削速度と専用工具が必要となり、1個あたりの工数と工具コストが上昇する。

FRP材料の見積もり依頼時に提供すべき情報は?

繊維方向と層数を明記し、加工工場がクランプ方法と切削戦略を評価できるようにすることを推奨する。FRPは不均質材料であり、切削時に層間剥離、バリ、粉塵が発生しやすく、工具摩耗速度は金属よりはるかに速い。見積もりには工具消耗と粉塵防護工数が反映される。

材料規格を提供し、正確なCNC加工見積りを取得する

CNC加工部品のコストを評価中の場合、材料牌号、図面、および加工要件を [email protected] に送付いただくか、+886-4-2534-5219 まで元順利の営業チームにお問い合わせください。