ysl-cnc evaluate-tw-cnc-6

小廠與大廠在交期與彈性上的取捨,買家該怎麼判斷?

小廠與大廠在交期與彈性上的取捨,核心不在「誰比較好」,而在「誰的排程邏輯適合你的件型」。小廠決策鏈短、試作與小批量件型容易插單;大廠產能穩定、適合量產與多工序整合,但對變更與急件的吸收能力有限。買家應依件型、批量、變更頻率與成本結構判斷,而不是單看公司規模。
重點摘要

  • 小廠彈性來自決策鏈短

    小廠因決策鏈短與排程密度低,能當天回應圖面調整,適合試作與小批量件型,但產能上限較低。

  • 大廠交期穩定靠制度

    大廠產線分艙與排程制度化,交期可預測且檢驗完整,適合量產與多工序整合,但急件不易插隊。

  • 件型與批量是判斷關鍵

    結構複雜、長徑比高的件型適合小廠瑞士型走心機;件型大、需多工序整合的量產件適合大廠。

  • 變更與急件屬結構問題

    研發階段變更頻繁應選小廠;急件比例超過三成時應分散供應商,而非單純換更大規模的廠。

小廠的彈性從哪裡來?為什麼試作階段常被優先考慮?

小廠的彈性主要來自於決策鏈短與排程密度低兩個結構性因素。當採購窗口只有幾十件到幾百件、且圖面仍在修改時,承辦人可以當天回應尺寸公差或加工順序的調整,不必經過層層簽核,這對試作開發團隊特別重要。機台方面,瑞士型走心機與 3 至 5 軸銑削若集中在同一廠區,跨製程的轉件時間可以壓到最短,這也是為何鄰近精密機械聚落的台中加工廠常被列為試作優先名單。彈性的代價是產能上限較低,一旦進入量產,小廠的排程容易因為單一急件而擠壓其他訂單,這是買家在評估時必須先釐清的邊界。

大廠的交期穩定度從哪裡來?為什麼量產訂單傾向集中於大廠?

大廠的交期穩定度來自於產線分艙與排程制度化,這也是量產訂單傾向集中於大廠的主因。當訂單進入量產階段,件型固定、批量可預估,產線可以依節拍生產,良率與成本都能透過製程參數固化下來,這對 Tier-1 協力廠的供應鏈審核特別關鍵。產線分艙也代表急件不容易插隊,這是制度帶來的副作用,但換來的是交期可預測、出貨前最終檢驗流程完整。買家若把量產件交給彈性高的小廠,反而要承擔排程被擠壓的風險,這是規模與紀律之間的取捨。

evaluate tw cnc scene 1

哪些件型適合交給小廠?哪些件型適合交給大廠?

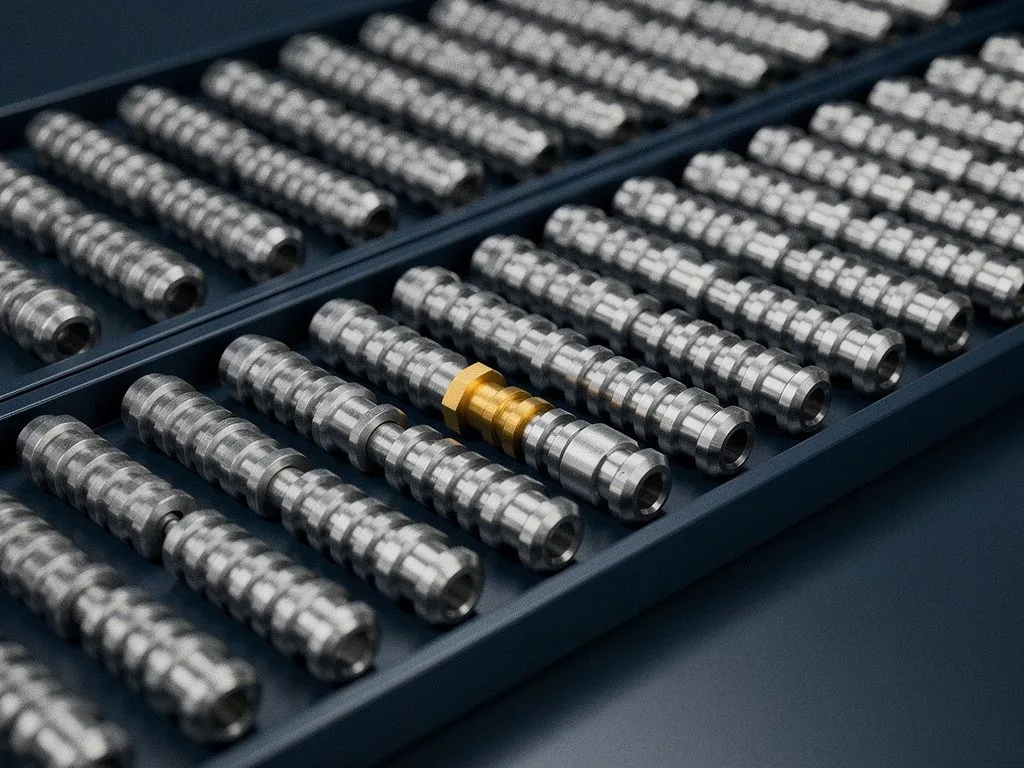
件型是判斷小廠與大廠取捨的第一個具體指標。結構複雜、尺寸小、長徑比高的件型,例如接頭、閥芯、醫療與光學零組件,瑞士型走心機一次成型的能力特別適合小廠承接,因為工序集中在單一機台上,跨製程的誤差累積較低。反之,件型大、需要多工序整合或表面處理外包的量產件,則適合交給產線完整的大廠,例如汽車 Tier-1 的結構件或大型設備外殼。買家在詢價時若能直接標註件型與長徑比,加工廠可以更快判斷機台配置,這比單純比較公司規模更有效率。
變更頻率與急件比例如何影響小廠與大廠的選擇?

變更頻率與急件比例是第二個具體指標,這兩個變數會直接放大或縮小小廠與大廠的優缺點。研發階段的零件平均變更 2 至 3 次是常態,若每次變更都要重新排隊等插單,大廠的制度成本會反映在交期上;小廠則因為決策鏈短,可以在 24 至 48 小時內回應圖面修改,這對試作開發團隊的節奏影響很大。但若急件比例超過總訂單的三成以上,即使是彈性高的小廠也會開始出現排程衝突,這時買家應該考慮的是否需要分散供應商,而不是單純換一家更大的廠。變更與急件是結構問題,不是規模問題。

RFQ 準備流程

  1. 1

    整理件型與批量

    先確認件型、長徑比、批量與預估變更次數,再向加工廠詢價。

  2. 2

    提供完整圖面資料

    提供3D檔、關鍵尺寸公差、表面粗糙度與量產批量,避免只給2D圖面。

  3. 3

    加工廠評估製程

    加工廠依CNC車削、銑削、車銑複合與瑞士型走心機特性判斷適合製程。

  4. 4

    回報品質狀態

    依進料檢驗、製程中檢查、出貨前最終檢驗三段流程回報品質狀態。

evaluate tw cnc scene 2

成本結構在小廠與大廠之間的差異,買家要看哪一項?

成本結構在小廠與大廠之間的差異,買家真正該看的不是單價,而是「單價隨批量的下降斜率」。小廠因為機台折舊與人事成本分攤在較少的產量上,單價通常較高,但對小批量的容忍度也較高;大廠則相反,單價隨批量下降的幅度明顯,但會設定最低起訂量。買家若把試作件丟給大廠,會被最低起訂量與開模費墊高成本;若把量產件丟給小廠,則會因為缺乏規模經濟而單價偏高。判斷的依據是件型與批量的對應關係,而不是哪一邊「比較便宜」。

為什麼地理位置會影響小廠與大廠的取捨?

地理位置會影響小廠與大廠的取捨,這一點在台灣的精密 CNC 加工產業特別明顯。元順利位於台中市潭子區,鄰近精密機械產業聚落與科學園區,這個位置的意義不只是物流,而是供應鏈密度。當加工廠周邊聚集了表面處理、熱處理、量測與材料供應商時,跨製程的轉件時間可以壓到最短,這對小廠尤其重要,因為小廠通常不會把每一道工序都內化。買家在評估時可以詢問加工廠的主要外包工序與距離,這比單看公司規模更能反映實際交期能力,特別是當件型需要多道工序整合時。

買家評估小廠與大廠時,可以直接套用的六個檢核項目

  • 件型與長徑比

    結構複雜、長徑比高的件型優先考慮瑞士型走心機與小廠彈性;件型大、需多工序整合則交給大廠。

  • 批量與起訂量

    試作與小批量件型適合小廠;量產件需確認大廠的最低起訂量與單價下降斜率。

  • 變更頻率

    研發階段變更頻繁的零件優先考慮決策鏈短的小廠,避免大廠排程制度墊高交期。

  • 急件比例

    急件超過總訂單三成時應考慮分散供應商,而非單純換更大規模的廠。

  • 成本結構

    看單價隨批量的下降斜率,而非單次報價;試作件給大廠會被起訂量墊高成本。

  • 地理位置與供應鏈密度

    加工廠周邊的表面處理、熱處理、量測供應商密度會直接影響跨製程交期。

買家該如何準備 RFQ,才能讓小廠與大廠的報價更貼近實際交期?

RFQ 的準備方式會直接影響小廠與大廠報價的準確度,這一點常被低估。買家在詢價時若只提供 2D 圖面與數量,加工廠只能依經驗估價,交期也容易出現落差;提供 3D 檔、關鍵尺寸公差、表面粗糙度、量產批量與預估變更次數,加工廠才能準確評估機台配置與排程空間。元順利在收到 RFQ 時,會依 CNC 車削、銑削、車銑複合與瑞士型走心機的機台特性判斷適合的製程,並依進料檢驗、製程中檢查、出貨前最終檢驗三段流程回報品質狀態。買家準備得越完整,加工廠回報的交期與單價就越貼近實際,這對小廠與大廠的取捨判斷同樣適用。

常見問答

小廠的彈性具體來自哪裡?

小廠的彈性主要來自決策鏈短與排程密度低。採購窗口只有幾十件到幾百件且圖面仍在修改時,承辦人可以當天回應尺寸公差或加工順序調整,不必層層簽核,這對試作開發特別重要。

大廠的交期穩定度為什麼比較高?

大廠的交期穩定度來自產線分艙與排程制度化。當訂單進入量產,件型固定、批量可預估,產線可依節拍生產,良率與成本能透過製程參數固化,交期可預測且出貨前最終檢驗流程完整。

哪些件型適合交給小廠?哪些適合大廠?

結構複雜、尺寸小、長徑比高的件型如接頭、閥芯、醫療與光學零組件,適合小廠瑞士型走心機一次成型;件型大、需多工序整合或表面處理外包的量產件,則適合產線完整的大廠。

變更頻率與急件比例如何影響選擇?

研發階段零件平均變更2至3次是常態,小廠可在24至48小時內回應圖面修改;但若急件比例超過總訂單三成,即使是小廠也會排程衝突,應考慮分散供應商而非換更大廠。

買家評估成本結構時該看哪一項?

買家該看單價隨批量的下降斜率,而非單價本身。小廠單價較高但對小批量容忍度高;大廠單價隨批量下降明顯但設有最低起訂量,判斷依據是件型與批量的對應關係。

把件型、批量與變更次數整理好,再送出詢價

若你正在評估台灣的精密 CNC 加工廠,建議先把件型、批量、變更頻率與急件比例整理清楚,再向具備 CNC 車削、銑削、車銑複合與瑞士型走心機能力的加工廠詢價,元順利可依你的件型回報適合的製程與交期配置。