
小規模工場と大規模工場の納期と柔軟性のトレードオフ、買い手はどう判断すべきか
小規模工場と大規模工場の納期と柔軟性のトレードオフは、「どちらが優れているか」ではなく、「どちらのスケジュール管理のロジックが自社の部品形態に適合するか」が核心である。小規模工場は意思決定のプロセスが短く、試作や小ロットの部品形態は割り込み発注が容易である。大規模工場は生産能力が安定しており、量産や多工程の統合に適するが、設計変更や急ぎの注文への対応力は限定的である。買い手は、会社の規模だけで判断するのではなく、部品形態、ロット数、変更頻度、コスト構造に基づいて判断すべきである。
重点摘要
小規模工場の柔軟性は意思決定の速さに由来
小規模工場は意思決定の速さと生産計画の密度の低さにより、図面変更に当日対応でき、試作や小ロット品に適するが、生産能力の上限は低い。
大規模工場の納期安定性は制度に依存
大規模工場は生産ラインの分離と生産計画の制度化により、納期が予測可能で検査も完全であり、量産や多工程統合に適するが、急ぎの注文は割り込みにくい。
部品形状とロット数が判断の鍵
構造が複雑で長さ径比が高い部品は小規模工場のスイス型自動旋盤に適し、大型で多工程統合が必要な量産部品は大規模工場に適する。
変更と急ぎ注文は構造的な問題
開発段階で変更が多い場合は小規模工場を選ぶべきであり、急ぎ注文の割合が3割を超える場合は単に大規模工場に変えるのではなく、供給元を分散すべきである。
小規模工場の柔軟性はどこから生まれるのか。なぜ試作段階で優先的に検討されるのか
小規模工場の柔軟性は、主に意思決定プロセスの短さとスケジュール密度の低さという2つの構造的要因に由来する。調達数量が数十個から数百個で、図面がまだ修正中の場合、担当者は寸法公差や加工順序の調整にその日のうちに対応でき、何重もの承認プロセスを経る必要がない。これは試作開発チームにとって特に重要である。工作機械に関しては、スイス型自動旋盤と3軸から5軸のフライス加工が同一工場内に集中していれば、工程間の段取り替え時間を最小限に抑えられる。これが、精密機械工業集積地に近い台中の加工工場が試作の優先候補として挙げられる理由でもある。柔軟性の代償として生産能力の上限は低く、量産に入ると、小規模工場のスケジュールは1件の急ぎの注文によって他の注文を圧迫しやすくなる。これは買い手が評価する際に先に明確にすべき境界である。
大規模工場の納期安定性はどこから生まれるのか。なぜ量産注文は大規模工場に集中する傾向があるのか
大規模工場の納期安定性は、生産ラインの分離とスケジュール管理の制度化に由来し、これが量産注文が大規模工場に集中する主な理由でもある。注文が量産段階に入ると、部品形態は固定され、ロット数も予測可能になるため、生産ラインはタクト生産に従って稼働でき、歩留まりとコストは製造パラメータの固定化によって安定させられる。これはTier-1サプライヤーのサプライチェーン監査にとって特に重要である。生産ラインの分離は、急ぎの注文が割り込みにくいことも意味する。これは制度上の副作用であるが、その代わりに納期の予測可能性と出荷前の最終検査プロセスの完全性が得られる。買い手が量産部品を柔軟性の高い小規模工場に任せた場合、逆にスケジュールが圧迫されるリスクを負うことになる。これは規模と規律の間のトレードオフである。

どのような部品形態が小規模工場に適しているのか。どのような部品形態が大規模工場に適しているのか
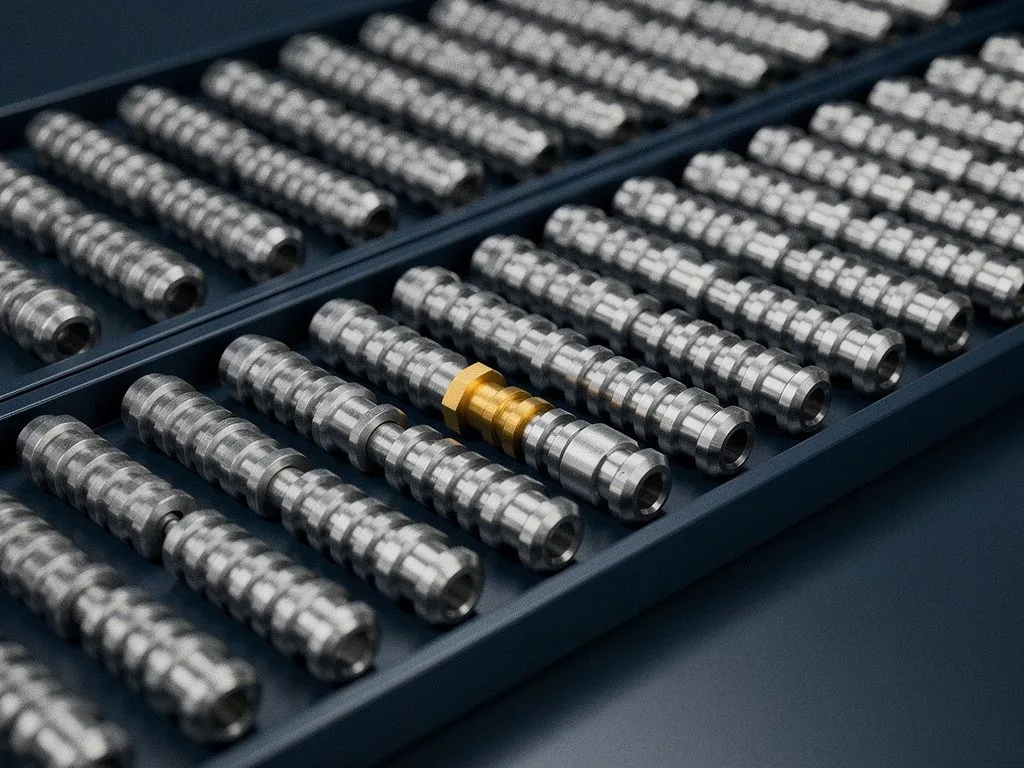
部品形態は、小規模工場と大規模工場の選択を判断する最初の具体的な指標である。構造が複雑で、寸法が小さく、長径比が高い部品形態、例えば継手、バルブコア、医療・光学部品などは、スイス型自動旋盤による一工程成形の能力が特に小規模工場の受注に適している。工程が単一の工作機械に集中するため、工程間の誤差の累積が少ないからである。逆に、部品が大きく、多工程の統合や表面処理の外注が必要な量産部品は、生産ラインが整った大規模工場に適している。例えば、自動車Tier-1の構造部品や大型設備の筐体などである。買い手は見積依頼の際に部品形態と長径比を直接明記すれば、加工工場は工作機械の配置をより迅速に判断できる。これは単に会社の規模を比較するよりも効率的である。
変更頻度と急ぎ注文の割合は、小規模工場と大規模工場の選択にどう影響するか?
変更頻度と急ぎ注文の割合は、2つ目の具体的な指標である。この2つの変数は、小規模工場と大規模工場の長所と短所を直接拡大または縮小する。開発段階の部品は平均2~3回の変更が常態であり、変更のたびに再び並んで割り込み注文を待つ必要がある場合、大規模工場の制度コストは納期に反映される。一方、小規模工場は意思決定のプロセスが短いため、図面修正に24~48時間以内で対応でき、試作開発チームのペースに大きな影響を与える。しかし、急ぎ注文の割合が総注文の3割を超えると、柔軟性の高い小規模工場でもスケジュールの衝突が発生し始める。この場合、買い手は単により大きな工場に替えるのではなく、サプライヤーを分散させるべきかどうかを検討すべきである。変更と急ぎ注文は構造的な問題であり、規模の問題ではない。
RFQ 準備プロセス
- 1
部品形状とロット数を整理
まず部品形状、長さ径比、ロット数、予想変更回数を確認し、その後加工工場に見積もりを依頼する。
- 2
完全な図面資料を提供
3Dデータ、主要寸法公差、表面粗さ、量産ロット数を提供し、2D図面のみを提供しないようにする。
- 3
加工工場がプロセスを評価
加工工場はCNC旋削、フライス加工、旋削・フライス複合加工、スイス型自動旋盤の特性に基づいて適切なプロセスを判断する。
- 4
品質状態を報告
受入検査、工程内検査、出荷前最終検査の3段階のプロセスに従って品質状態を報告する。

小規模工場と大規模工場のコスト構造の違いで、買い手はどの項目に注目すべきか?
小規模工場と大規模工場のコスト構造の違いにおいて、買い手が本当に見るべきは単価ではなく、「単価のロット数に応じた低下率」である。小規模工場は機械の減価償却費と人件費を少ない生産量に分散するため、単価は通常高いが、小ロットへの許容度も高い。一方、大規模工場はその逆で、単価はロット数に応じて明確に低下するが、最低注文量が設定されている。買い手が試作品を大規模工場に依頼すると、最低注文量と金型費によってコストが膨らむ。量産品を小規模工場に依頼すると、規模の経済が働かず単価が高くなる。判断の基準は、部品の形状とロット数の対応関係であり、どちらが「より安いか」ではない。
地理的な位置が小規模工場と大規模工場の選択に影響するのはなぜか?
地理的な位置は小規模工場と大規模工場の選択に影響する。これは台湾の精密CNC加工産業において特に顕著である。元順利は台中市潭子区に位置し、精密機械産業の集積地やサイエンスパークに近い。この位置の重要性は物流だけでなく、サプライチェーンの密度にある。加工工場の周辺に表面処理、熱処理、測定、材料サプライヤーが集積していれば、工程間の受け渡し時間を最小限に抑えることができる。これは、通常すべての工程を内製化しない小規模工場にとって特に重要である。買い手は評価の際、加工工場の主要な外注工程とその距離を尋ねることができる。これは会社の規模だけを見るよりも、実際の納期能力を反映する。特に、複数の工程を統合する必要がある部品の場合に有効である。
買い手が小規模工場と大規模工場を評価する際に、そのまま適用できる6つのチェック項目
部品形状と長さ・径比
構造が複雑で長さ・径比が高い部品は、スイス型自動旋盤と小規模工場の柔軟性を優先する。大型部品や多工程の統合が必要な場合は大規模工場に任せる。
ロット数と最小注文量
試作や小ロットの部品は小規模工場に適している。量産品は大規模工場の最小注文量と単価の低下率を確認する必要がある。
変更頻度
開発段階で変更が頻繁な部品は、意思決定プロセスが短い小規模工場を優先し、大規模工場のスケジュール制度による納期延長を避ける。
急ぎ注文の割合
急ぎ注文が総注文の3割を超える場合は、単により大規模な工場に替えるのではなく、サプライヤーの分散を検討すべきである。
コスト構造
一度きりの見積もりではなく、ロット数に応じた単価の低下率を見る。試作品を大規模工場に依頼すると、最小注文量によってコストが膨らむ。
地理的な位置とサプライチェーンの密度
加工工場周辺の表面処理、熱処理、測定サプライヤーの密度は、工程間の納期に直接影響する。
買い手はRFQをどのように準備すれば、小規模工場と大規模工場の見積もりが実際の納期に近づくのか。
RFQの準備方法は、小規模工場と大規模工場の見積もり精度に直接影響するが、これはしばしば過小評価される。買い手が問い合わせ時に2D図面と数量のみを提供する場合、加工工場は経験に基づいて見積もるしかなく、納期にもずれが生じやすい。3Dデータ、主要寸法の公差、表面粗さ、量産ロット、予想される設計変更回数を提供して初めて、加工工場は工作機械の配置とスケジュールの余裕を正確に評価できる。元順利はRFQを受け取った際、CNC旋削、フライス加工、旋削・フライス複合加工、スイス型自動旋盤の機械特性に基づいて適切な工程を判断し、入荷検査、工程中検査、出荷前最終検査の3段階のプロセスで品質状態を報告する。買い手の準備が完全であればあるほど、加工工場が報告する納期と単価は実際に近づき、これは小規模工場と大規模工場の選択判断にも同様に当てはまる。
よくある質問
小規模工場の柔軟性は具体的にどこから来るのか?
小規模工場の柔軟性は主に意思決定の速さと生産計画の密度の低さに由来する。購入窓口が数十個から数百個で図面がまだ修正中の場合、担当者は寸法公差や加工順序の調整に当日対応でき、段階的な承認を必要としない。これは試作開発に特に重要である。
大規模工場の納期安定性が高いのはなぜか?
大規模工場の納期安定性は生産ラインの分離と生産計画の制度化に由来する。注文が量産に入ると、部品形状が固定されロット数が予測可能になり、生産ラインはタクトに従って生産でき、歩留まりとコストはプロセスパラメータの固定化により安定し、納期が予測可能で出荷前の最終検査プロセスも完全である。
どの部品形状が小規模工場に適し、どの部品が大規模工場に適するか?
構造が複雑で寸法が小さく長さ径比が高い部品、例えばコネクタ、バルブコア、医療・光学部品は、小規模工場のスイス型自動旋盤による一体成形に適する。大型で多工程統合や表面処理の外注が必要な量産部品は、生産ラインが完全な大規模工場に適する。
変更頻度と急ぎ注文の割合は選択にどのように影響するか?
開発段階では部品の平均変更回数が2〜3回であるのが一般的で、小規模工場は24〜48時間以内に図面修正に対応できる。しかし、急ぎ注文の割合が総注文の3割を超える場合、小規模工場でも生産計画の競合が発生するため、より大規模な工場に変えるのではなく、供給元の分散を検討すべきである。
買い手がコスト構造を評価する際に注目すべき項目は?
買い手は単価そのものではなく、ロット数に応じた単価の低下率に注目すべきである。小規模工場は単価が高いが小ロットへの許容度が高く、大規模工場はロット数に応じて単価が明確に低下するが最低発注量が設定されている。判断基準は部品形状とロット数の対応関係である。
部品形状、ロット、設計変更回数を整理してから問い合わせを送る
台湾の精密CNC加工工場を評価しているなら、まず部品形状、ロット、変更頻度、急ぎ案件の割合を整理し、その上でCNC旋削、フライス加工、旋削・フライス複合加工、スイス型自動旋盤の能力を持つ加工工場に問い合わせることを勧める。元順利は部品形状に応じて適切な工程と納期の配置を報告できる。