真空腔體零件的加工與清潔要求有哪些?
真空腔體零件的加工與清潔要求,核心在於表面粗糙度、接縫氣密性與潔淨度控管。半導體設備買家在詢價前,應先確認材質、內腔幾何、Ra 規格與清潔標準,並要求供應商提供製程中與出貨前的檢驗紀錄。真空腔體屬於功能性零件,加工誤差與殘留污染都會直接影響腔體能否達到預期真空度,因此對 CNC 加工廠的製程紀律要求,遠高於一般結構件。
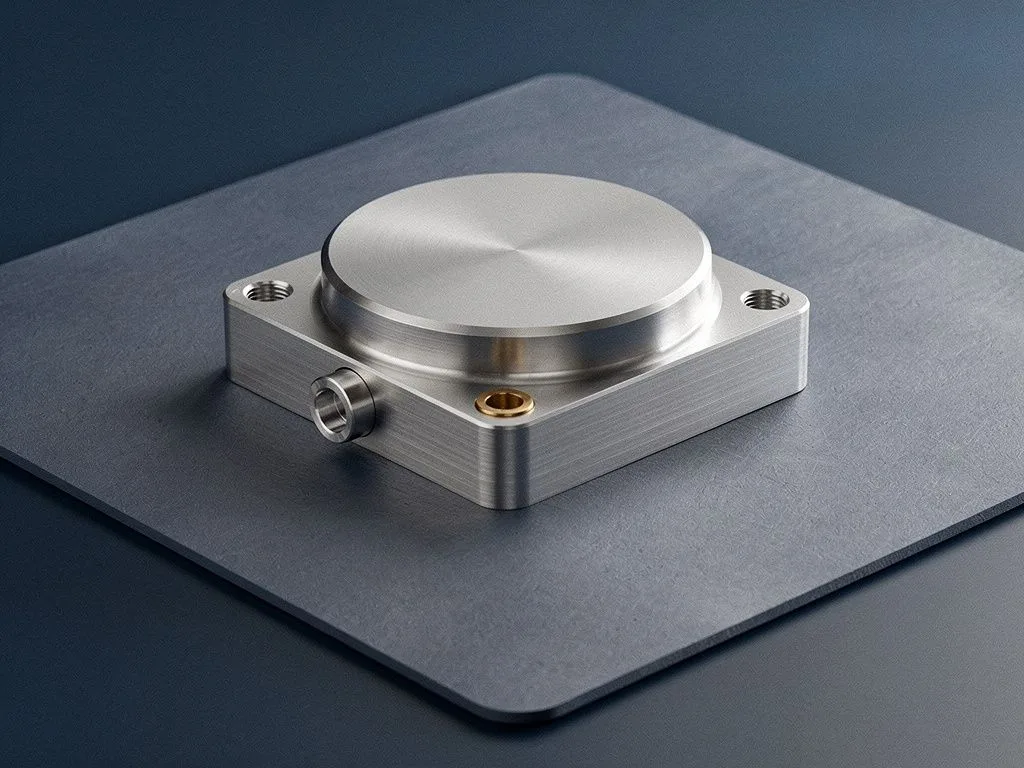
重點摘要
真空腔體加工首重潔淨度與氣密性
腔體內壁的刀痕、毛邊可能成為氣體脫附或微粒脫落來源,需額外控制表面粗糙度、加工應力與殘留切削液。
選材需考量放氣率與後處理相容性
常見材料為304/316不鏽鋼、鋁合金6061/7075,特殊應用用鈦合金或因鎳合金,需注意放氣率、加工硬化傾向與陽極處理或電解拋光相容性。
表面粗糙度依真空度等級要求
半導體製程腔體內壁常要求Ra 0.8 μm以下,高階應用要求Ra 0.4 μm或更小,買家應明確標註內壁與外壁不同粗糙度規格。
清潔流程與檢驗紀錄同等重要
完整清潔流程包括脫脂、超音波清洗、純水漂洗、乾燥與潔淨包裝,半導體等級需在Class 1000以上潔淨室包裝,並要求製程中與出貨前檢驗紀錄。
真空腔體為什麼不能用一般金屬加工的標準看待?
真空腔體為什麼不能用一般金屬加工的標準看待?因為腔體內壁的每一道刀痕、每一處毛邊,都可能成為氣體脫附或微粒脫落的來源。一般結構件追求尺寸公差與外觀,但真空腔體還要額外控制表面粗糙度、加工應力與殘留切削液。半導體製程對腔體潔淨度的要求極高,買家在審核供應商時,必須把「加工後的清潔流程」與「量測紀錄」視為與尺寸公差同等重要的審核項目。元順利在台中潭子的精密加工聚落內,從進料檢驗、製程中檢查到出貨前最終檢驗三段式流程,正是為了對應這類功能性零件的需求。買家若只看到尺寸合格就放行,往往在腔體試抽真空時才發現洩漏或污染問題,屆時返工成本遠高於前期嚴格審核。
真空腔體常用的材料有哪些?選材時要注意什麼?
真空腔體常用的材料有哪些?選材時要注意什麼?常見選項包括 304/316 不鏽鋼、鋁合金 6061/7075,特殊應用會用到鈦合金或因鎳合金。選材時要注意三件事:第一,材料的放氣率(outgassing rate),這直接影響腔體能達到的極限真空度;第二,材料的加工硬化傾向,會影響刀具壽命與表面完整性;第三,材料的陽極處理或電解拋光相容性,因為許多腔體需要後處理來降低表面粗糙度。元順利可加工的材質涵蓋鋁合金、不鏽鋼、碳鋼與黃銅/紅銅,但若買家指定的是特殊合金,建議在詢價階段就提供材料牌號與熱處理狀態,避免試作後才發現加工參數需要全面調整。材料一旦選錯,後續的清潔與表面處理都無法補救。
真空腔體的表面粗糙度 Ra 應該要求多少?
真空腔體的表面粗糙度 Ra 應該要求多少?這取決於腔體的工作真空度等級與應用場景。一般而言,半導體製程用的腔體內壁常要求 Ra 0.8 μm 以下,高階應用甚至要求 Ra 0.4 μm 或更小。粗糙度越低,氣體吸附面積越小,脫氣時間越短,腔體達到工作真空的時間也越快。買家在詢價時,應明確標註「內壁」與「外壁」是否需要不同粗糙度規格,因為這會直接影響加工策略與成本。元順利使用 BROTHER、MAZAK 等 CNC 設備搭配瑞士型 Star 走心機,可針對不同幾何特徵調整切削參數,但具體可達到的 Ra 數值需依實際規格與材料確認。買家若未指定 Ra,加工廠只能依經驗值處理,後續驗收時容易產生爭議。
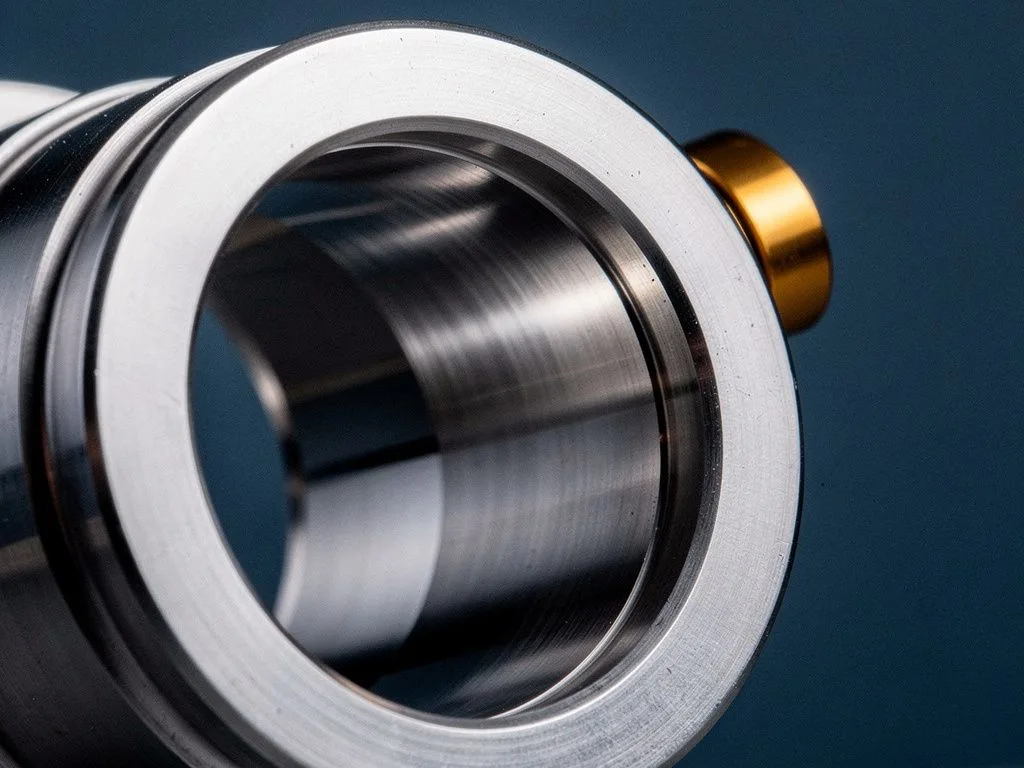
真空腔體加工的關鍵製程項目
內腔幾何精度
腔體內部的溝槽、孔位與密封面尺寸公差需嚴格控管,影響後續 O-ring 與金屬密封的氣密性。
表面粗糙度控制
依工作真空度要求指定 Ra 規格,內壁與外壁可能需要不同加工策略與刀具路徑。
毛邊與銳邊處理
所有銳邊需倒角或去毛邊,避免微粒脫落與安裝時割傷密封件,影響腔體潔淨度。
切削液與加工應力
選用低殘留切削液並控制切削參數,降低加工應力與後續清洗難度。
清潔與包裝流程
加工後需經脫脂、超音波清洗與潔淨包裝,防止運輸過程二次污染。
製程檢驗紀錄
進料、製程中與出貨前三段檢驗,確保每批零件的加工狀態可追溯。
真空腔體的清潔流程應該包含哪些步驟?
真空腔體的清潔流程應該包含哪些步驟?完整的清潔流程通常包括脫脂、超音波清洗、純水漂洗、乾燥與潔淨包裝。脫脂用於去除切削液與油脂殘留;超音波清洗針對內腔溝槽與死角;純水漂洗去除離子殘留;乾燥則避免水痕與再氧化。對於半導體等級的腔體,還會要求在 Class 1000 以上的潔淨室內進行最終包裝,並使用氮氣充填或真空封裝。買家在詢價時,應主動詢問供應商的清潔設備等級與包裝方式,因為許多加工廠只負責「加工」,清潔與包裝是委外處理,這會增加污染風險與交期不確定性。元順利的製程涵蓋進料檢驗、製程中檢查與出貨前最終檢驗,但具體的清潔步驟與潔淨度等級,需依買家指定的應用場景確認。
真空腔體加工與清潔流程
- 1
進料檢驗
確認材料牌號、熱處理狀態與材料品質,確保後續加工參數的穩定性與可追溯性。
- 2
製程中檢查
在加工過程中監控內腔幾何精度、表面粗糙度與毛邊處理,確保每個製程環節符合規格。
- 3
清潔與包裝
加工後進行脫脂、超音波清洗、純水漂洗、乾燥與潔淨包裝,防止運輸過程二次污染。
- 4
出貨前最終檢驗
進行最終尺寸量測與品質確認,確保每批零件的加工狀態可追溯並符合買家規格。
真空腔體加工常見的品質問題有哪些?
真空腔體加工常見的品質問題有哪些?最常見的三類問題是:洩漏、加工應力造成的變形、以及殘留污染導致的真空度不足。洩漏通常來自密封面的平面度不足或孔位偏移;變形則與材料內應力、夾治具設計與切削參數有關;殘留污染則是清潔流程不徹底或包裝不當造成。買家在審核供應商時,應要求提供首件檢驗(FAI)報告、製程中尺寸量測紀錄,以及至少一次氦質譜測漏或真空測試的樣本數據。元順利具備 ISO 9001:2015 品質管理系統,但具體的測試項目與驗收標準需依雙方議定的規格書執行。買家若只依賴加工廠的出貨檢驗,往往在自家設備組裝後才發現問題,屆時責任歸屬與處理成本都會大幅增加。
詢價時應該提供哪些資訊給加工廠?
詢價時應該提供哪些資訊給加工廠?一份完整的詢價單應包含:3D 圖檔(STEP 或 IGES)、材料牌號與熱處理狀態、表面粗糙度要求(內壁與外壁分開標註)、清潔標準與包裝方式、預估年用量與單批量、交期,以及是否需要後處理(如陽極處理、電解拋光)。若買家已有指定的密封形式(O-ring、金屬密封、CF 法蘭等),也應一併提供,因為這會影響密封面的加工精度要求。元順利承接從試作到量產的案件,試作階段建議先下少量件驗證加工廠的製程能力,確認品質穩定後再進入量產。買家若僅提供 2D 圖面或「請參考類似品」,加工廠只能依經驗報價,後續變更設計的成本與交期延誤風險都由買家承擔。
常見問答
真空腔體為什麼不能用一般金屬加工的標準看待?
因為腔體內壁的每一道刀痕、每一處毛邊,都可能成為氣體脫附或微粒脫落的來源。一般結構件追求尺寸公差與外觀,但真空腔體還要額外控制表面粗糙度、加工應力與殘留切削液,買家必須把清潔流程與量測紀錄視為與尺寸公差同等重要的審核項目。
真空腔體常用的材料有哪些?選材時要注意什麼?
常見選項包括304/316不鏽鋼、鋁合金6061/7075,特殊應用會用到鈦合金或因鎳合金。選材時要注意材料的放氣率、加工硬化傾向,以及陽極處理或電解拋光相容性,因為許多腔體需要後處理來降低表面粗糙度。
真空腔體的表面粗糙度 Ra 應該要求多少?
這取決於腔體的工作真空度等級與應用場景。一般而言,半導體製程用的腔體內壁常要求Ra 0.8 μm以下,高階應用甚至要求Ra 0.4 μm或更小。粗糙度越低,氣體吸附面積越小,脫氣時間越短,腔體達到工作真空的時間也越快。
真空腔體的清潔流程應該包含哪些步驟?
完整的清潔流程通常包括脫脂、超音波清洗、純水漂洗、乾燥與潔淨包裝。脫脂用於去除切削液與油脂殘留;超音波清洗針對內腔溝槽與死角;純水漂洗去除離子殘留;乾燥則避免水痕與再氧化。半導體等級還會要求在Class 1000以上的潔淨室內進行最終包裝。
詢價時應該提供哪些資訊給加工廠?
一份完整的詢價單應包含:3D圖檔(STEP或IGES)、材料牌號與熱處理狀態、表面粗糙度要求(內壁與外壁分開標註)、清潔標準與包裝方式、預估年用量與單批量、交期,以及是否需要後處理。若已有指定的密封形式也應一併提供。
需要真空腔體加工報價?
請提供 3D 圖檔、材料、表面粗糙度與清潔要求,我們將依您的規格評估加工可行性與交期。