ysl-cnc semiconductor-parts-2

真空チャンバー部品の加工と洗浄要件にはどのようなものがあるか。

真空チャンバー部品の加工と洗浄要件は、表面粗さ、接合部の気密性、清浄度管理が核心となる。半導体装置のバイヤーは見積依頼の前に、材質、内腔形状、Ra仕様、洗浄基準を確認し、サプライヤーに工程中および出荷前の検査記録を要求すべきである。真空チャンバーは機能部品であり、加工誤差や残留汚染はチャンバーが目標真空度に到達できるかどうかに直接影響するため、CNC加工工場の工程規律に対する要求は一般の構造部品よりはるかに高い。
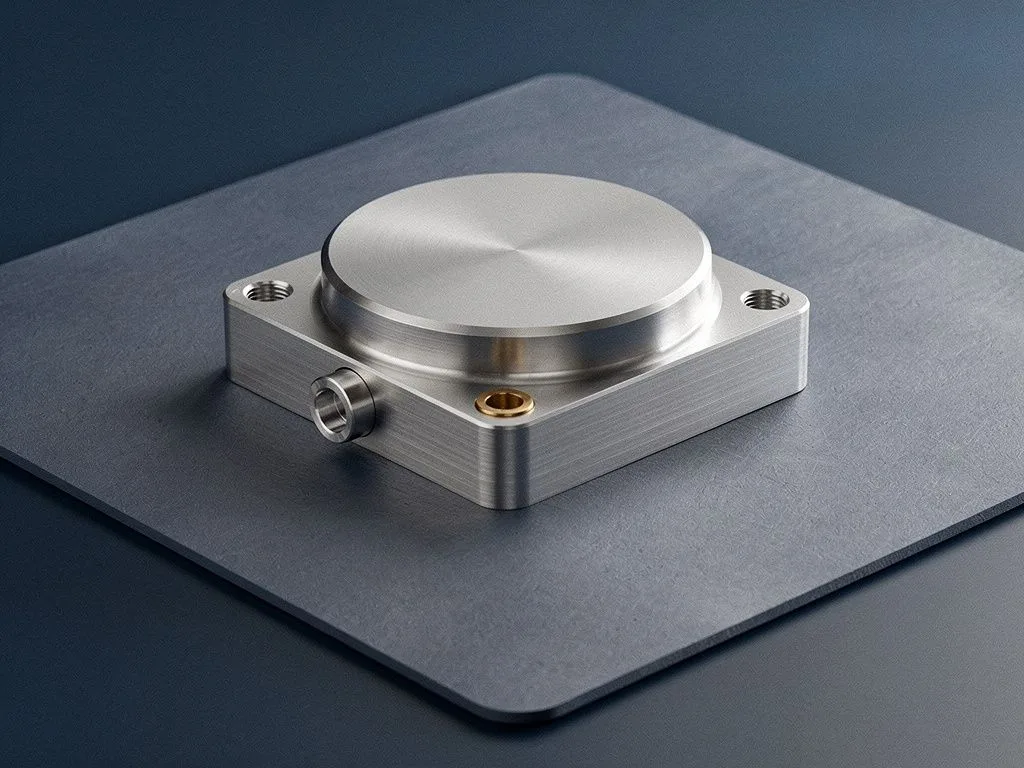
重点摘要

  • 真空チャンバー加工は清浄度と気密性を最優先する

    チャンバー内壁の工具痕やバリはガス脱離や微粒子脱落の原因となる可能性があるため、表面粗さ、加工応力、残留切削液を追加で管理する必要がある。

  • 材料選定は放気率と後処理の適合性を考慮する

    一般的な材料は304/316ステンレス鋼、アルミニウム合金6061/7075であり、特殊な用途ではチタン合金やニッケル合金を使用する。放気率、加工硬化傾向、陽極酸化処理や電解研磨との適合性に注意する必要がある。

  • 表面粗さは真空度の等級に応じて要求される

    半導体プロセス用チャンバー内壁はRa 0.8 μm以下が要求されることが多く、高級用途ではRa 0.4 μm以下が要求される。購入者は内壁と外壁の異なる粗さ仕様を明確に指定すべきである。

  • 洗浄工程と検査記録は同等に重要である

    完全な洗浄工程には脱脂、超音波洗浄、純水リンス、乾燥、清浄包装が含まれる。半導体グレードではクラス1000以上のクリーンルームでの包装が必要であり、工程中および出荷前の検査記録が要求される。

真空チャンバーはなぜ一般の金属加工の基準で評価してはならないのか。

真空チャンバーはなぜ一般の金属加工の基準で評価してはならないのか。チャンバー内壁のすべての工具痕やバリは、ガス放出や微粒子脱落の発生源となる可能性があるからである。一般の構造部品は寸法公差と外観を追求するが、真空チャンバーは表面粗さ、加工応力、残留切削液を追加で管理する必要がある。半導体プロセスはチャンバーの清浄度に対して極めて高い要求を課すため、バイヤーはサプライヤーを審査する際、「加工後の洗浄工程」と「測定記録」を寸法公差と同等に重要な審査項目と見なさなければならない。元順利は台中潭子の精密加工集積地に位置し、受入検査、工程中検査、出荷前最終検査の三段階プロセスを採用して、このような機能部品のニーズに対応している。バイヤーが寸法合格だけで受け入れ、チャンバーの試真空引き時に漏れや汚染問題を発見するケースが多いが、その場合の手直しコストは初期の厳格な審査よりはるかに高い。

真空チャンバーに一般的に使用される材料にはどのようなものがあり、選定時に注意すべき点は何か。

真空チャンバーに一般的に使用される材料にはどのようなものがあり、選定時に注意すべき点は何か。一般的な選択肢には304/316ステンレス鋼、アルミニウム合金6061/7075があり、特殊用途ではチタン合金やニッケル基合金が使用される。選定時に注意すべき点は三つある。第一に、材料の放出ガス率(outgassing rate)であり、これはチャンバーが到達できる限界真空度に直接影響する。第二に、材料の加工硬化傾向であり、工具寿命と表面の完全性に影響する。第三に、材料の陽極酸化処理または電解研磨との適合性であり、多くのチャンバーは表面粗さを低減するために後処理を必要とするためである。元順利が加工可能な材質はアルミニウム合金、ステンレス鋼、炭素鋼、黄銅/赤銅を網羅するが、バイヤーが特殊合金を指定する場合は、試作後に加工パラメータの全面的な調整が必要になる事態を避けるため、見積依頼段階で材料のグレードと熱処理状態を提供することを推奨する。材料を誤って選択した場合、その後の洗浄や表面処理では補うことができない。

semiconductor parts scene 1

真空チャンバーの表面粗さRaはどの程度要求すべきか。

真空チャンバーの表面粗さRaはどの程度要求すべきか。これはチャンバーの使用真空度レベルと用途に依存する。一般的に、半導体プロセス用チャンバーの内壁はRa 0.8 μm以下が要求され、高級用途ではRa 0.4 μm以下が要求されることもある。粗さが低いほどガス吸着面積が小さく、脱ガス時間が短くなり、チャンバーが使用真空度に到達する時間も速くなる。バイヤーは見積依頼時に「内壁」と「外壁」で異なる粗さ仕様が必要かどうかを明確に指定すべきであり、これは加工戦略とコストに直接影響するためである。元順利はBROTHER、TAKISAWAなどのCNC設備とスイス型Star走心機を使用し、異なる幾何形状に応じて切削パラメータを調整できるが、具体的に達成可能なRa値は実際の仕様と材料に基づいて確認する必要がある。バイヤーがRaを指定しない場合、加工工場は経験値で対応せざるを得ず、後の検収時に紛争が生じやすくなる。
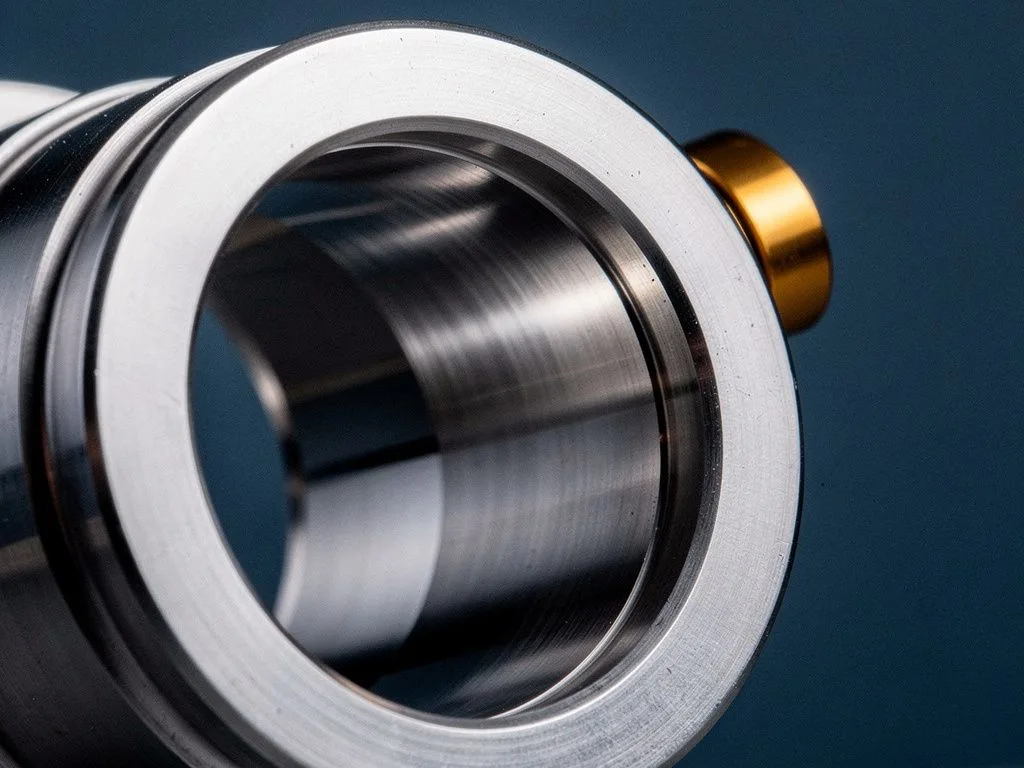
真空チャンバー加工の重要工程項目

  • 内腔の幾何精度

    チャンバー内部の溝、穴位置、シール面の寸法公差を厳格に管理する必要があり、その後のOリングやメタルシールの気密性に影響を与える。

  • 表面粗さの管理

    要求される到達真空度に応じてRa値を指定し、内壁と外壁で異なる加工戦略と工具経路が必要となる場合がある。

  • バリ取りとエッジ処理

    すべての鋭利なエッジは面取りまたはバリ取りを行い、微粒子の脱落や組み立て時のシール部品の損傷を防ぎ、チャンバーの清浄度を維持する。

  • 切削液と加工応力

    残留の少ない切削液を選定し、切削パラメータを管理することで、加工応力とその後の洗浄の難易度を低減する。

  • 洗浄と梱包工程

    加工後は脱脂、超音波洗浄、清浄梱包を実施し、輸送中の二次汚染を防止する。

  • 工程検査記録

    受入時、工程中、出荷前の3段階で検査を行い、各ロットの部品の加工状態をトレーサビリティで管理する。

真空チャンバーの洗浄工程にはどのようなステップが含まれるべきか?

真空チャンバーの洗浄工程にはどのようなステップが含まれるべきか?完全な洗浄工程には通常、脱脂、超音波洗浄、純水リンス、乾燥、清浄梱包が含まれる。脱脂は切削液や油分の残留を除去するため、超音波洗浄は内腔の溝や死角を対象とし、純水リンスはイオン残留を除去し、乾燥は水痕や再酸化を防ぐ。半導体グレードのチャンバーでは、クラス1000以上のクリーンルーム内で最終梱包を行い、窒素充填または真空パックを施すことが要求される。買い手は見積依頼時に、供給元の洗浄設備のグレードと梱包方法を積極的に確認すべきである。多くの加工工場は「加工」のみを担当し、洗浄と梱包は外注しているため、汚染リスクと納期の不確実性が増す。元順利の工程は受入検査、工程中検査、出荷前最終検査を網羅しているが、具体的な洗浄手順と清浄度レベルは、買い手が指定する用途に応じて確認する必要がある。

真空チャンバー加工と洗浄工程

  1. 1

    入荷検査

    材料の牌号、熱処理状態、材料品質を確認し、後続の加工パラメータの安定性とトレーサビリティを確保する。

  2. 2

    工程中検査

    加工過程で内腔の幾何精度、表面粗さ、バリ処理を監視し、各工程が仕様に適合することを確保する。

  3. 3

    洗浄と包装

    加工後に脱脂、超音波洗浄、純水リンス、乾燥、清浄包装を行い、輸送中の二次汚染を防ぐ。

  4. 4

    出荷前最終検査

    最終寸法測定と品質確認を行い、各ロットの部品の加工状態がトレーサブルであり、購入者の仕様に適合することを確保する。

semiconductor parts scene 2

真空チャンバー加工でよくある品質問題にはどのようなものがあるか?

真空チャンバー加工でよくある品質問題にはどのようなものがあるか?最も一般的な3つの問題は、リーク、加工応力による変形、残留汚染による到達真空度の不足である。リークは通常、シール面の平面度不足や穴位置のずれに起因し、変形は材料の内部応力、治具設計、切削パラメータに関連し、残留汚染は洗浄工程の不徹底や不適切な梱包によって生じる。買い手は供給元を審査する際、初品検査(FAI)レポート、工程中の寸法測定記録、そして少なくとも1回のヘリウムリークテストまたは真空テストのサンプルデータの提出を要求すべきである。元順利はISO 9001:2015品質マネジメントシステムを備えているが、具体的なテスト項目と受入基準は、双方で合意した仕様書に基づいて実施される。買い手が加工工場の出荷検査のみに依存すると、自社設備の組み立て後に問題が発見されることが多く、その場合、責任の所在と処理コストが大幅に増加する。

見積依頼時に加工工場へ提供すべき情報は何か?

見積依頼時に加工工場へ提供すべき情報は何か?完全な見積依頼書には、3D図面(STEPまたはIGES)、材料のグレードと熱処理状態、表面粗さの要求(内壁と外壁を分けて指定)、洗浄基準と梱包方法、推定年間使用量とロットサイズ、納期、そして後処理(陽極酸化処理、電解研磨など)の要否を含めるべきである。買い手が特定のシール形式(Oリング、メタルシール、CFフランジなど)を指定している場合は、それも併せて提供すべきである。これはシール面の加工精度要求に影響するためである。元順利は試作から量産まで対応しており、試作段階では少量の部品を発注して加工工場の工程能力を検証し、品質が安定してから量産に移行することを推奨する。買い手が2D図面のみを提供するか「類似品を参照」とする場合、加工工場は経験に基づいて見積もるしかなく、その後の設計変更によるコストと納期遅延のリスクはすべて買い手が負担することになる。

よくある質問

真空チャンバーはなぜ一般の金属加工の基準で扱えないのか?

チャンバー内壁の工具痕やバリは、ガス脱離や微粒子脱落の原因となる可能性があるためである。一般の構造部品は寸法公差と外観を追求するが、真空チャンバーは表面粗さ、加工応力、残留切削液を追加で管理する必要があり、購入者は洗浄工程と測定記録を寸法公差と同等に重要な審査項目と見なすべきである。

真空チャンバーに一般的に使用される材料は何か?材料選定で注意すべき点は?

一般的な選択肢には304/316ステンレス鋼、アルミニウム合金6061/7075があり、特殊な用途ではチタン合金やニッケル合金が使用される。材料選定では、材料の放気率、加工硬化傾向、陽極酸化処理や電解研磨との適合性に注意する必要がある。多くのチャンバーは表面粗さを低減するために後処理が必要だからである。

真空チャンバーの表面粗さRaはどの程度要求すべきか?

これはチャンバーの使用真空度等級と用途によって異なる。一般的に、半導体プロセス用チャンバー内壁はRa 0.8 μm以下が要求されることが多く、高級用途ではRa 0.4 μm以下が要求される。粗さが低いほどガス吸着面積が小さく、脱気時間が短く、チャンバーが使用真空に達する時間も速くなる。

真空チャンバーの洗浄工程にはどのようなステップが含まれるべきか?

完全な洗浄工程には通常、脱脂、超音波洗浄、純水リンス、乾燥、清浄包装が含まれる。脱脂は切削液と油脂の残留を除去するためであり、超音波洗浄は内腔の溝や死角を対象とし、純水リンスはイオン残留を除去し、乾燥は水痕と再酸化を防ぐ。半導体グレードでは、クラス1000以上のクリーンルームで最終包装を行うことも要求される。

見積依頼時には加工工場にどのような情報を提供すべきか?

完全な見積依頼書には、3D図面(STEPまたはIGES)、材料の牌号と熱処理状態、表面粗さの要求(内壁と外壁を分けて指定)、洗浄基準と包装方法、予想年間使用量と単回ロット、納期、後処理の要否を含めるべきである。指定のシール形式がある場合も併せて提供すべきである。

真空チャンバー加工の見積が必要ですか?

3D 図面、材料、表面粗さ、洗浄要件をご提供ください。ご仕様に基づき、加工可否と納期を評価いたします。