
走心機適合的件型與長徑比怎麼判斷?
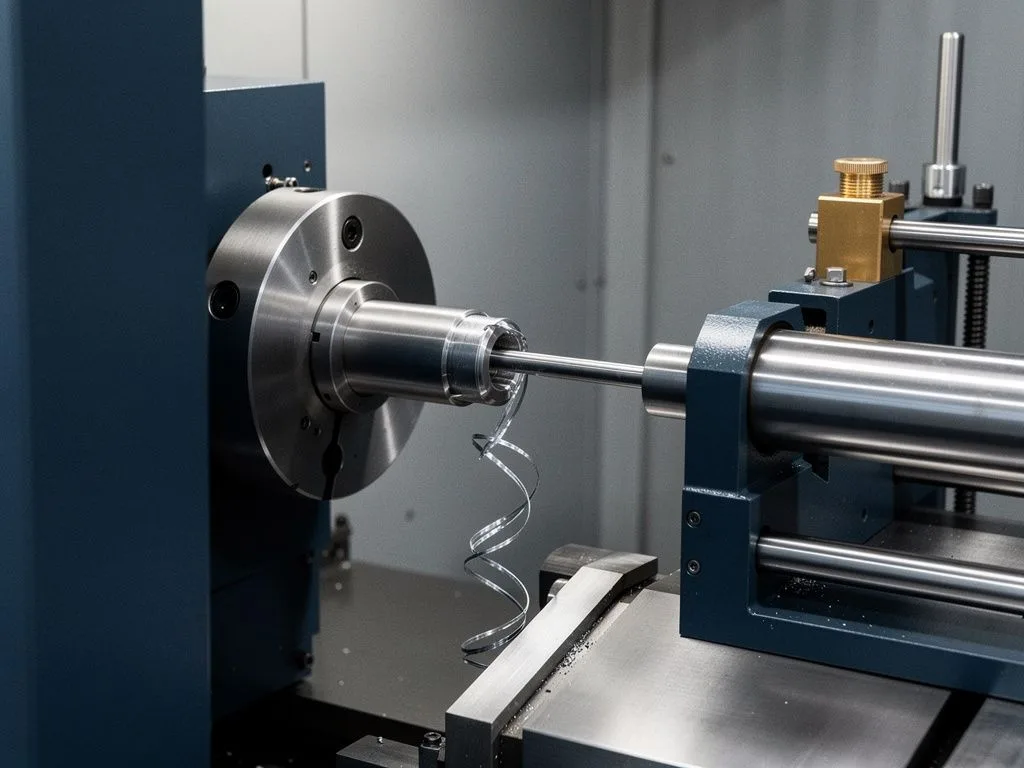
瑞士型走心機適合長徑比大於 10:1 的細長軸件、薄壁管件與小徑深孔件。判斷原則不是看工件總長,而是看「夾持段長度與切削段直徑的比值」——當工件長度超過 100mm 且直徑小於 20mm,走心式送料的剛性與同軸度通常明顯優於傳統車床。元順利以 Star 瑞士型走心機搭配 BROTHER、MAZAK 車銑複合設備,承接鋁合金、不鏽鋼、碳鋼、黃銅/紅銅等材料的精密車削,從試作到量產皆可評估。
重點摘要
長徑比10:1為走心機適用門檻
瑞士型走心機適合長徑比大於10:1的細長軸件、薄壁管件與小徑深孔件,判斷原則看夾持段長度與切削段直徑比值。
短粗件與大直徑盤類不適用
工件長度低於30mm或長徑比小於3:1時走心機優勢無法發揮,大於32mm直徑多數走心機無法對應,需改用車銑複合或一般CNC車床。
材料影響走心機加工策略
鋁合金長徑比8:1就可能出現讓刀與震紋,不鏽鋼因切削阻抗高,長徑比6:1以上就值得評估走心方案,RFQ時應提供材料牌號。
RFQ資訊完整度決定報價準確性
買家應提供3D圖面、材料牌號、關鍵尺寸公差、表面粗糙度、批量與交期,並標示深孔或偏心孔等特徵優先順序。
長徑比超過多少才需要考慮走心機?
長徑比超過 10:1 是業界常用的經驗門檻,但更精準的判斷要看材料與公差要求。鋁合金件在長徑比 8:1 時就可能出現讓刀與震紋,這時走心機的導套支撐能直接改善;不鏽鋼件因為切削阻抗高,長徑比 6:1 以上就值得評估走心方案。對買家而言,與其記住單一數字,不如在 RFQ 時註明工件最大長度、最小直徑與關鍵尺寸公差,讓工廠判斷傳統車床是否足以勝任。元順利在收到圖面後,會依材料與幾何條件評估走心機、車銑複合或一般 CNC 車床的配置,避免為了使用走心機而增加不必要的成本。當工件長度落在 50–150mm、直徑 3–20mm 的區間時,走心機的經濟性與精度通常最佳。
走心機不適合哪些件型?
走心機不適合短粗件與大直徑盤類工件。當工件長度低於 30mm 或長徑比小於 3:1,走心式送料的優勢無法發揮,反而受限於導套內徑規格與夾持限制。大於 32mm 直徑的工件多數走心機無法對應,需要改用車銑複合或一般 CNC 車床。另一個常見誤區是「所有細長件都該用走心機」——若工件需要大量偏心孔、側面銑削或非旋轉特徵,車銑複合機的 5 軸銑削能力反而更有效率。買家在準備 RFQ 時,應先確認工件是否為純旋轉體、是否有深孔加工需求,再決定詢問方向。元順利的設備涵蓋 Star 走心機與 BROTHER、MAZAK 車銑複合,能依件型分流,避免單一機型被誤用。
走心機擅長處理的六類件型
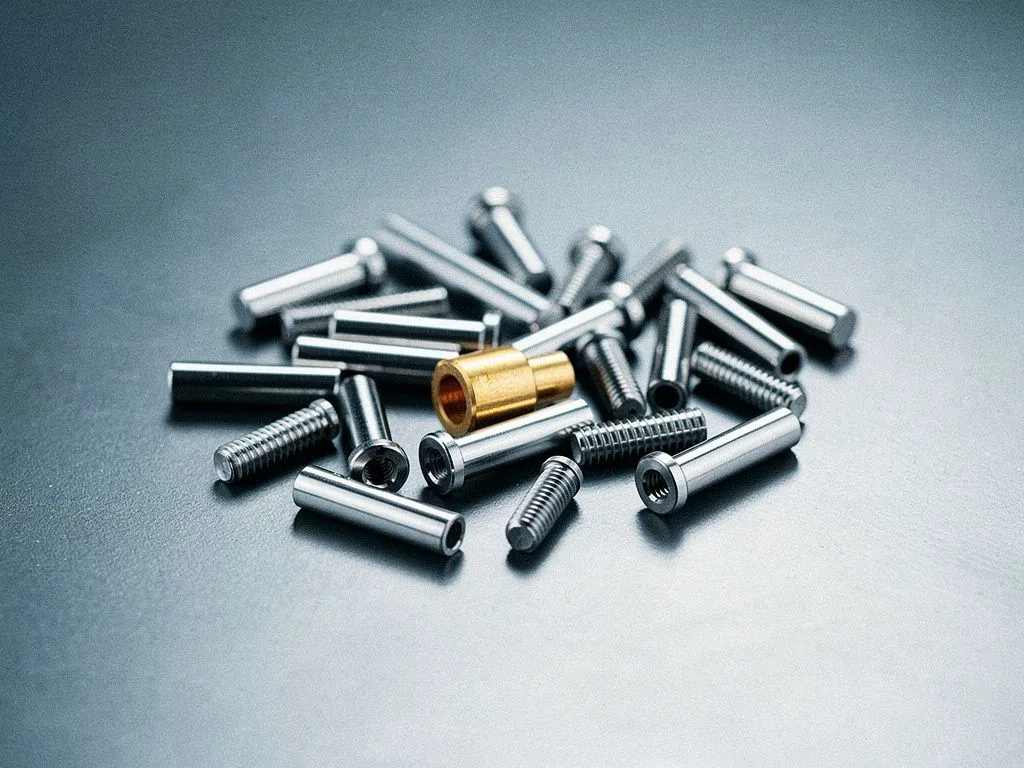
細長光軸與銷類零件
長徑比 10:1 以上的銷、軸、探針,導套支撐可避免讓刀與震紋,常見於汽配與量測設備。
薄壁管件與襯套
外徑與內徑差距小的管件,走心式夾持可維持同軸度,減少薄壁變形造成的尺寸飄移。
小徑深孔件
直徑 3mm 以下、深孔比 5:1 以上的噴嘴、噴霧針,導套讓刀具穩定進入,避免偏孔。
醫療與光學精密件
骨釘、導引針、光學套筒等需要微米級同軸度的工件,走心機一次成型的剛性是關鍵。
電子連接器與接插件
長形針腳、訊號探針等小徑多槽件,走心機可一次完成車削與多段槽加工。
流體控制閥件
閥芯、閥桿、噴嘴等需要內外圓同時精密的零件,走心機的同步加工效率高。

走心機加工不鏽鋼與鋁合金有什麼差別?
不鏽鋼與鋁合金在走心機上的加工策略差異極大,買家在 RFQ 階段就應該提供材料牌號。鋁合金(如 6061、7075)切削阻抗低,可使用較大切削深度,走心機產能優勢明顯,常見於散熱元件與航太結構件。不鏽鋼(如 SUS303、SUS304)切削阻抗高、容易硬化,必須降低切削速度並使用油性切削液,走心機的導套支撐在此時是防止工件扭轉變形的關鍵。黃銅與紅銅則因延展性高,需注意捲屑與表面刮傷,走心機的封閉加工環境有助於維持表面品質。元順利在收到材料資訊後,會依牌號調整切削參數與刀具策略,並在製程中檢查階段確認尺寸與表面狀態是否符合客戶規範。
走心機的精度極限大概到哪裡?
走心機在正確夾持與刀具配置下,常態可達 ±0.01mm 的尺寸公差與 0.02mm 以下的同軸度,但這需要穩定的製程條件支撐。影響精度的主要因素包括導套磨耗、刀具伸出長度、材料內應力釋放,以及切削熱造成的熱變形。買家若要求 ±0.005mm 以下的公差,必須在 RFQ 中明確標示,並接受工廠評估後可能需要的特殊刀具或多次試切。元順利的檢驗流程涵蓋進料檢驗、製程中檢查與出貨前最終檢驗,每一批件都會依客戶指定的關鍵尺寸進行量測。實際可達精度依工件幾何、材料與批量條件確認,建議在量產前以試作樣品驗證。
走心機加工評估流程
- 1
提供圖面與材料規格
買家將3D圖面(STEP或IGES格式)、材料牌號、關鍵尺寸公差、批量與交期寄至工廠。
- 2
評估設備可行性
工廠依件型、長徑比與批量條件,評估Star走心機或BROTHER、MAZAK車銑複合設備的適用性。
- 3
回覆製程建議與報價
依材料與幾何條件回覆製程建議、初步交期與報價,並比較走心機與一般CNC車床方案。
- 4
試作樣品驗證
量產前以試作樣品確認實際可達精度,檢驗流程涵蓋進料檢驗、製程中檢查與出貨前最終檢驗。

走心機加工的單價為什麼比較高?
走心機加工單價較高的原因來自設備成本、刀具成本與設定時間,而非單純的加工費率。Star 等瑞士型走心機的設備單價遠高於一般 CNC 車床,導套、刀具與夾治具也多為專用規格,初期投入明顯較大。當批量小於 50 件時,設定時間佔總成本比例高,單件成本會偏高;批量超過 200 件後,走心機一次成型多段特徵的效率優勢才會顯現。買家在評估報價時,應將「總加工工序數」一併納入比較——若傳統車床需要三次夾持才能完成的工件,走心機一次夾持即可,總成本反而可能更低。元順利在報價階段會依件型與批量提供走心機與一般 CNC 車床的方案比較,讓客戶依實際需求選擇。
RFQ 階段應該提供哪些資訊給走心機工廠?
RFQ 資訊越完整,走心機工廠的報價與製程評估越準確。買家至少應提供 3D 圖面(STEP 或 IGES 格式優於 2D 圖)、材料牌號、關鍵尺寸公差、表面粗糙度要求、批量與交期,以及是否需要特殊處理(如熱處理、表面鍍膜)。若工件有深孔、偏心孔或多段外徑跳階,應在圖面上標示優先順序,讓工廠判斷哪些特徵必須一次夾持完成。元順利在收到 RFQ 後,會先以現有 Star 走心機與 BROTHER、MAZAK 車銑複合設備評估可行性,並回覆製程建議與初步交期。對於試作開發團隊與 Tier-1 協力廠,常見的需求是「先看樣品再決定量產」,這時單件試作與小批量量產的報價邏輯不同,應在詢價時一併說明。
常見問答
長徑比超過多少才需要考慮走心機?
長徑比超過10:1是業界常用的經驗門檻,但更精準的判斷要看材料與公差要求。鋁合金件在長徑比8:1時就可能出現讓刀與震紋,不鏽鋼件因切削阻抗高,長徑比6:1以上就值得評估走心方案。建議在RFQ時註明工件最大長度、最小直徑與關鍵尺寸公差。
走心機不適合哪些件型?
走心機不適合短粗件與大直徑盤類工件。當工件長度低於30mm或長徑比小於3:1,走心式送料的優勢無法發揮,反而受限於導套內徑規格與夾持限制。大於32mm直徑的工件多數走心機無法對應,需要改用車銑複合或一般CNC車床。
走心機加工不鏽鋼與鋁合金有什麼差別?
鋁合金切削阻抗低,可使用較大切削深度,走心機產能優勢明顯;不鏽鋼切削阻抗高、容易硬化,必須降低切削速度並使用油性切削液,走心機的導套支撐是防止工件扭轉變形的關鍵。買家在RFQ階段就應該提供材料牌號。
走心機的精度極限大概到哪裡?
走心機在正確夾持與刀具配置下,常態可達±0.01mm的尺寸公差與0.02mm以下的同軸度,但需要穩定製程條件支撐。影響精度因素包括導套磨耗、刀具伸出長度、材料內應力釋放與切削熱變形。若要求±0.005mm以下公差,必須在RFQ中明確標示。
走心機加工的單價為什麼比較高?
走心機加工單價較高來自設備成本、刀具成本與設定時間。Star等瑞士型走心機設備單價遠高於一般CNC車床,導套、刀具與夾治具多為專用規格。批量小於50件時設定時間佔總成本比例高,批量超過200件後一次成型多段特徵的效率優勢才會顯現。
提供圖面,取得走心機加工評估
將您的 3D 圖面與材料規格寄至元順利,我們將依件型、長徑比與批量條件,評估 Star 走心機或車銑複合方案並回覆初步報價。