ysl-cnc swiss-turning-1

スイス型自動旋盤に適したワーク形状と長径比の判断方法

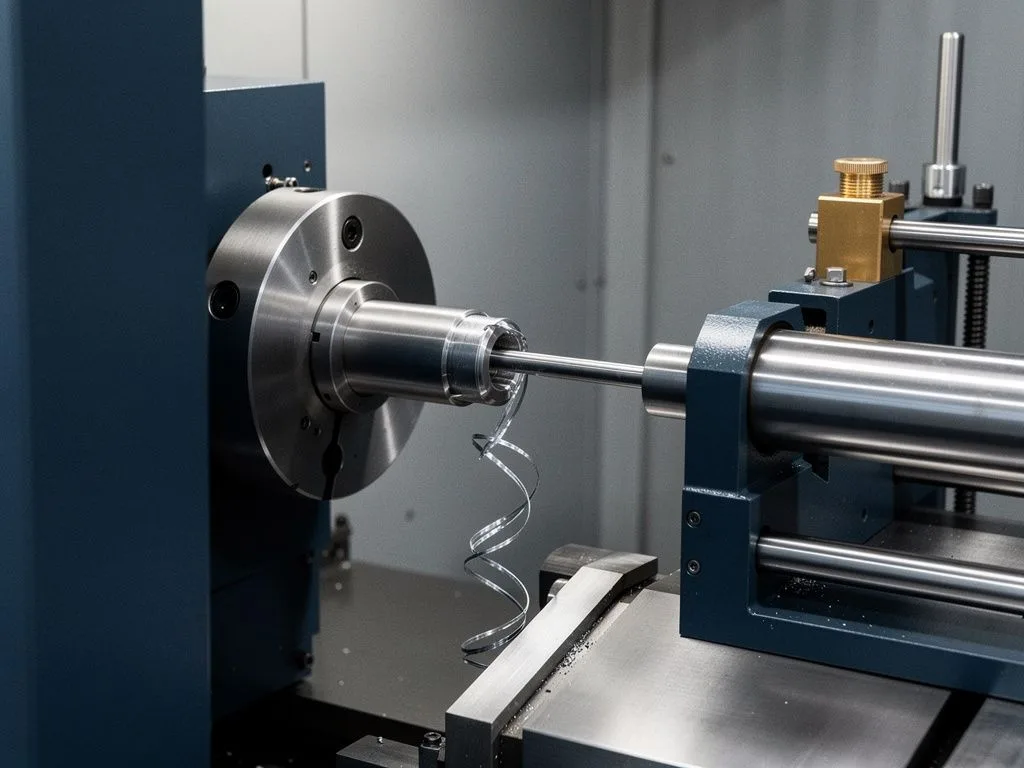
スイス型自動旋盤は、長径比が10:1を超える細長軸部品、薄肉管部品、小径深穴部品に適している。判断基準はワーク全長ではなく、「チャッキング部の長さと切削部直径の比」である。ワーク長さが100mmを超え、直径が20mm未満の場合、スイス型送りの剛性と同軸度は通常、従来の旋盤よりも明らかに優れている。元順利はStarスイス型自動旋盤にBROTHER、TAKISAWAの複合加工機を組み合わせ、アルミニウム合金、ステンレス鋼、炭素鋼、真鍮・赤銅などの材料の精密旋削加工に対応し、試作から量産まで評価可能である。
重点摘要

  • 長径比10:1が走心機適用の目安

    スイス型走心機は長径比が10:1を超える細長い軸物、薄肉管材、小径深穴品に適しており、判断基準は把持部の長さと切削部の直径の比を見る。

  • 短く太い部品や大径ディスク類には不向き

    ワーク長さが30mm未満、または長径比が3:1未満の場合、走心機の利点を発揮できず、直径32mmを超えると多くの走心機では対応できないため、車銑複合または一般的なCNC旋盤に切り替える必要がある。

  • 材料が走心機の加工戦略に影響する

    アルミ合金は長径比8:1でびびりや逃げが発生する可能性があり、ステンレス鋼は切削抵抗が高いため、長径比6:1以上で走心方案の評価に値する。RFQ時には材料の牌号を提供すべきである。

  • RFQ情報の完全性が見積もり精度を左右する

    買い手は3D図面、材料牌号、主要寸法公差、表面粗さ、ロット数と納期を提供し、深穴や偏心穴などの特徴の優先順位を明示すべきである。

長径比がいくつを超えるとスイス型自動旋盤を検討すべきか?

長径比10:1超は業界で一般的な経験的閾値だが、より正確な判断には材料と公差要件を考慮する必要がある。アルミニウム合金部品は長径比8:1でびびりや逃げが発生する可能性があり、スイス型自動旋盤のガイドブッシュによる支持が直接改善に役立つ。ステンレス鋼部品は切削抵抗が高いため、長径比6:1以上でスイス型方式の評価に値する。バイヤーにとっては、単一の数値を覚えるよりも、RFQ時にワークの最大長、最小径、重要寸法公差を明記し、工場が従来の旋盤で十分かどうかを判断できるようにすることが重要である。元順利は図面を受け取ると、材料と幾何学的条件に基づいてスイス型自動旋盤、複合加工機、または一般的なCNC旋盤の構成を評価し、スイス型自動旋盤を使用するための不必要なコストを回避する。ワーク長さが50〜150mm、直径3〜20mmの範囲にある場合、スイス型自動旋盤の経済性と精度が通常最適である。

スイス型自動旋盤に適さないワーク形状は?

スイス型自動旋盤は、短く太い部品や大径のディスク状ワークには適さない。ワーク長さが30mm未満、または長径比が3:1未満の場合、スイス型送りの利点を活かせず、ガイドブッシュの内径仕様とチャッキング制約によって制限される。直径32mmを超えるワークは多くのスイス型自動旋盤で対応できず、複合加工機や一般的なCNC旋盤に切り替える必要がある。もう一つの一般的な誤解は「すべての細長部品にスイス型自動旋盤を使うべき」というものだ。ワークに多数の偏心穴、側面フライス加工、または非回転特徴が必要な場合、複合加工機の5軸フライス能力の方が効率的である。バイヤーはRFQを準備する際、ワークが純回転体であるか、深穴加工の要件があるかを先に確認し、問い合わせ先を決定すべきである。元順利の設備はStarスイス型自動旋盤とBROTHER、TAKISAWA複合加工機をカバーし、ワーク形状に応じて振り分け、単一機種の誤用を回避する。

スイス型自動旋盤が得意とする6つのワーク形状

  • 細長シャフトとピン部品

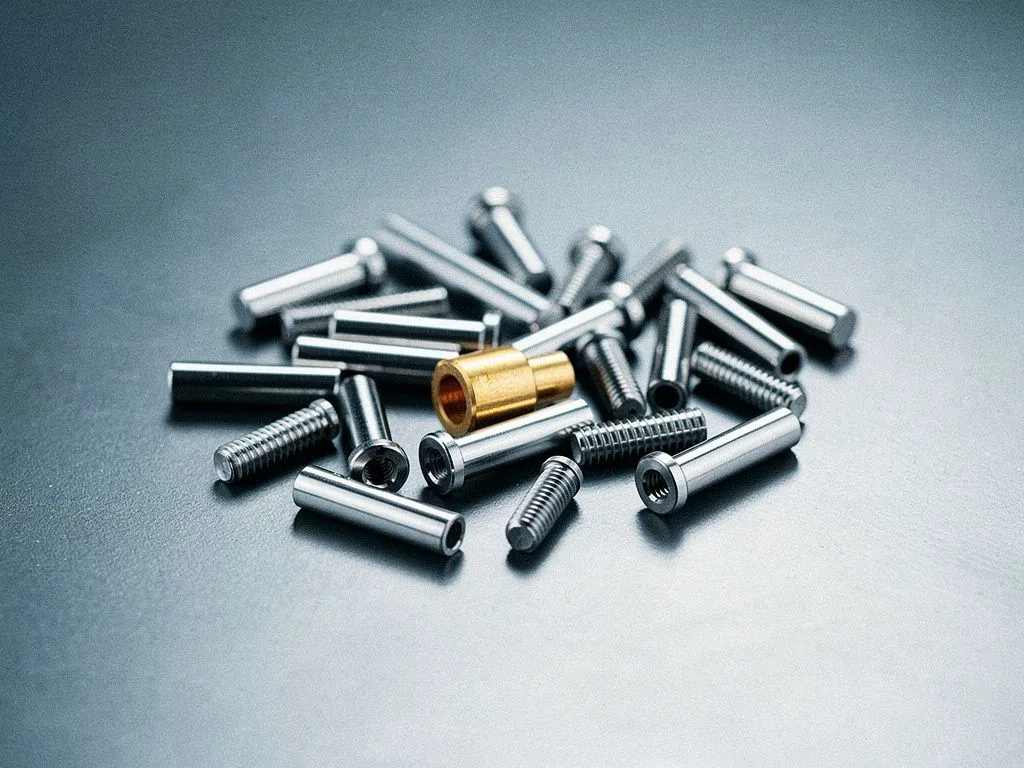
    長径比10:1以上のピン、シャフト、プローブ。ガイドブッシュによる支持で逃げやびびりを防ぎ、自動車部品や測定機器で一般的。

  • 薄肉管部品とブッシュ

    外径と内径の差が小さい管部品。スイス型チャッキングで同軸度を維持し、薄肉変形による寸法ずれを低減。

  • 小径深穴部品

    直径3mm未満、深穴比5:1以上のノズル、スプレーニードル。ガイドブッシュにより工具が安定して進入し、穴の偏りを防止。

  • 医療・光学精密部品

    骨ネジ、ガイドニードル、光学スリーブなど、ミクロンレベルの同軸度が必要なワーク。スイス型自動旋盤のワンパス成形剛性が重要。

  • 電子コネクタと接続部品

    長いピン、信号プローブなどの小径多溝部品。スイス型自動旋盤で旋削と多段溝加工を一度に完了。

  • 流体制御バルブ部品

    バルブコア、バルブステム、ノズルなど、内外径の同時精密加工が必要な部品。スイス型自動旋盤の同期加工効率が高い。

swiss turning scene 1

スイス型自動旋盤によるステンレス鋼とアルミニウム合金の加工にはどのような違いがあるか。

ステンレス鋼とアルミニウム合金では、スイス型自動旋盤における加工戦略が大きく異なるため、バイヤーはRFQ段階で材料の材質記号を提供すべきである。アルミニウム合金(例:6061、7075)は切削抵抗が低く、より大きな切り込み深さを使用できるため、スイス型自動旋盤の生産能力の優位性が顕著であり、放熱部品や航空宇宙用構造部品に一般的に使用される。ステンレス鋼(例:SUS303、SUS304)は切削抵抗が高く、加工硬化しやすいため、切削速度を下げ、油性切削油を使用しなければならない。この際、スイス型自動旋盤のガイドブッシュによる支持が、ワークのねじれ変形を防ぐための鍵となる。真鍮や赤銅は延性が高いため、切りくずの絡まりや表面の傷に注意する必要があるが、スイス型自動旋盤の密閉された加工環境は表面品質の維持に役立つ。元順利は材料情報を受け取った後、材質記号に応じて切削パラメータと工具戦略を調整し、工程中の検査段階で寸法と表面状態が顧客の仕様を満たしているかを確認する。
スイス型自動旋盤の精度限界はどの程度か。

スイス型自動旋盤は、適切なクランプと工具配置の下で、通常±0.01mmの寸法公差と0.02mm以下の同軸度を達成できるが、これには安定した工程条件の裏付けが必要である。精度に影響を与える主な要因には、ガイドブッシュの摩耗、工具の突き出し長さ、材料の内部応力の解放、および切削熱による熱変形が含まれる。バイヤーが±0.005mm以下の公差を要求する場合、RFQに明確に明記し、工場評価後に必要となる可能性のある特殊工具や複数回の試切削を受け入れる必要がある。元順利の検査工程は、受入検査、工程中検査、出荷前最終検査を網羅し、各ロットのワークは顧客指定の重要寸法に基づいて測定される。実際に達成可能な精度は、ワークの形状、材料、ロット条件に依存するため、量産前に試作サンプルで検証することを推奨する。

走心機加工評価プロセス

  1. 1

    図面と材料仕様の提供

    買い手は3D図面(STEPまたはIGES形式)、材料牌号、主要寸法公差、ロット数と納期を工場に送付する。

  2. 2

    設備の実現可能性評価

    工場は部品形状、長径比、ロット条件に基づき、Star走心機またはBROTHER、MAZAK車銑複合設備の適用性を評価する。

  3. 3

    プロセス提案と見積もりの返答

    材料と幾何学的条件に基づき、プロセス提案、初期納期、見積もりを返答し、走心機と一般的なCNC旋盤の方案を比較する。

  4. 4

    試作品による検証

    量産前に試作品で実際に達成可能な精度を確認し、検査プロセスは受入検査、工程中検査、出荷前最終検査を網羅する。

swiss turning scene 2

スイス型自動旋盤加工の単価が比較的高いのはなぜか。

スイス型自動旋盤加工の単価が高い理由は、単なる加工費率ではなく、設備コスト、工具コスト、段取り時間に起因する。Starなどのスイス型自動旋盤の設備単価は一般的なCNC旋盤よりもはるかに高く、ガイドブッシュ、工具、治具も専用仕様であることが多く、初期投資が明らかに大きい。ロット数が50個未満の場合、段取り時間が総コストに占める割合が高く、1個あたりのコストが高くなる。ロット数が200個を超えると、スイス型自動旋盤が複数の形状特徴を一度のクランプで加工する効率性の利点が現れる。バイヤーは見積もりを評価する際、「総加工工程数」も比較に含めるべきである。従来の旋盤で3回のクランプが必要なワークでも、スイス型自動旋盤なら1回のクランプで完了し、総コストが低くなる可能性がある。元順利は見積もり段階で、ワーク形状とロット数に応じてスイス型自動旋盤と一般的なCNC旋盤の方案比較を提供し、顧客が実際のニーズに基づいて選択できるようにしている。

RFQ段階でスイス型自動旋盤工場に提供すべき情報は何か。

RFQ情報が完全であればあるほど、スイス型自動旋盤工場の見積もりと工程評価は正確になる。バイヤーは少なくとも3D図面(STEPまたはIGES形式が2D図面より望ましい)、材料の材質記号、重要寸法公差、表面粗さ要求、ロット数と納期、および特殊処理(熱処理、表面コーティングなど)の要否を提供すべきである。ワークに深穴、偏心穴、または多段外径の段差がある場合は、図面上に優先順位を明示し、工場がどの特徴を一度のクランプで加工する必要があるかを判断できるようにする。元順利はRFQ受領後、まず既存のStarスイス型自動旋盤とBROTHER、TAKISAWAの複合加工機で可行性を評価し、工程提案と暫定納期を回答する。試作開発チームやTier-1サプライヤーからの一般的な要望は「量産前にサンプルを確認したい」というものであり、この場合、単品試作と小ロット量産では見積もりロジックが異なるため、問い合わせ時に併せて説明すべきである。

よくある質問

長径比がどれくらい超えると走心機を検討すべきか?

長径比10:1超は業界で一般的な経験的な目安だが、より正確な判断は材料と公差要件を見る。アルミ合金部品は長径比8:1でびびりや逃げが発生する可能性があり、ステンレス鋼部品は切削抵抗が高いため、長径比6:1以上で走心方案の評価に値する。RFQ時にはワークの最大長さ、最小直径、主要寸法公差を明記することを推奨する。

走心機に適さない部品形状は?

走心機は短く太い部品や大径ディスク類には不向きである。ワーク長さが30mm未満、または長径比が3:1未満の場合、走心式送りの利点を発揮できず、ガイドブッシュ内径仕様と把持制限に制約される。直径32mmを超えるワークは多くの走心機で対応できないため、車銑複合または一般的なCNC旋盤に切り替える必要がある。

走心機でステンレス鋼とアルミ合金を加工する違いは?

アルミ合金は切削抵抗が低く、より大きな切削深さを使用でき、走心機の生産能力の利点が明確である。ステンレス鋼は切削抵抗が高く、加工硬化しやすいため、切削速度を下げ、油性切削液を使用する必要があり、走心機のガイドブッシュ支持がワークのねじれ変形を防ぐ鍵となる。買い手はRFQ段階で材料牌号を提供すべきである。

走心機の精度限界はどの程度か?

走心機は正しい把持と工具配置の下で、通常±0.01mmの寸法公差と0.02mm以下の同軸度を達成できるが、安定したプロセス条件のサポートが必要である。精度に影響する要因には、ガイドブッシュの摩耗、工具の突出し長さ、材料の内部応力解放、切削熱変形が含まれる。±0.005mm以下の公差を要求する場合は、RFQで明確に明示する必要がある。

走心機加工の単価が高いのはなぜか?

走心機加工の単価が高いのは、設備コスト、工具コスト、段取り時間に起因する。Starなどのスイス型走心機の設備単価は一般的なCNC旋盤よりはるかに高く、ガイドブッシュ、工具、治具の多くは専用仕様である。ロット数が50個未満の場合、段取り時間が総コストに占める割合が高く、ロット数が200個を超えると、一度の成型で多段階の特徴を加工する効率の利点が現れる。

図面をご提供いただければ、スイス型自動旋盤加工の評価を取得

3D図面と材料仕様を元順利(Yuan Shun Li)までお送りください。部品形状、長径比、ロット条件に基づき、Starスイス型自動旋盤または旋削・フライス複合加工の方案を評価し、初期見積もりを返信いたします。