ysl-cnc swiss-turning-6

小直徑精密螺紋件加工要點

小直徑精密螺紋件(外徑常見 3–10mm)的加工難度集中在三件事:刀具在細小工件上的剛性、長徑比高時的碎屑排除、以及牙距與牙深的尺寸精度。瑞士型走心機因導套包覆工件、主副軸可同步交換,特別適合這類細長件的外螺紋與內螺紋加工。買家在評估供應商時,應先確認其設備能力與材料經驗,再討論公差與檢驗流程。
重點摘要

  • 瑞士型走心機適合細長螺紋件

    小直徑螺紋件因細長易讓刀,瑞士型走心機以導套包覆工件,將支撐點拉到刀尖旁,降低振動,適合外徑3mm以上細長件。

  • 內外螺紋製程差異影響成本

    外螺紋可用滾壓或切削一次成形,內螺紋因刀具剛性差需降速分次進刀,兩者製程成本不同,詢價時應主動告知。

  • 材料決定刀具與切削參數

    鋁合金易黏刀、不鏽鋼加工硬化強、碳鋼易生毛邊、銅延展性高易變形,材料牌號與硬度直接影響刀具選擇與交期。

  • 完整詢價資料加速報價

    提供2D/3D圖面、螺紋規格、材料牌號、批量、表面處理與檢驗方式,供應商可在24–48小時內回覆可行性與價格。

為什麼小直徑螺紋件要選瑞士型走心機而不是一般車床?

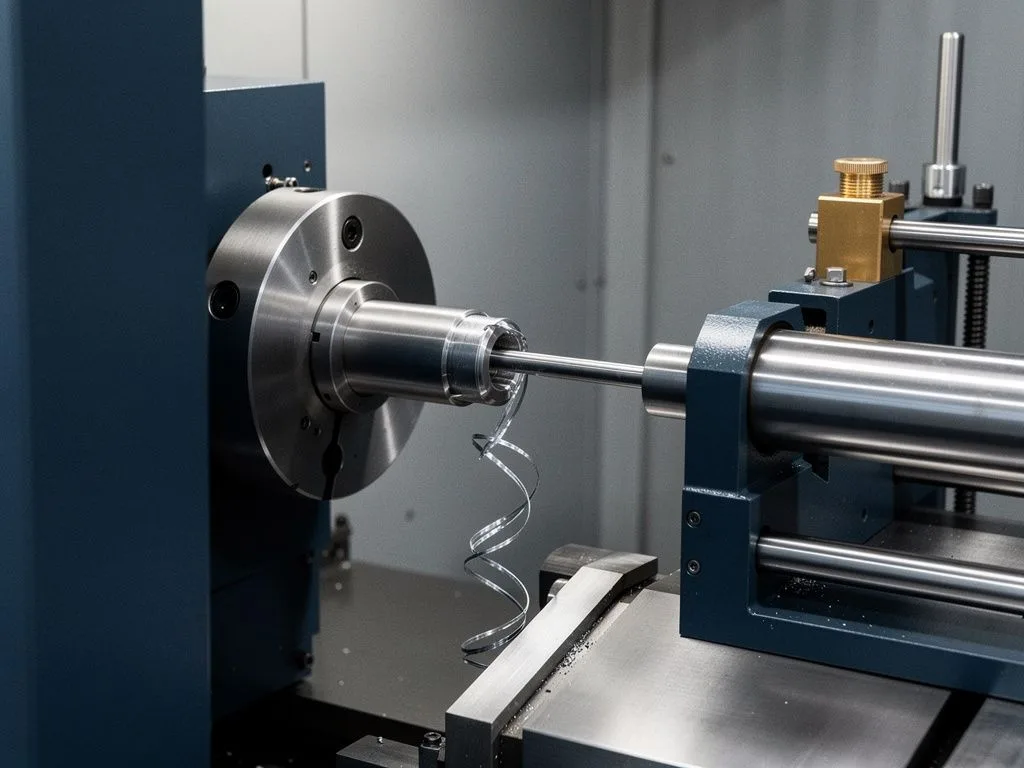
小直徑螺紋件加工最常遇到的問題是工件細長、切削時容易讓刀。一般車床以尾座支撐工件,長徑比超過 5:1 後振動就會明顯,牙距容易跑掉、表面也容易出現毛邊。瑞士型走心機的導套在加工時包覆工件,讓刀具永遠在靠近導套出口的位置切削,等於把支撐點拉到刀尖旁邊,振動因此被壓低。這也是為什麼醫療、氣壓、感測器這類產業的細牙螺紋,多半指定瑞士型走心機加工。元順利配備 Star 瑞士型走心機,可處理外徑 3mm 以上的細長件,買家可依實際件型確認是否適用。

外螺紋與內螺紋的加工差異在哪裡?

外螺紋(M2–M6 級)在瑞士型走心機上通常用滾壓或切削一次成形,效率高且牙型完整;內螺紋因為刀具直徑更小、剛性更差,必須降速並分多次進刀,否則容易崩刃。買家在詢價時應主動告知是外螺紋還是內螺紋、螺紋規格(公制 M、細牙 UNC/UNF、管用 BSP/NPT 等),以及是否需要螺紋塞規或環規全檢通過。元順利的製程涵蓋外螺紋與內螺紋,但實際可行性仍須依工件圖面評估。

swiss turning scene 1

不同材料對小直徑螺紋加工的影響是什麼?

材料直接決定刀具壽命與切削參數。鋁合金質軟,可高速切削但容易黏刀,牙底要特別注意毛邊;不鏽鋼(303、304、316)加工硬化傾向強,必須降速並使用塗層刀具;碳鋼在切削螺紋時容易產生毛邊,常需要後段去毛刺;黃銅與紅銅則因延展性高,牙型容易變形,公差要預留餘裕。元順利加工的常見材料包含鋁合金、不鏽鋼、碳鋼、黃銅與紅銅,買家提供材料牌號與硬度後,供應商才能給出可靠的製程建議。
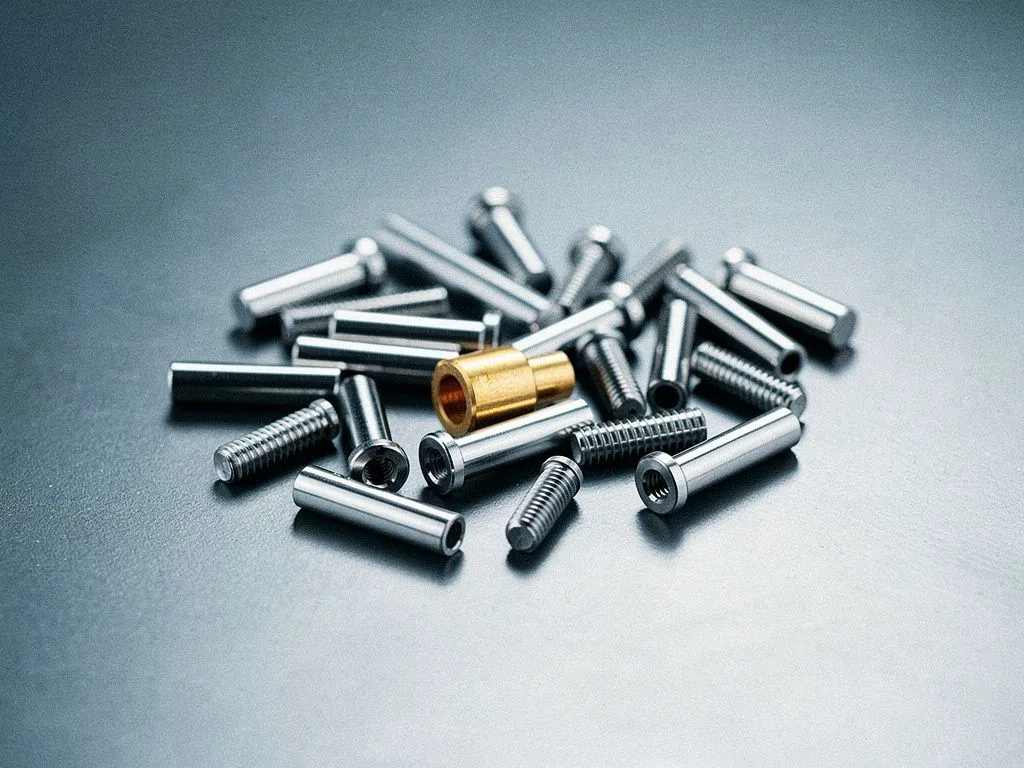
小直徑精密螺紋件加工的六個關鍵確認點

  • 工件外徑與長徑比

    外徑越小、長度越長,越需要瑞士型走心機的導套支撐;一般建議長徑比超過 4:1 即應評估走心機方案。

  • 螺紋規格與公差等級

    公制 M、細牙 UNC/UNF、管螺紋 BSP/NPT 各有不同刀具與檢驗塞規,買家應提供完整螺紋標註與公差等級。

  • 材料牌號與硬度

    鋁、不鏽鋼、碳鋼、銅的切削參數差異極大,牌號與硬度直接影響刀具選擇與交期。

  • 內螺紋或外螺紋

    外螺紋可滾壓或切削,內螺紋受限於刀具剛性,必須降速並分次進刀,兩者製程成本不同。

  • 檢驗方式與允收基準

    是否使用螺紋塞規/環規全檢、抽檢比例、是否需要 100% 影像檢查,會直接影響報價與交期。

  • 後段處理需求

    去毛刺、鈍化、清洗、包裝方式若一併交給供應商,可減少買家自身的二次作業成本。

小直徑螺紋件常見的品質問題與預防方式

買家收貨後最常反映的問題有三類:牙距超出公差、牙底毛邊導致塞規卡住、以及不鏽鋼件表面刮傷。牙距問題多半源於機台背隙或刀具磨耗,預防方式是要求供應商在製程中以螺紋環規抽檢;牙底毛邊與材料及切削參數有關,預防方式是在試作階段就完成塞規通過測試;表面刮傷則常見於工件掉落或夾持不當,預防方式是要求供應商在出貨前最終檢驗時逐支目視或影像確認。元順利的檢驗流程涵蓋進料檢驗、製程中檢查與出貨前最終檢驗,實際檢驗項目依客戶規範調整。

詢價與製程評估流程

  1. 1

    提供工件圖面與規格

    買家寄送工件2D/3D圖面、螺紋規格、材料牌號與預估批量至元順利。

  2. 2

    評估製程可行性

    元順利依圖面與材料評估是否適用瑞士型走心機、刀具選擇與切削參數。

  3. 3

    回覆初步報價

    收到資料後評估製程可行性,並在24–48小時內回覆價格與交期。

  4. 4

    試作與檢驗確認

    試作階段完成塞規通過測試,並依客戶規範進行進料、製程中與出貨前檢驗。

swiss turning scene 2

詢價時應該提供哪些資料才能拿到準確報價?

一份完整的詢價資料能讓供應商在 24–48 小時內回覆可行性與價格。買家應準備:工件 2D 圖面或 3D 檔(標註螺紋規格、公差、粗糙度)、材料牌號與硬度、訂單批量(試作數量與量產數量分開填寫)、是否需要表面處理(如鈍化、鍍鎳、陽極)、檢驗方式與允收基準、以及包裝方式。資訊越完整,供應商越能準確評估是否需要更換刀具、調整切削參數或額外安排去毛刺工序。元順利服務對象包含 OEM 零件供應、Tier-1 協力廠與試作開發團隊,買家可依角色提供對應的技術文件。

ISO 9001:2015 在小直徑螺紋加工上代表什麼意義?

ISO 9001:2015 是品質管理系統的基礎認證,代表供應商在文件管制、製程紀錄、追溯性與矯正措施上有制度化的做法,但不等於個別產品的精度保證。買家不應只看認證標誌,而應進一步要求供應商提供:試作階段的尺寸檢驗報告、製程中檢查紀錄、出貨前最終檢驗的抽樣比例,以及不合格品的處理流程。元順利通過 ISO 9001:2015 認證,實際證書編號與有效期限依公司公告為準,買家可在詢價時索取影本確認。

常見問答

為什麼小直徑螺紋件要選瑞士型走心機而不是一般車床?

小直徑螺紋件細長,切削時容易讓刀。一般車床以尾座支撐,長徑比超過5:1後振動明顯,牙距易跑掉、表面易毛邊。瑞士型走心機的導套在加工時包覆工件,刀具在導套出口附近切削,支撐點靠近刀尖,振動被壓低,因此醫療、氣壓、感測器產業的細牙螺紋多指定此機型。

外螺紋與內螺紋的加工差異在哪裡?

外螺紋(M2–M6級)在瑞士型走心機上通常用滾壓或切削一次成形,效率高且牙型完整;內螺紋因刀具直徑更小、剛性更差,必須降速並分多次進刀,否則容易崩刃。詢價時應主動告知是外螺紋還是內螺紋、螺紋規格,以及是否需要螺紋塞規或環規全檢。

不同材料對小直徑螺紋加工的影響是什麼?

材料直接決定刀具壽命與切削參數。鋁合金質軟可高速切削但易黏刀,牙底要注意毛邊;不鏽鋼(303、304、316)加工硬化傾向強,需降速並使用塗層刀具;碳鋼易生毛邊需後段去毛刺;黃銅與紅銅延展性高,牙型易變形,公差要預留餘裕。提供材料牌號與硬度,供應商才能給出可靠製程建議。

小直徑螺紋件常見的品質問題有哪些?如何預防?

最常見三類問題:牙距超出公差、牙底毛邊導致塞規卡住、不鏽鋼件表面刮傷。牙距問題源於機台背隙或刀具磨耗,預防方式是製程中以螺紋環規抽檢;牙底毛邊與材料及切削參數有關,試作階段完成塞規通過測試;表面刮傷常見於工件掉落或夾持不當,出貨前最終檢驗逐支目視或影像確認。

詢價時應該提供哪些資料才能拿到準確報價?

應準備:工件2D圖面或3D檔(標註螺紋規格、公差、粗糙度)、材料牌號與硬度、訂單批量(試作與量產分開填寫)、是否需要表面處理(鈍化、鍍鎳、陽極)、檢驗方式與允收基準、包裝方式。資訊越完整,供應商越能準確評估是否需更換刀具、調整切削參數或安排去毛刺工序,並在24–48小時內回覆。

提供圖面與材料牌號,取得小直徑螺紋件的可製性評估

請將工件圖面、螺紋規格、材料牌號與預估批量寄至元順利,我們將在收到資料後評估製程可行性並回覆初步報價。