ysl-cnc swiss-turning-6

小径精密ねじ部品の加工要点

小径精密ねじ部品(外径は一般的に3~10mm)の加工難度は、細小なワークに対する工具剛性、長径比が高い場合の切りくず排出、そしてピッチとねじ深さの寸法精度の3点に集中する。スイス型自動旋盤は、ガイドブッシュがワークを包み込み、主軸・副軸が同期交換できるため、この種の細長部品の外ねじ・内ねじ加工に特に適している。買い手はサプライヤーを評価する際、まず設備能力と材料経験を確認し、その後に公差と検査工程を協議すべきである。
重点摘要

  • スイス型自動旋盤は細長いねじ部品に適する

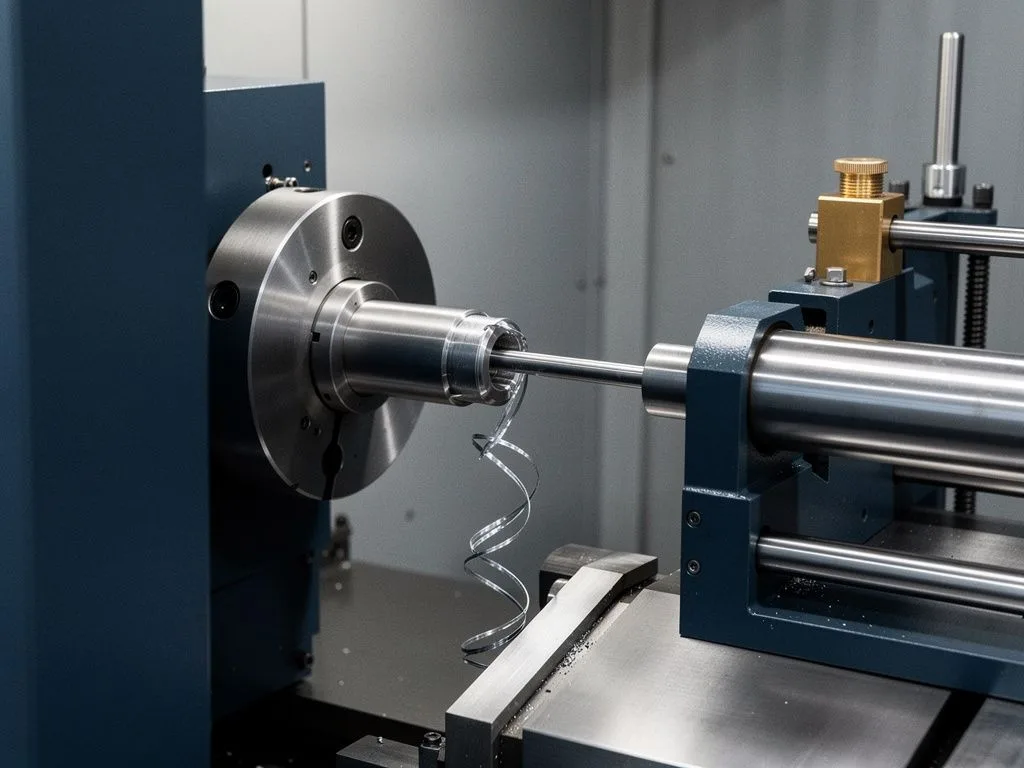
    小径ねじ部品は細長く工具が逃げやすいため、スイス型自動旋盤はガイドブッシュでワークを包み込み、支点を刃先の近くに引き寄せて振動を抑える。外径3mm以上の細長い部品に適する。

  • 内外ねじの工程差がコストに影響する

    外ねじは転造または切削で一度に成形できるが、内ねじは工具剛性が低いため速度を落として数回に分けて切り込む必要がある。両者の工程コストは異なるため、見積依頼時には積極的に伝えること。

  • 材料が工具と切削条件を決定する

    アルミ合金は工具に溶着しやすく、ステンレス鋼は加工硬化が強く、炭素鋼はバリが出やすく、銅は延性が高く変形しやすい。材料の材質記号と硬度は工具選定と納期に直接影響する。

  • 完全な見積資料が迅速な見積回答を可能にする

    2D/3D図面、ねじ規格、材料記号、ロット数、表面処理、検査方法を提供すれば、サプライヤーは24~48時間以内に実現可能性と価格を回答できる。

小径ねじ部品にスイス型自動旋盤を選ぶべき理由は?

小径ねじ部品の加工で最も頻発する問題は、ワークが細長く、切削時に工具が逃げやすいことである。一般の旋盤では心押し台でワークを支えるが、長径比が5:1を超えると振動が顕著になり、ピッチがずれやすく、表面にバリも発生しやすい。スイス型自動旋盤は、加工中にガイドブッシュがワークを包み込み、工具が常にガイドブッシュ出口付近で切削するため、支点を刃先の直近に置くのと同じ効果が得られ、振動が抑えられる。このため、医療、空圧、センサーなどの業界で細目ねじを加工する場合、多くがスイス型自動旋盤を指定する。元順利はスイス型自動旋盤(Star)を備え、外径3mm以上の細長部品に対応可能であり、買い手は実際の部品形状に応じて適用可否を確認できる。

外ねじと内ねじの加工の違いは?

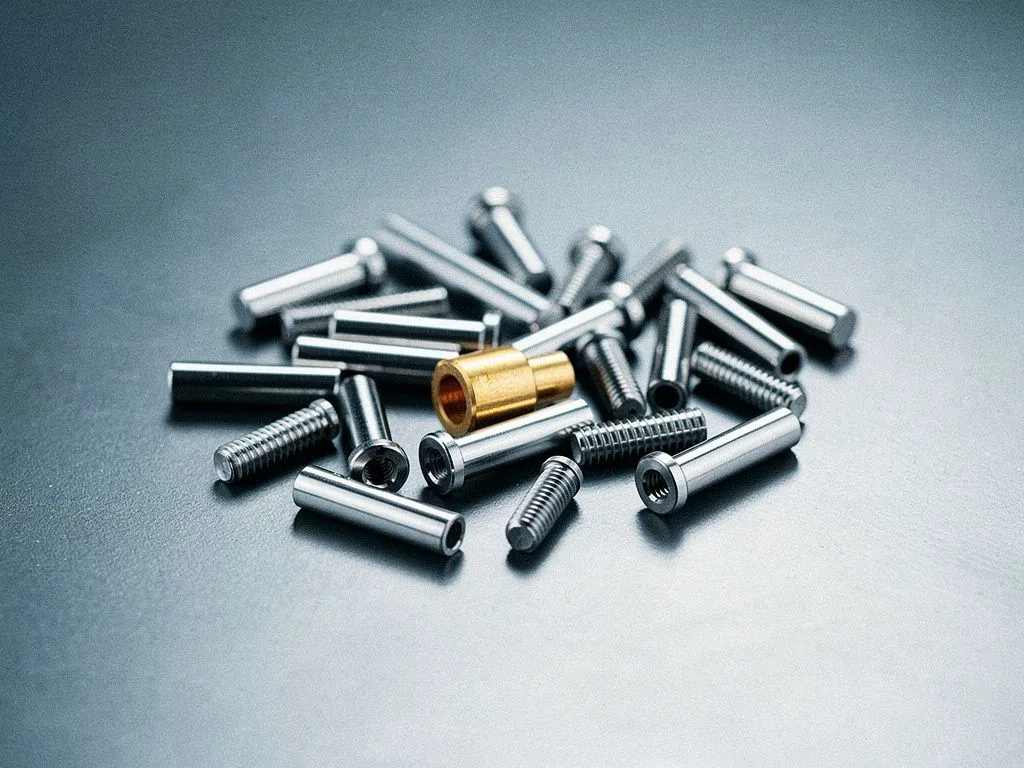
外ねじ(M2~M6級)は、スイス型自動旋盤では通常、転造または切削で一回成形され、効率が高くねじ山形状も完全である。一方、内ねじは工具径がより小さく剛性が低いため、速度を落とし、複数回の切り込みに分ける必要があり、そうしないと欠けやすい。買い手は見積もり依頼時に、外ねじか内ねじか、ねじ規格(メートルねじM、細目UNC/UNF、管用BSP/NPTなど)、およびねじリングゲージまたはプラグゲージによる全数検査が必要かどうかを積極的に伝えるべきである。元順利の工程は外ねじ・内ねじの両方に対応するが、実際の可否はワーク図面に基づいて評価する必要がある。

swiss turning scene 1

材料の違いが小径ねじ加工に与える影響は?

材料は工具寿命と切削条件を直接決定する。アルミニウム合金は軟らかく高速切削が可能だが、工具に溶着しやすく、ねじ底のバリに特に注意が必要である。ステンレス鋼(303、304、316)は加工硬化傾向が強く、速度を落とし、コーティング工具を使用しなければならない。炭素鋼はねじ切削時にバリが発生しやすく、後工程でのバリ取りが必要になることが多い。黄銅と赤銅は延性が高いためねじ山形状が変形しやすく、公差に余裕を持たせる必要がある。元順利が加工する一般的な材料には、アルミニウム合金、ステンレス鋼、炭素鋼、黄銅、赤銅が含まれる。買い手が材料の規格と硬度を提供して初めて、サプライヤーは信頼性の高い工程提案を行うことができる。
小径精密ねじ部品加工における6つの重要確認ポイント

  • ワーク外径と長さ径比

    外径が小さく、長さが長いほど、スイス型自動旋盤のガイドブッシュによる支持が必要となる。一般的に長さ径比が4:1を超える場合は、スイス型自動旋盤の採用を検討すべきである。

  • ねじ規格と公差等級

    メートルねじM、細目UNC/UNF、管用ねじBSP/NPTでは、それぞれ異なる工具と検査用プラグゲージが必要となる。購入者は完全なねじ表記と公差等級を提供すべきである。

  • 材料の材質記号と硬度

    アルミニウム、ステンレス鋼、炭素鋼、銅では切削条件が大きく異なる。材質記号と硬度は工具選定と納期に直接影響する。

  • めねじかおねじか

    おねじは転造または切削が可能であるが、めねじは工具剛性の制約により、速度を落として数回に分けて切り込む必要がある。両者では加工コストが異なる。

  • 検査方法と受入基準

    ねじプラグゲージ/リングゲージによる全数検査の有無、抜き取り検査の割合、100%画像検査の要否は、見積もりと納期に直接影響する。

  • 後工程処理の要件

    バリ取り、不働態化処理、洗浄、梱包方法をサプライヤーに一括委託することで、購入者側の二次加工コストを削減できる。

小径ねじ部品でよく発生する品質問題とその防止策

購入者が受領後に最も多く報告する問題は、ねじピッチの公差超過、ねじ底のバリによるプラグゲージの嵌合不良、ステンレス鋼部品の表面傷の3つである。ピッチ問題は主に機械のバックラッシュまたは工具摩耗に起因するため、防止策としてサプライヤーに工程中にねじリングゲージによる抜き取り検査を実施させることである。ねじ底のバリは材料と切削条件に関係するため、試作段階でプラグゲージの通過試験を完了させることが防止策となる。表面傷はワークの落下や不適切なクランプで発生することが多いため、サプライヤーに出荷前最終検査で1本ずつ目視または画像検査を実施させることが防止策である。元順利的の検査工程は、受入検査、工程中検査、出荷前最終検査を網羅しており、実際の検査項目は顧客の仕様に応じて調整される。

見積依頼と工程評価の流れ

  1. 1

    ワーク図面と規格を提供

    買い手はワークの2D/3D図面、ねじ規格、材料記号、予定ロット数を元順利に送付する。

  2. 2

    工程実現性を評価

    元順利は図面と材料に基づき、スイス型自動旋盤の適用可否、工具選定、切削条件を評価する。

  3. 3

    初期見積を回答

    資料受領後、工程実現性を評価し、24~48時間以内に価格と納期を回答する。

  4. 4

    試作と検査確認

    試作段階でプラグゲージ通過テストを完了し、顧客仕様に基づき受入検査、工程中検査、出荷前検査を実施する。

swiss turning scene 2

正確な見積もりを得るために、問い合わせ時に提供すべき情報は?

完全な問い合わせ情報があれば、サプライヤーは24〜48時間以内に実現可能性と価格を回答できる。購入者は以下を準備すべきである:ワークの2D図面または3Dデータ(ねじ規格、公差、表面粗さを明記)、材料の材質記号と硬度、注文ロット数(試作数量と量産数量を分けて記入)、表面処理の要否(不働態化処理、ニッケルめっき、陽極酸化処理など)、検査方法と受入基準、梱包方法。情報が完全であればあるほど、サプライヤーは工具交換の要否、切削条件の調整、バリ取り工程の追加手配を正確に評価できる。元順利的はOEM部品供給、Tier-1協力工場、試作開発チームを対象としており、購入者は自らの立場に応じて対応する技術文書を提供できる。

ISO 9001:2015は小径ねじ加工において何を意味するか?

ISO 9001:2015は品質マネジメントシステムの基本認証であり、サプライヤーが文書管理、工程記録、トレーサビリティ、是正処置において体系化された方法を有していることを示すが、個別製品の精度保証を意味するものではない。購入者は認証マークだけを見るのではなく、サプライヤーに以下を要求すべきである:試作段階の寸法検査報告書、工程中検査記録、出荷前最終検査の抜き取り割合、不適合品の処理手順。元順利的はISO 9001:2015認証を取得しているが、実際の認証番号と有効期限は会社の発表に基づくため、購入者は問い合わせ時に写しを請求して確認できる。

よくある質問

なぜ小径ねじ部品は一般旋盤ではなくスイス型自動旋盤を選ぶのか?

小径ねじ部品は細長く、切削時に工具が逃げやすい。一般旋盤は心押し台で支えるため、長径比が5:1を超えると振動が顕著になり、ねじピッチがずれやすく、表面にバリが出やすい。スイス型自動旋盤のガイドブッシュは加工中にワークを包み込み、工具はガイドブッシュの出口付近で切削するため、支点が刃先に近く、振動が抑えられる。そのため、医療、空圧、センサー産業の細目ねじはこの機種を指定することが多い。

外ねじと内ねじの加工の違いはどこにあるのか?

外ねじ(M2~M6級)はスイス型自動旋盤で通常、転造または切削で一度に成形でき、効率が高くねじ山形状も完全である。内ねじは工具径がより小さく剛性が低いため、速度を落として数回に分けて切り込まなければならず、そうしないと欠けやすい。見積依頼時には、外ねじか内ねじか、ねじ規格、ねじプラグゲージまたはリングゲージによる全数検査が必要かどうかを積極的に伝えること。

異なる材料が小径ねじ加工に与える影響は何か?

材料は工具寿命と切削条件を直接決定する。アルミ合金は軟らかく高速切削できるが工具に溶着しやすく、ねじ底のバリに注意が必要。ステンレス鋼(303、304、316)は加工硬化傾向が強く、速度を落としてコーティング工具を使用する必要がある。炭素鋼はバリが出やすいため後工程のバリ取りが必要。黄銅と赤銅は延性が高くねじ山形状が変形しやすいため、公差に余裕を持たせる必要がある。材料記号と硬度を提供すれば、サプライヤーは信頼性の高い工程提案ができる。

小径ねじ部品でよくある品質問題は何か?どう予防するか?

最も一般的な3つの問題:ねじピッチが公差を超える、ねじ底のバリでプラグゲージが詰まる、ステンレス鋼部品の表面傷。ピッチ問題は機械のバックラッシュまたは工具摩耗に起因するため、予防策は工程中にねじリングゲージで抜き取り検査を行うこと。ねじ底のバリは材料と切削条件に関係するため、試作段階でプラグゲージ通過テストを完了する。表面傷はワークの落下や不適切なクランプで発生することが多く、出荷前の最終検査で1本ずつ目視または画像で確認する。

正確な見積を得るために、見積依頼時にどのような資料を提供すべきか?

準備すべきもの:ワークの2D図面または3Dデータ(ねじ規格、公差、粗さを明記)、材料記号と硬度、注文ロット数(試作と量産は分けて記入)、表面処理の要否(不動態化、ニッケルめっき、陽極酸化)、検査方法と受入基準、包装方法。情報が完全であればあるほど、サプライヤーは工具交換の要否、切削条件の調整、バリ取り工程の手配を正確に評価でき、24~48時間以内に回答できる。

図面と材料記号をご提供いただき、小径ねじ部品の製造可能性評価を取得

ワーク図面、ねじ規格、材料記号、予定ロット数を元順利までお送りください。受領後、工程の実現可能性を評価し、初期見積もりを回答する。