
ガイドブッシュ式とブッシュレス式スイス型自動旋盤の違い
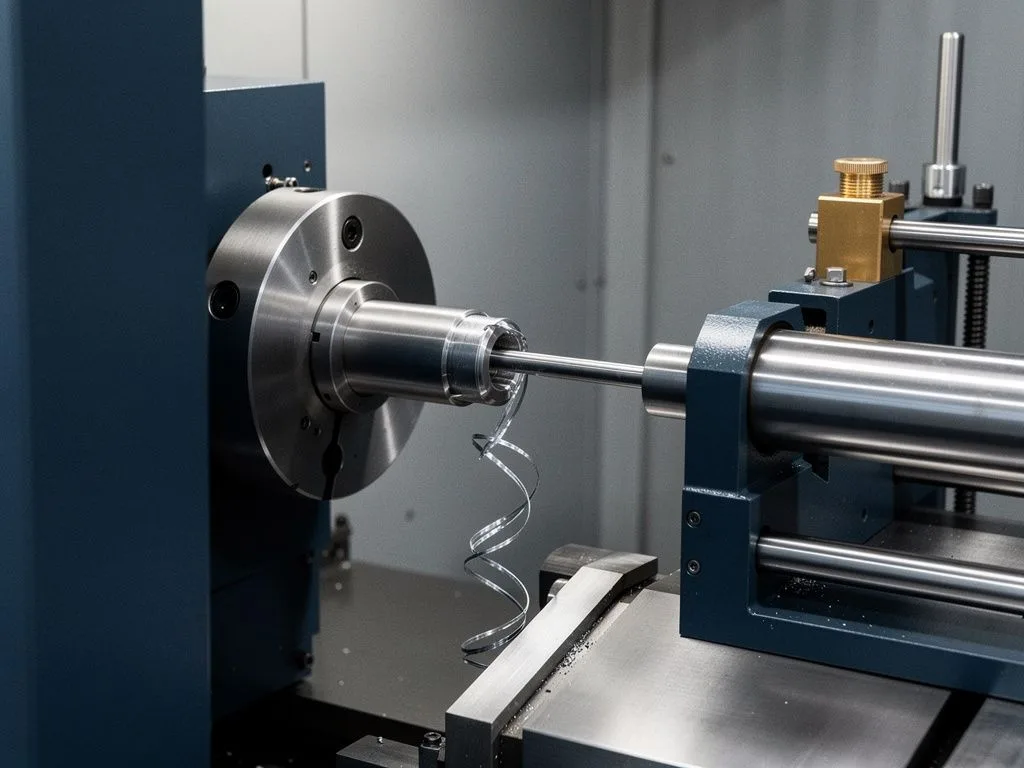
ガイドブッシュ式とブッシュレス式スイス型自動旋盤の核心的な違いはワークの支持方法にある。ガイドブッシュ式は包囲型ブッシュにより細長いワークを安定させ、長さ径比が高く、棒材径が小さい長軸部品に適する。ブッシュレス式はワークが主軸とガイドブッシュの間で自由に回転し、短いワークや背面加工(ミーリング、タッピング)を伴う複合加工に適する。元順利は台中潭子の生産ラインに両機種を併設しており、買い手はワーク長さ、精度要件、後工程に応じて仕様を決定できる。
重点摘要
導套式は長軸・細小工作物に適合
導套式は包覆式ブッシュで工作物を支持し、長径比が高く、棒材直径が小さい長軸類の部品に適する。医療用の細長い針類、精密軸心などが例である。
無導套式は短い工作物の複合加工に適合
無導套式は工作物を主軸とチャックの間で自由に回転させ、短い工作物と背面からのフライス加工、タップ加工を必要とする複合加工に適し、材料の制約が少ない。
長径比8~10倍が選択指標
工作物の長さが直径の8~10倍を超える場合は導套式を優先する。5倍以下で背面加工が必要な場合は、無導套式の方が柔軟性がある。
機種選定を誤ると歩留まりと工具の問題が発生
機種選定を誤ると歩留まり低下、工具寿命短縮、後加工が一回で完了しないなどの問題が生じる。見積もり依頼時には完全な工作物情報を提供することを推奨する。
ガイドブッシュ式自動旋盤はどのようなワークに適しているか?
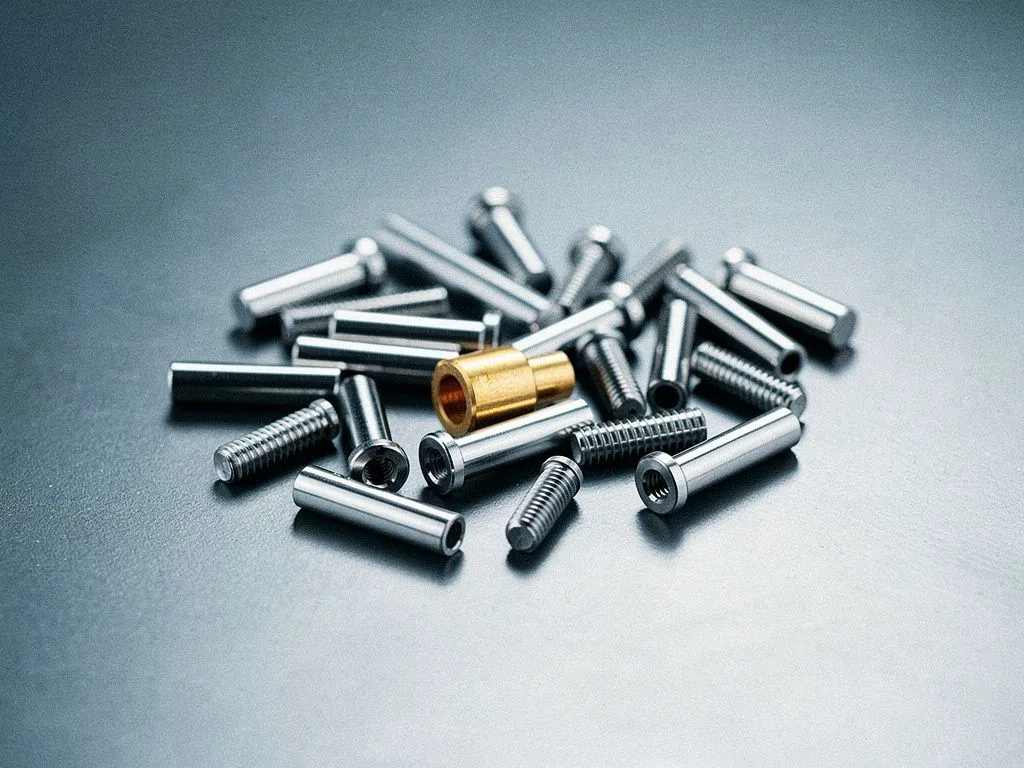
ガイドブッシュ式自動旋盤は、長さ径比が高く、細長く、外径が小さい棒材ワークに適している。ガイドブッシュ自体はワーク外周を包むブッシュであり、切削点付近で連続的な支持を提供し、工具の切削力によってワークが振動したり、たわんだりするのを防ぐ。この支持方法は長軸部品の精密旋削において特に重要である。ワーク長さが直径の数倍を超える場合、ブッシュの支持がないと切削力によってワークが曲がり、表面にびびり痕が生じやすくなる。実際には、医療機器の細長い針類、空圧・油圧部品の精密シャフト、センサーハウジングなどがガイドブッシュ式の典型的な適用例である。買い手は評価の際、まずワークの最大長さと最小直径の比率を確認し、ガイドブッシュ仕様が必要かどうかを判断すべきである。
ブッシュレス式自動旋盤はどのようなワークに適しているか?
ブッシュレス式自動旋盤は、長さが短く、外径が大きく、一回のチャッキングでミーリング、穴あけ、タッピングなどの背面工程を完了する必要があるワークに適している。ガイドブッシュがないため、ワークは主軸とガイドブッシュの間でより広い可動空間を持ち、工具を側面からワークに接近させてミーリング加工を行うことができ、これはガイドブッシュ式では困難である。ブッシュレス式のもう一つの利点は材料制約が少ないことで、加工可能な棒材径の範囲が広く、ワーク長さは副主軸で延長して受け継ぐこともできる。買い手にとって、部品が短く太い形状で、多面複合加工が必要な場合、または異なる長さのワークを頻繁に交換する必要がある場合、ブッシュレス式はガイドブッシュ式よりも効率的である。元順利のStarスイス型自動旋盤は両仕様をカバーしており、部品形状に応じて切り替え可能である。

長さ径比がいくつならガイドブッシュ式を選ぶべきか?
長さ径比はガイドブッシュ式かブッシュレス式かを判断する最初の定量的指標である。一般的に、ワーク長さが直径の8倍から10倍を超える場合、ブッシュレス式の支持安定性は明らかに不足し、切削振動が表面粗さと寸法公差に直接反映される。この場合、ガイドブッシュ式がより安全な選択である。逆に、長さ径比が5倍以下で、ワークに背面ミーリングやタッピングが必要な場合、ブッシュレス式は加工の柔軟性においてガイドブッシュ式より明らかに優れている。中間のグレーゾーンでは、材料剛性、切削深さ、精度要件を考慮する必要がある。買い手が図面を提供する際、長さ径比と公差等級を同時に明記することで、加工工場がどの仕様がより適切かを判断でき、機種選定ミスによる歩留まり低下や工具寿命の異常を回避できる。
ガイドブッシュ式とブッシュレス式では精度に違いがあるのか?
同じ機種・同じ加工条件であれば、ガイドブッシュ式は支持が安定しているため、細長軸物の丸度・真円度・同軸度は一般的にブッシュレス式より優れる。しかしこれはブッシュレス式の精度が劣るという意味ではなく、両者は適用するワークの種類が異なる。ガイドブッシュ式の精度上の利点は、ワークの長径比が高いことを前提としている。短いワークの場合、ガイドブッシュが工具の接近角度を制限し、その支持効果を発揮できない。買い手は「どちらの精度が高いか」だけを選定基準にすべきではなく、ワーク自体の幾何形状、長径比、後工程の加工要件に立ち返って判断すべきである。元順利は工程中の検査と出荷前の最終検査段階で、ワークの種類に応じて適切な測定方法と検査具を選定し、どちらの構成でも図面要求を満たせるようにしている。
導套式か無導套式かを判断する6つのチェック項目
- 1
工作物の長径比を確認する
長さが直径の8~10倍を超える場合は導套式を優先し、5倍以下の場合は無導套式を検討できる。
- 2
後加工工程の要件を評価する
側面フライス加工、タップ加工、穴あけなどの背面加工が必要な場合、無導套式なら一回のクランプで完了できる。
- 3
材料と棒材直径を確認する
細い棒材と高剛性材料は導套式に適し、棒材直径の変化が大きい場合や材料範囲が広い場合は無導套式の方が柔軟性がある。
- 4
精度と公差等級を確認する
細長い軸類の真円度、同軸度の要求が厳しい場合は、導套式の支持が安定している。短い工作物ではどちらも要件を満たせる。
- 5
ロットサイズと段取り替え頻度を評価する
単一の長軸部品の量産には導套式が効率的で、多品種少量で部品形状の差が大きい場合は無導套式の段取り替えが速い。

機種選定を誤るとどのような問題が発生するか?
機種選定を誤った場合の最も一般的な結果は3つある。第一に歩留まり低下で、細長いワークをブッシュレス式で加工するとびびり痕や寸法のばらつきが生じ、廃棄率が上昇する。第二に工具寿命の異常な短縮で、支持不足により工具が余分な振動を受け、摩耗が加速する。第三に後工程を一度で完了できないことで、例えばガイドブッシュ式では側面フライス加工ができないため、ワークを再クランプする必要があり、累積誤差と工数が増加する。買い手にとって、これらの問題は試作段階で初めて顕在化することが多く、開発スケジュールの遅延につながる。見積依頼の段階でワークの長径比、最大長さ、後加工の要件(フライス加工、タップ加工、穴あけ加工)を併せて提供し、加工メーカーが事前に機種構成を評価できるようにし、試作後に工程変更が必要になる事態を避けることを推奨する。
ガイドブッシュ式とブッシュレス式は同一機で切り替え可能か?
一部のスイス型自動旋盤は切替式として設計されており、ガイドブッシュモードとブッシュレスモードを切り替えられるが、切り替えには機構部品の交換と再調整が必要で、即時には変更できない。実際には、加工メーカーは主力ワークの種類に応じて機械のデフォルト構成を決定するため、頻繁な切り替えは生産効率を低下させる。買い手にとって、ワークに長軸物と短く太い複合部品の両方が含まれる場合、最も現実的な方法は、両方の構成を持つ加工メーカーを選び、ワーク形状に応じて生産を振り分けることであり、単一の機械に両方を処理させることではない。元順利の生産ライン構成は、Star スイス型自動旋盤のガイドブッシュ式とブッシュレス式の両機種をカバーしており、ワーク特性に応じて生産能力を配分できる。これはOEM部品供給とTier-1サプライヤーの多様なニーズにとって特に重要である。
ガイドブッシュ式かブッシュレス式かを判断する6つのチェック項目
ワークの長径比
長さが直径の8〜10倍以上ならガイドブッシュ式を優先。5倍以下ならブッシュレス式を検討可能。
後工程の加工要件
側面フライス加工、タップ加工、穴あけ加工などの後工程が必要な場合、ブッシュレス式なら1回のクランプで完了できる。
材料と棒材径
細い棒材と高剛性材料はガイドブッシュ式に適する。棒材径の変化が大きい、または材料範囲が広い場合は、ブッシュレス式の方が柔軟性が高い。
精度と公差等級
細長軸物の真円度・同軸度の要求が厳しい場合、ガイドブッシュ式は支持が安定。短いワークではどちらも要求を満たせる。
ロットサイズと段取り替え頻度
単一の長軸部品の量産にはガイドブッシュ式が効率的。多品種少量でワーク形状の差が大きい場合は、ブッシュレス式の方が段取り替えが速い。
工具の接近角度
多角度からワークに接近する必要がある複合形状の場合、ブッシュレス式は工具の可動スペースが広い。
見積依頼時に加工メーカーへ提供すべき情報は何か
見積依頼時に完全なワーク図面と工程要件を提供することで、加工メーカーはガイドブッシュ式とガイドブッシュレス式のどちらが適切かを迅速に判断できる。少なくとも以下の情報を含めることを推奨する:ワークの最大長と最小径(長径比の計算用)、材料の規格(アルミニウム合金、ステンレス鋼、炭素鋼、黄銅・赤銅など)、すべての後工程(フライス加工、タップ加工、穴あけ、ローレット加工など)、公差等級と表面粗さの要件、想定ロット数(試作数量と量産数量)。ワークに特殊な要件がある場合、例えば医療グレードの表面処理や航空宇宙グレードの検査基準なども併せて明記すべきである。元順利の工程は受入検査、工程中検査、出荷前最終検査を網羅しており、買い手が提供する情報が完全であればあるほど、見積もりと納期の正確性が高まり、試作段階で機種構成の不適合が判明するリスクも回避できる。
よくある質問
導套式スイス型旋盤はどのような工作物に適していますか?
導套式スイス型旋盤は、長径比が高く、細長く、外径が小さい棒材工作物に適しています。ガイドブッシュが切削点近くで連続的に支持し、工作物の曲がりやびびり痕を防ぎます。医療機器の細長い針類、空圧・油圧部品の精密軸心、センサー筐体などが代表的な用途です。
無導套式スイス型旋盤はどのような工作物に適していますか?
無導套式スイス型旋盤は、長さが短く、外径が大きく、一回のクランプでフライス加工、穴あけ、タップ加工などの背面工程を完了する必要がある工作物に適しています。ガイドブッシュがないため、工具が側面から工作物に接近でき、材料の制約が少なく、加工可能な棒材直径の範囲が広くなります。
長径比がどのくらいなら導套式を選ぶべきですか?
工作物の長さが直径の8~10倍を超える場合、無導套式では支持安定性が明らかに不足するため、導套式がより安全な選択です。長径比が5倍以下で背面フライス加工やタップ加工が必要な場合は、無導套式の加工柔軟性が優れています。中間領域では、材料剛性、切削深さ、精度要求を考慮する必要があります。
導套式と無導套式では精度に違いがありますか?
同じ機種と操作条件であれば、導套式は細長い軸類工作物の真円度、円筒度、同軸度において通常無導套式より優れていますが、その精度上の利点は長径比が高いことを前提としています。短い工作物に導套を使用すると、工具の接近角度が制限されるため、工作物の幾何学的形状と工程要件に基づいて判断すべきです。
機種選定を誤るとどのような問題が発生しますか?
機種選定を誤った場合の最も一般的な結果は、歩留まり低下、工具寿命の異常な短縮、後加工工程が一回で完了しないことです。細長い工作物に無導套式を使用すると、びびり痕や寸法のばらつきが発生し、導套式では側面フライス加工ができず再クランプが必要になります。見積もり依頼時には長径比と後加工要件を提供することを推奨します。
図面を提供し、ガイドブッシュ式またはガイドブッシュレス式の加工提案を受ける
ワーク図面と長径比、材料、後工程の要件を元順利に送付してください。ワーク形状に応じて適切なスイス型自動旋盤の構成を評価し、工程提案と納期を回答します。