ysl-cnc swiss-turning-4

細長軸部品のCNC旋削時における振動と変形の抑制方法

細長軸部品(長さ径比が通常10:1超)のCNC旋削時、振動と変形は主に切削力、自重によるたわみ、工具突き出し過長の3要因から生じる。スイス型自動旋盤はガイドブッシュが工具先端に密着してワークを支持し、主軸剛性が高く、工具の動的安定性に優れるため、振動源を最小限に抑えられ、長さ径比20:1以上の精密部品の一般的な解決策である。バイヤーが台湾のCNC旋削加工メーカーに発注する前に、ワークの長さ径比、チャッキング方式、真円度公差を確認し、スイス型自動旋盤工程の要否を評価すべきである。
重点摘要

  • 振動の主因は工作物の剛性不足

    長径比が10:1を超えると、自重と切削力が工具接触点でたわみを生じ、低周波びびり、高周波自励振動、熱変形による二次ずれを引き起こす。

  • スイス型自動旋盤はガイドブッシュで振動を抑制

    ガイドブッシュが工具先端に密着して工作物を支持し、切削区間にはほとんど突き出しがないため、剛性は従来のCNC旋盤より数倍高く、長径比20:1以上の精密部品の一般的な解決策である。

  • 3つの仕様が振動の深刻度を決定

    長径比、最終直径の公差帯、材料の切削抵抗が振動問題を決定する。ステンレス鋼は加工硬化が顕著で、振動を増幅させる最も一般的な材料である。

  • 発注前に4つの資料を準備する必要がある

    完全な2D図面、3Dデータ、材料仕様、予想年間使用量により、受託メーカーはサンプルを見ずに工程を判断でき、量産後の仕様不一致を回避できる。

細長軸部品が旋削時に特に振動しやすい理由

細長軸部品の振動の主因はワーク剛性不足である。長さ径比が10:1を超えると、ワーク自体の自重と切削力が工具接触点にたわみを生じさせ、工具とワークの間に相対変位が発生する。この相対変位は、低周波びびり、高周波自励振動、熱変形による二次ずれの3形態で現れる。アルミニウム合金部品は材料が軟らかく切削抵抗が低いため、振動振幅は通常小さい。一方、ステンレス鋼と炭素鋼は切削抵抗が高く、振動が増幅されやすい。バイヤーが2D図面のみを提供し、長さ径比と真円度公差を明記しない場合、加工メーカーは経験に基づいて機械を選定せざるを得ず、量産後に真円度が規格外となることが多い。見積依頼段階で、ワークの最大長さ、最小径、チャッキング部長さ、真円度要求を明記し、CNC旋削メーカーがスイス型自動旋盤工程の要否を直接判断できるようにすべきである。

swiss turning scene 1

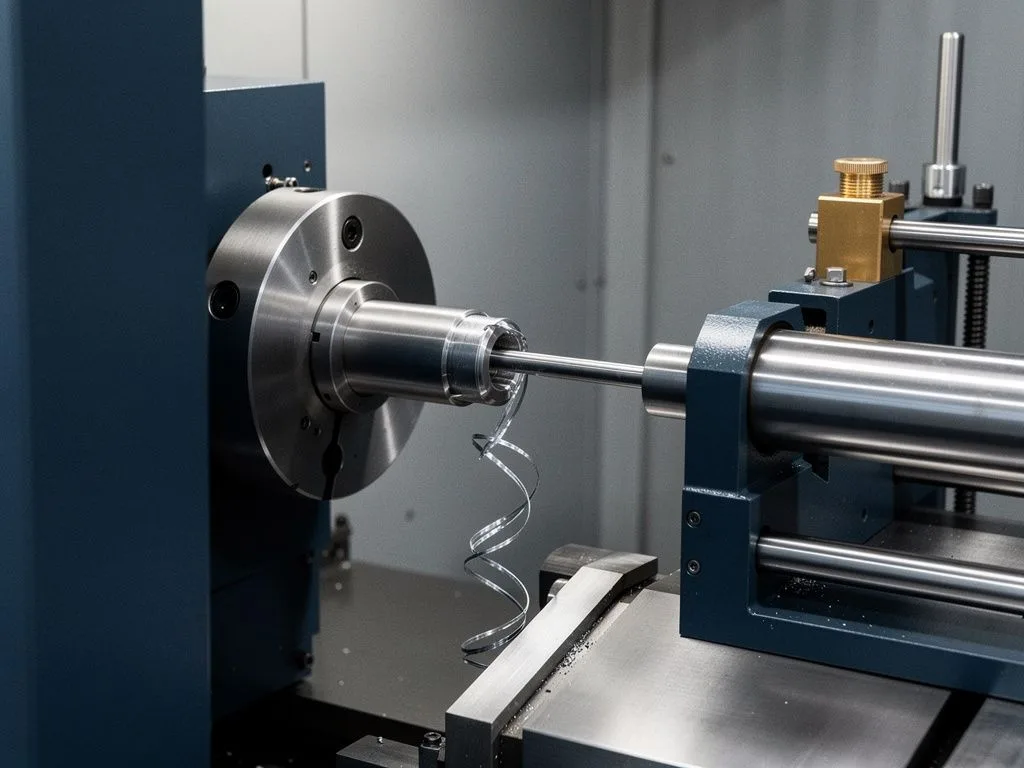
スイス型自動旋盤が振動を抑制するメカニズム

スイス型自動旋盤の核心的な違いはガイドブッシュ設計にある。ワークは主軸端から送り出された後、可動式ガイドブッシュに全長にわたって包囲され、ガイドブッシュ出口と切削点の距離は通常数ミリメートルしかなく、支持点を工具先端の直近に配置する。この構造により、ワークは切削区間でほぼオーバーハングがなく、剛性は従来のCNC旋盤より数倍高く、振動は自然に抑制される。Starスイス型自動旋盤に同期ガイドブッシュを組み合わせると、ガイドブッシュがワークとともに回転し、ガイドブッシュとワーク間の摩擦熱と振れをさらに排除する。バイヤーにとって、これは2つのことを意味する。第一に、同じ長さ径比でも、スイス型自動旋盤が達成できる真円度と同軸度は従来の旋盤より安定している。第二に、スイス型自動旋盤は単価が高く、単品加工時間が長いため、長さ径比8:1未満のワークはこの工程を強制すべきではない。
振動問題を特に深刻化させるワーク仕様

振動問題の深刻度は、長さ径比、最終径の公差帯、材料の切削抵抗の3つの仕様で決まる。長さ径比20:1超のワークは、スイス型自動旋盤を使用しても、びびりを防ぐために切削パラメータ(送り速度、切込み深さ、主軸回転数)の追加制御が必要である。長さ径比30:1超のワークは、逆方向切削または分割加工を検討する必要がある。最終径公差が±0.01 mm以内の場合、振動による微小変位が寸法変動に直接反映されるため、機械選定に加えて、工具経路とチャッキング方式も併せて検討すべきである。材料面では、ステンレス鋼(特に304、316系)は加工硬化が顕著で、工具摩耗に伴い切削抵抗が上昇し、振動増幅が最も一般的な材料である。黄銅と赤銅は軟らかいが、工具に凝着しやすく構成刃先が発生し、表面粗さが不安定になる。バイヤーがRFQ段階でこれら3つの仕様を明確に記載すれば、CNC旋削メーカーは対応する工程提案を直接提供できる。

工程中の振動制御検証フロー

  1. 1

    受入検査

    材料硬度と真円度が図面に適合することを確認し、材料ばらつきによる振動増幅を防ぐ。

  2. 2

    工程中検査

    粗加工後に工作物の真円度と同軸度を測定し、ずれの傾向を発見したら直ちに切削パラメータを調整するか工具を交換する。

  3. 3

    出荷前最終検査

    三次元測定機または光学投影機で完成品寸法を確認し、図面仕様に適合することを保証する。

swiss turning scene 2

細長軸件の加工では、振動制御が品質を左右する最大の要因である。長径比が10:1を超えると、ワークは切削力を受けた際に撓みやすくなり、真円度の誤差や表面粗さの悪化、工具寿命の短縮を引き起こす。台湾のCNC旋盤加工メーカーは、主にスイス型自動旋盤(走心機)とNC自動旋盤の2種類の設備で対応する。スイス型自動旋盤はガイドブッシュによりワークを工具の先端付近で支持するため、撓みを効果的に抑えられ、長径比20:1以上の部品に適している。NC自動旋盤は剛性が高いが、ワークの突出し長さが長いため、細長軸部品の加工では振動が発生しやすい。加工前に、メーカーは図面上の公差要件を確認し、加工パラメータと工具経路を決定する。加工中は、切削抵抗の変化を監視し、工具の摩耗状況に応じて調整する。加工後は、真円度測定機または同軸度測定器を用いて、図面要件を満たしているかを検証する。

買い手が台湾のCNC旋盤加工メーカーに発注する前に、準備すべき資料は?

発注前に最も重要な準備は、「サンプル品を見なくてもメーカーが工程を判断できる」ようにすることであり、これには4つの資料が必要である:完全な2D図面(公差帯と表面粗さの記号を含む)、3Dデータ(STEPまたはIGES)、材料仕様(材質記号と硬度範囲)、および推定年間使用量と1回のロットサイズである。図面に真円度、同軸度、振れ公差が記載されていない場合、メーカーは経験に基づいて仮定するしかなく、量産後に仕様不一致が判明することが多い。材料仕様が「ステンレス」とだけ記載され、材質記号が指定されていない場合、ロットごとの加工硬化特性の違いが工具寿命と表面品質に直接反映される。推定年間使用量は見積もり構造に影響する——スイス型自動旋盤のプログラム設定コストは高く、1回のロットサイズが50個未満の場合、単価は顕著に上昇する。買い手が長期注文を約束できれば、価格交渉の余地は大幅に広がる。元順利は台中潭子の精密機械集積地に位置し、サイエンスパークに近く、OEM部品供給とTier-1サプライヤーの試作開発ニーズに対して地理的な利便性を有するが、具体的な納期と生産能力は実際の仕様に基づいて確認する必要がある。

細長軸部品の振動制御における一般的な6つの対策

  • ガイドブッシュによる支持

    スイス型自動旋盤はガイドブッシュで工具先端に密着させてワークを支持し、突出し量を数ミリメートルに抑える。これは振動制御の最も直接的な手段である。

  • 切削パラメータの調整

    切削深さと送り速度を下げ、主軸回転数を上げることで、切削力による低周波びびりを低減できるが、加工時間は長くなる。

  • 工具形状の最適化

    すくい角が大きく、鋭い刃先半径の小さい工具を選び、切削抵抗を低減する。摩耗後は速やかに交換し、抵抗の上昇を防ぐ。

  • 逆方向切削

    長径比30:1以上のワークに対し、ワークの後端から逆方向に送り、最大突出し部分に切削力がかからないようにする。

  • 分割加工

    粗加工と仕上げ加工を分離し、粗加工で大部分の材料を除去し、仕上げ加工では0.1–0.2 mmの余代のみを残し、最終的な変形を低減する。

  • 工程中の真円度測定

    10–20個ごとに真円度と同軸度を抜き取り測定し、ずれの傾向を検出したら直ちにパラメータを調整し、ロット不良を回避する。

よくある質問

細長軸部品はなぜ旋削時に特に振動しやすいのか?

細長軸部品の振動の主因は工作物の剛性不足である。長径比が10:1を超えると、工作物自体の自重と切削力が工具接触点でたわみを生じ、工具と工作物の間に相対変位が発生し、低周波びびり、高周波自励振動、熱変形による二次ずれとして現れる。

スイス型自動旋盤はどのような機構で振動を抑制するのか?

スイス型自動旋盤の核心的な違いはガイドブッシュ設計にある。工作物は主軸端から出た後、可動ガイドブッシュに全長にわたって覆われ、ガイドブッシュ出口と切削点の距離はわずか数ミリメートルであり、支持点を工具先端のすぐ隣に直接持ってくることになる。これにより、工作物は切削区間でほとんど突き出しがなくなり、剛性は従来のCNC旋盤より数倍高くなる。

どのような工作物仕様で振動問題が特に深刻になるのか?

振動問題の深刻度は3つの仕様で決まる。長径比、最終直径の公差帯、材料の切削抵抗である。長径比が20:1を超える場合は切削パラメータの追加制御が必要。公差が±0.01 mm以内の場合は振動による微小変位が寸法変動に直接反映される。ステンレス鋼は加工硬化が顕著で、振動増幅の最も一般的な材料である。

工程中に振動が効果的に制御されているかどうかをどう検証するのか?

工程中の振動制御は3層の検査で保証される。受入検査で材料硬度と真円度を確認、工程中検査で粗加工後に真円度と同軸度を測定、出荷前最終検査で三次元測定機または光学投影機により完成品寸法を確認する。細長軸部品の工程中検査頻度は一般部品より高く、10~20個ごとに抜き取り測定する。

買い手は台湾のCNC旋削受託メーカーに発注する前にどのような資料を準備すべきか?

発注前の最も重要な準備は、受託メーカーがサンプルを見ずに工程を判断できるようにすることであり、4つの資料が必要である。完全な2D図面(公差帯と表面粗さ記号を含む)、3Dデータ(STEPまたはIGES)、材料仕様(材質記号と硬度範囲)、予想年間使用量と1回のロット数である。

細長軸部品の工程可行性評価が必要ですか?

2D図面、3Dデータ、材料仕様をご提供ください。元順利はワークの長径比と公差要件に基づき、対応するCNC旋削工程と検査項目を提案します。