
スイス型自動旋盤と従来型旋盤の選択は、まず長径比と部品形状で機種を決める
スイス型自動旋盤と従来型旋盤の選択は、部品の長径比と幾何学的形状が核心となる。スイス型自動旋盤はガイドブッシュと同期送り装置で細長い部品を保持し、長径比が高く小径の精密シャフトに適する。従来型旋盤は心押し台で支持し、短く太い部品、大径のディスク類、単品試作に適する。元順利はStarスイス型自動旋盤とTAKISAWAの旋削・フライス複合加工機を併設しており、買い手が図面を提供すれば、部品形状に応じてどちらの工程が適切かを判断し、機種選定の誤りによる精度不足や単品コストの失控を回避できる。
重点摘要
長径比で機種選定が決まる
長径比が10:1を超えるとスイス型旋盤、5:1未満なら従来型旋盤で十分、中間は剛性を評価する必要がある。
ガイドブッシュの支持で細長軸の振動を解決
スイス型旋盤のガイドブッシュが切削点に密着し、長径比20:1以上の細長いワークが振動しにくくなり、真円度と寸法精度が向上する。
短く太いワークや大径ワークは従来型旋盤が適している
ガイドブッシュの上限20~32mmを超える、または直径の3倍未満の長さの部品は、従来型旋盤の剛性と切りくず排出スペースが優れ、単品コストが低くなる。
同期送りで量産タクトタイムを短縮
スイス型旋盤は送りと切削が同期し、細長軸の量産では単品加工時間が従来型旋盤の30%から50%に抑えられ、コストと納期に直接反映される。
スイス型自動旋盤のガイドブッシュ支持が、細長シャフトの振動問題を解決する理由
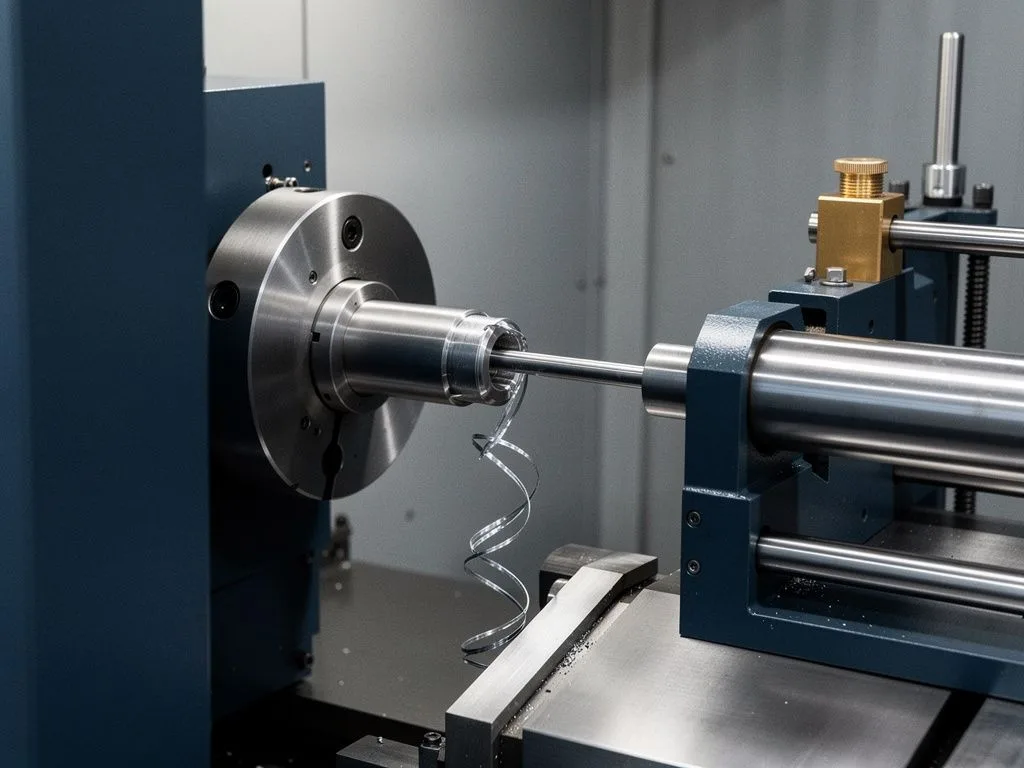
スイス型自動旋盤のガイドブッシュ支持は、細長シャフトの加工を可能にする鍵である。従来型旋盤で長径比10:1を超える部品を加工する場合、ワークがチャックから長く突き出るため、切削力によって振動と逃げが発生し、真円度、表面粗さ、寸法精度が全体的に悪化する。スイス型自動旋盤のガイドブッシュは切削点近くに密着し、工具の隣に支持点を追加するため、切削中にワークが振動しない。これは長径比20:1以上の細長部品で特に顕著であり、例えば光コネクタ、医療用ガイド針、空気圧バルブスプールなどがスイス型自動旋盤の典型的な用途である。元順利がStarスイス型自動旋盤を導入しているのは、従来型旋盤では歩留まりが低かったこの種の部品を処理するためである。買い手は自社の部品の長径比が高いと分かった場合、まず供給元がスイス型自動旋盤の生産能力を持つかどうかを確認すべきであり、従来型旋盤で無理に加工させるべきではない。
従来型旋盤がスイス型自動旋盤より適している状況
従来型旋盤がスイス型自動旋盤より適しているのは、短く太い部品、大径部品、および大きな工具切込みが必要な場合である。スイス型自動旋盤のガイドブッシュはワークの最大径を制限し、通常20mmから32mmの範囲(機種による)であり、これを超える部品は従来型旋盤または旋削・フライス複合加工機で処理する必要がある。また、部品の長さが短い場合(例えば直径の3倍未満)、重切削が必要な場合、または大径のボーリング加工が必要な場合、従来型旋盤の剛性と切りくず排出スペースはスイス型自動旋盤より優れている。買い手が図面を準備する際、部品が短く太い構造であれば、従来型旋盤を直接使用することで単品コストを抑えられる。無理にスイス型自動旋盤を使用すると、ガイドブッシュの制限と遅い送り速度によって納期が遅れる可能性がある。元順利のTAKISAWA旋削・フライス複合加工機はこの種の部品もカバーできるため、買い手は部品形状ごとに問い合わせを分散する必要がない。
スイス型自動旋盤か従来型旋盤かを判断する6つのチェック項目
長径比
長径比が10:1を超える場合はスイス型自動旋盤が適し、5:1未満であれば従来型旋盤で十分。中間の場合は剛性を評価する必要がある。
ワーク最大外径
スイス型自動旋盤のガイドブッシュ上限(通常20–32mm)を超える場合は、従来型旋盤または旋削・フライス複合加工機を使用する必要がある。
幾何学的複雑度
フライス加工、穴あけ、タップ加工などの複合加工が必要な場合、旋削・フライス複合加工機または5軸機の方が純粋なスイス型自動旋盤より効率的である。
材料と被削性
ステンレス鋼、チタン合金などの難削材では、スイス型自動旋盤の低切削力特性が工具摩耗と精度管理に有効である。
ロット規模
スイス型自動旋盤の高速送りは量産に適する。試作や小ロットでは従来型旋盤の柔軟性が高い。
公差と表面粗さ
ガイドブッシュ支持により、スイス型自動旋盤は細長シャフトで±0.01mm級の公差を達成しやすいが、実際の仕様に基づいて確認する必要がある。

スイス型自動旋盤の同期送りは量産タクトタイムと単品コストにどう影響するか
スイス型自動旋盤の同期送りは量産タクトタイムと単品コストにどう影響するか。答えは、送りと切削を同期させることで空転時間を大幅に短縮できる点にある。従来の旋盤で長尺品を加工する場合、ワークごとにチャッキング、切削、切断のたびに主軸を繰り返し起動・停止する必要がある。一方、スイス型自動旋盤は棒材をガイドブッシュに通し、コレットで連続的に送り出すため、主軸はほぼ停止しない。この連続送り設計により、スイス型自動旋盤は細長いシャフトの量産において、単品加工時間が従来旋盤の30%から50%になることが多い。OEMバイヤーにとって、受注が安定した量産段階に入ると、スイス型自動旋盤のタクトタイム優位性は単品コストと納期安定性に直接反映される。元順利はStar製スイス型自動旋盤とBROTHER製フライス盤を組み合わせ、同一工程で旋削、フライス加工、穴あけを完了し、再チャッキングによる誤差と手直しコストを削減する。バイヤーが試作から量産への移行段階にある場合、事前にサプライヤーとスイス型自動旋盤の生産能力配分を協議することで、後工程での増産時に工場変更を余儀なくされる事態を回避できる。
スイス型自動旋盤のよくある誤解、図面に明記しないと失敗する?
スイス型自動旋盤のよくある誤解、図面に明記しないと失敗する?最も多いのは、スイス型自動旋盤を万能機と見なし、ガイドブッシュの径制限と棒材の供給方法を無視することだ。スイス型自動旋盤は棒材を加工するため、ワーク長さは送りストロークと設備仕様に制限され、すべての長尺品を無制限に送り込めるわけではない。部品の全長が1回の送りストロークを超えると再チャッキングが必要になり、スイス型自動旋盤の精度優位性が失われる。もう一つの誤解は、材料仕様が明確に指定されていないことだ。例えば、アルミニウム合金6061と2011では被削性が大きく異なり、棒材径の公差が広すぎるとガイドブッシュの調整頻度が増え、停止時間が長くなる。バイヤーは図面を提供する際、材料の呼称、棒材径公差、熱処理状態、後工程の加工要件を併せて提示することで、サプライヤーはスイス型自動旋盤と従来旋盤のどちらが適切かを正確に評価できる。元順利の受入検査プロセスでは、これらの仕様を最初に照合し、後工程での手直しを防ぐ。
機種選定評価プロセス
- 1
長径比と外径を確認
長径比が10:1を超えるか、ワーク外径がスイス型旋盤のガイドブッシュ上限20~32mm内かを確認する。
- 2
幾何学的複雑度を評価
フライス加工、穴あけ、タップ加工などの複合加工が必要かを確認し、旋削・フライス複合機または5軸機が必要かを決定する。
- 3
材料とロット数を確認
材料グレードと被削性を確認し、ロット規模が量産か試作かを評価して、機種の方向性を決定する。
- 4
公差と後加工を照合
公差が±0.01mm級に達する必要があるか、および後工程の要件が機種選定に影響するかを確認する。
- 5
完全な情報を添付して見積依頼
図面、材料グレード、ロット数、公差、後加工の要件を添付し、サプライヤーが適切な機種を提案する。

試作から量産へ、機種選定はどの時点で再評価すべきか
試作から量産へ、機種選定はどの時点で再評価すべきか。答えは、受注量、精度要件、後工程のいずれかが変わった時点だ。試作段階では、形状と寸法を迅速に検証するため、従来旋盤の柔軟性が最も高く、単品コストも低い。しかし、受注が月産数千個以上になり、公差要件が±0.01mmレベルに厳しくなると、スイス型自動旋盤の量産タクトタイムと精度安定性が重要になる。再評価のもう一つのタイミングは、後工程が増えた場合だ。例えば、旋削のみだった部品にフライス溝加工、穴あけ、タップ加工が追加されると、旋削・フライス複合加工機や5軸機の方が純粋なスイス型自動旋盤より効率的になる。元順利はCNC旋削、フライス加工(3軸から5軸)、旋削・フライス複合加工、スイス型自動旋盤の生産能力を併せ持ち、各段階でバイヤーの工程切り替えを支援できるため、機種制限によるサプライヤー変更の必要がない。バイヤーが今後6〜12か月の量産計画を事前に伝えれば、サプライヤーは生産ライン構成を事前に準備できる。
見積依頼時にどの情報を添付すれば、サプライヤーが機種を正確に判断できるか
見積依頼時にどの情報を添付すれば、サプライヤーが機種を正確に判断できるか。答えは、図面、材料呼称、ロット数、公差、後工程の5項目がすべて必要だ。図面には主要寸法、長径比、表面粗さ、公差を明記する。材料呼称は切削条件と工具選定に影響し、アルミニウム合金、ステンレス鋼、炭素鋼、黄銅では加工難易度が大きく異なる。ロット数は量産タクトタイムか試作の柔軟性かを決定する。公差はスイス型自動旋盤のガイドブッシュ支持で達成可能かを決定する。後工程の要件は旋削・フライス複合加工機や5軸機が必要かを決定する。バイヤーが2D図面のみを送った場合、サプライヤーは経験に基づく見積もりしかできず、後工程で機種不適合が判明して手直しになるリスクが高い。元順利は見積依頼受領後、この5項目に基づき、スイス型自動旋盤、従来旋盤、旋削・フライス複合加工機のいずれの工程が最適かを判断し、見積書に推奨機種と検査プロセスを明記することで、バイヤーが発注前に工程リスクを把握できるようにする。
よくある質問
スイス型旋盤はなぜ細長軸の振動問題を解決できるのか?
スイス型旋盤のガイドブッシュは切削点の近くに密着し、工具の隣に支持点が追加されるため、切削中にワークが振動しない。従来型旋盤で長径比10:1を超える部品を加工すると、切削力によってワークに振動と逃げが発生し、真円度、表面粗さ、寸法精度が全体的に悪化する。
従来型旋盤はどのような状況でスイス型旋盤より適しているのか?
短く太いワーク、大径ワーク、および大きな工具切込みが必要な場合。スイス型旋盤のガイドブッシュはワークの最大径を通常20mmから32mmに制限するため、それを超える場合は従来型旋盤または旋削・フライス複合機に戻る必要がある。部品の長さが直径の3倍未満、重切削や大径穴のボーリングが必要な場合、従来型旋盤の剛性と切りくず排出スペースはスイス型旋盤より優れている。
スイス型旋盤の同期送りは量産タクトタイムと単品コストにどのように影響するか?
送りと切削が同期して行われ、空転時間が大幅に短縮される。スイス型旋盤は棒材をガイドブッシュに通し、チャックジョーで連続的に押し出すため、主軸はほぼ中断しない。細長軸の量産では、単品加工時間が従来型旋盤の30%から50%になることが多く、OEMバイヤーにとっては単品コストと納期の安定性に直接反映される。
スイス型旋盤にはどのような一般的な誤解があるか?
最も一般的なのは、スイス型旋盤を万能機と見なし、ガイドブッシュの径の制限と材料の棒材供給方法を無視することだ。スイス型旋盤は棒材を加工し、ワーク長さは送りストロークに制限される。材料仕様が明確に示されていない場合も問題が発生する。例えば、アルミニウム合金6061と2011の被削性は大きく異なり、棒材の径公差が広すぎるとガイドブッシュの調整が頻繁になり、停止時間が増加する。
見積依頼時、サプライヤーが正しく機種を判断できるようにどの情報を添付すべきか?
図面、材料グレード、ロット数、公差、後加工の要件の5つが必須だ。図面には主要寸法、長径比、表面粗さ、公差を明記する必要がある。材料グレードは切削パラメータと工具選択に影響する。ロット数は量産タクトタイムか試作の柔軟性かを決定する。公差はスイス型旋盤のガイドブッシュ支持で達成可能かどうかを決定する。後加工の要件は旋削・フライス複合機または5軸機が必要かどうかを決定する。
図面をご提供いただければ、スイス型自動旋盤または従来型旋盤の工程提案を行います
部品が細長軸または長径比が高い場合、図面、材料牌号、ロット計画をご提供ください。元順利は実際の仕様に基づき適切な機種と工程を確認し、見積もり時に検査工程と納期を併せてご説明します。