ysl-cnc swiss-turning-5

スイス型自動旋盤の自動化・無人化生産はどう実現するか

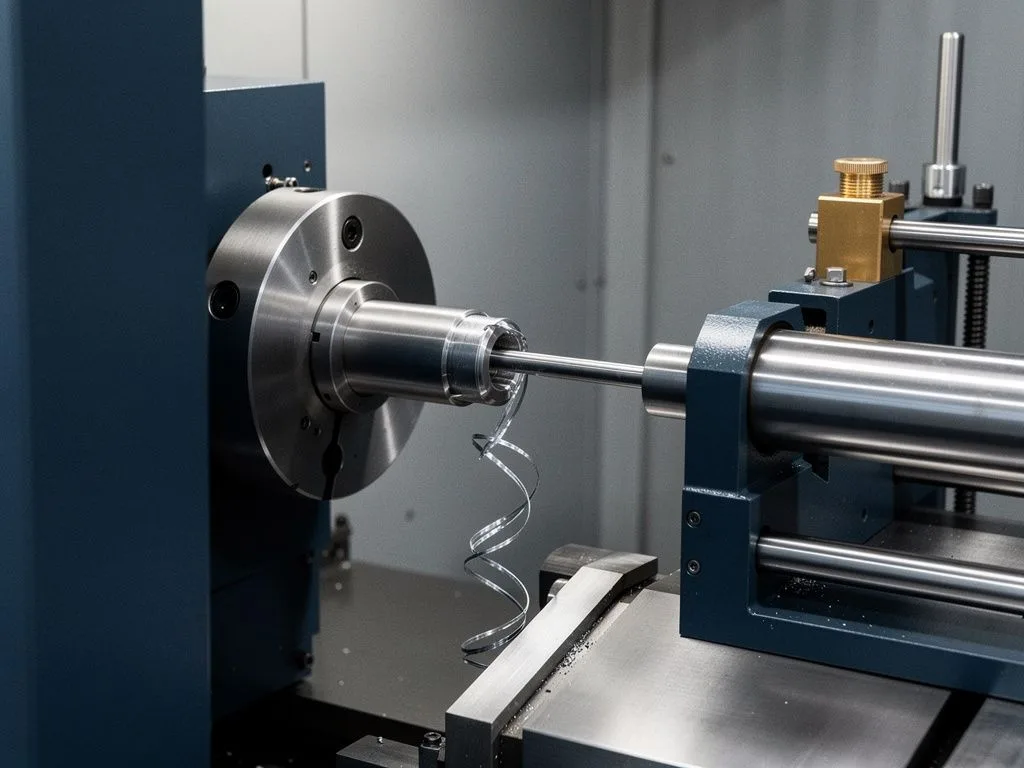
スイス型自動旋盤の自動化・無人化生産の核心は、スイス型自動旋盤自体の剛性、棒材の自動送り、工程中測定を一つの連続工程に統合し、単一の工作機械で最小限の人手介入により長軸部品の旋削とフライス加工を完了させることにある。買い手にとって、これは夜間や週末の無人運転を意味するが、設備カタログを見るだけでなく、サプライヤーによる実際の灯台部品テストと工程能力レポートの提供が依然として必要である。元順利は台中潭子の生産ラインにBROTHERとStarのスイス型自動旋盤を配置し、TAKISAWAの旋削・フライス複合加工機と組み合わせることで、この連続加工能力をOEMおよびTier-1の量産スケジュールに実装している。
重点摘要

  • 無人化にはデータ検証が必要

    購入者は、設備カタログやマーケティング用語ではなく、サプライヤーが実際の灯台部品で8時間以上の連続サイズ変動データと良品率レポートを提供するよう要求すべきである。

  • 6つの構成が基本

    自動化生産ラインには、材料バーの自動送り、工程内測定、工具寿命監視、自動切りくず排出、異常停止通報、MES連携の6つの基本構成が必要である。

  • 効果は単品コストで計算する

    無人化の価値は、単品加工コストと不良率の低減にある。購入者はサプライヤーのサンプル部品を参考にするのではなく、自社の部品形状で試し切削した後のデータで換算すべきである。

  • 材料特性が成否を左右する

    アルミニウム合金と真鍮が自動化に最も適しており、ステンレス鋼は工具監視と測定を組み合わせる必要がある。購入者はパラメータを確認するために材料の記号と硬度範囲を提供しなければならない。

スイス型自動旋盤が自動化・無人化生産に適している理由

スイス型自動旋盤が自動化・無人化生産に適しているのは、ガイドブッシュ設計により棒材が加工領域全体で支えられ、切削力が安定し、工具寿命が予測可能であり、工作機械自体が長時間の安定運転の物理的条件を備えているためである。買い手にとって、これは夜勤を安心して機械に任せられることを意味するが、サプライヤーに2点を確認する必要がある。1点目は、実際の灯台部品の連続8時間以上の寸法ドリフトデータ、2点目は工具破損や寸法異常時の自動停止と通報メカニズムである。元順利が使用するStarスイス型自動旋盤はBROTHERフライス盤と組み合わせ、棒材は材料投入から完成品まで同一の工作機械で旋削、フライス加工、二次穴加工を完了できる。これがスイス型自動旋盤による無人化の構造的基盤である。買い手が「24時間無人監視」のようなマーケティング用語だけを見た場合、必ず実際の夜勤生産記録と歩留まりレポートを要求し、その生産ラインが本当に無人化の条件を備えているかを判断すべきである。

スイス型自動旋盤の自動化生産ラインに必要な6つの基本構成

  • 棒材自動送りシステム

    材料ラックから主軸への連続送りにより、材料交換の停止時間を削減し、夜間の無人化の前提となる。買い手は棒材径の範囲と最大長さが自社の部品形状をカバーしているか確認すべきである。

  • 工程中測定と自動補正

    機上測定プローブが加工後に即座に工具補正をフィードバックし、不良品の流出を防ぐ。買い手は測定頻度と補正応答時間が精度要件を満たしているか確認すべきである。

  • 工具寿命監視

    切削時間または負荷に基づいて工具状態を自動判断し、事前警告または自動工具交換を行う。買い手は監視ロジックが時間ベースか実際の負荷ベースかを確認すべきである。

  • 自動切りくず排出と切削液管理

    長時間運転では、切りくず排出と冷却液の安定性が歩留まりに直接影響する。買い手は切削液寿命管理と切りくず排出装置の仕様を確認すべきである。

  • 異常自動停止と遠隔通報

    工具破損、寸法超過、材料切れ時に自動停止して通知を送信し、ロット全体の廃棄を防ぐ。買い手は通報方法と対応プロセスを確認すべきである。

  • MESまたは生産履歴連携

    各ワークは工作機械、稼働時間、検査データを遡ることができ、Tier-1サプライチェーン監査要件を満たす。買い手はデータ形式と保存期間を確認すべきである。

スイス型自動旋盤の無人化生産でどれだけ人件費を削減できるか。買い手が実際に計算すべきことは何か

スイス型自動旋盤の無人化生産でどれだけ人件費を削減できるかについて、買い手が実際に計算すべきは「何人削減できるか」ではなく、「単品加工コストがどれだけ下がるか」と「不良率がどれだけ下がるか」である。無人化の価値は3つの側面から生まれる。第一に、夜間と週末は機械が独立して運転でき、交代勤務の人件費を削減できる。第二に、工程中測定が不良品を機械上で阻止し、後工程の全数検査と手直しコストを削減する。第三に、連続加工により材料交換と暖機回数が減り、単機稼働率が向上する。OEMとTier-1の買い手にとって、これらの数値は自社の部品形状で試し削りして初めて検証でき、サプライヤーが提供するサンプル部品のデータだけを見るべきではない。元順利のCNC旋削、フライス加工、旋削・フライス複合加工の統合能力により、長軸部品を同一の生産ラインで完成できる。買い手が実際の効果を評価する場合、まず代表的な部品形状を3〜5点提供し、サプライヤーに量産条件下で連続8時間以上の歩留まりと生産レポートを要求し、それを自社の単品コストに換算することを推奨する。

swiss turning scene 1

スイス型自動旋盤の自動化生産に適した材料は?注意が必要な材料は?

スイス型自動旋盤の自動化生産に適した材料は、被削性、硬度、棒材の入手性によって決まる。アルミニウム合金と黄銅・赤銅は被削性が最も良く、スイス型自動旋盤の自動化で最も一般的な用途であり、工具負荷が低く工具寿命が長いため、夜間の無人運転に適している。ステンレス鋼(304、316など)は被削性が劣り工具の摩耗が早いため、自動化生産では工具寿命監視と工程内測定を組み合わせる必要があり、そうしなければ夜間に全ロットの寸法ドリフトが発生しやすい。炭素鋼の被削性は中間で、一般的な自動化生産ラインに適するが、棒材硬度の一貫性に注意が必要である。バイヤーは見積依頼時に材料の呼称と硬度範囲を積極的に提示し、その材料でのサプライヤーの実生産実績を確認すべきである。元順利はアルミニウム合金、ステンレス鋼、炭素鋼、黄銅・赤銅の加工実績を持つが、材料ごとに自動化パラメータが異なるため、実際の仕様に基づいて工具と切削条件を確認する必要がある。
バイヤー監査に適合するスイス型自動旋盤の自動化生産における検査工程の設計方法

バイヤー監査に適合するスイス型自動旋盤の自動化生産の検査工程を設計するには、受入検査、工程内検査、出荷前最終検査の3段階すべてにトレーサビリティのある記録を残すことが重要である。受入検査では棒材の材質と寸法が規格に適合していることを確認し、その後の加工の安定性を確保する。工程内検査では機上測定と工具監視により不良品を機台上で阻止する。出荷前最終検査では全寸法または抜き取り検査を実施し、出荷品質を保証する。Tier-1バイヤーにとって、これら3段階の記録は工番および機台番号と対応している必要があり、品質異常時に迅速に遡及できることが求められる。元順利の検査工程はISO 9001:2015品質マネジメントシステムの要求事項に適合しているが、実際の認証番号と有効期限は会社の最新の発表に基づくため、バイヤーは契約前に認証書の写しと直近の監査報告書の提出を要求し、品質システムが単なる認証書ではなく実際に有効に機能していることを確認すべきである。

スイス型自動化生産評価プロセス

  1. 1

    図面と仕様の提供

    購入者は2D/3D図面、材料記号、予想ロット数を提供し、サプライヤーは実際の仕様に基づいて実現可能性を評価する。

  2. 2

    灯台部品の試し切削検証

    サプライヤーは量産条件下で8時間以上の連続良品率と生産レポートを提供し、自動化条件を検証する。

  3. 3

    小ロット検証

    量産前に500〜1000個の小ロット検証を先に実施し、良品率と生産リズムが安定していることを確認する。

  4. 4

    自動化スケジュールへの移行

    検証が通った後にのみ完全自動化スケジュールに入り、工程内測定と工具状態の監視を継続する。

swiss turning scene 2

スイス型自動旋盤の自動化生産の見積依頼時に準備すべき技術資料

スイス型自動旋盤の自動化生産の見積依頼時に、サプライヤーが正確な見積と納期を提示できるように準備すべき技術資料は以下の通りである。第一に2D/3D図面であり、主要寸法と公差の指示を添付し、多軸加工や特殊工具が必要かどうかをサプライヤーが判断できるようにする。第二に材料の呼称と硬度範囲であり、工具選定と切削パラメータに直接影響する。第三に予定ロット数と年間需要量であり、サプライヤーが自動化生産ラインの導入に投資する価値があるかを判断する材料となる。第四に表面処理と熱処理の要件であり、これらは通常外注されるため、サプライヤーに対応する協力工場があるかを確認する。第五に品質要件と検査基準であり、PPAPの要否や100%全数検査の要否などを確認する。OEMおよびTier-1バイヤーにとって、これらの資料が完全であればあるほど、サプライヤーは実態に即した単価と自動化の実現可能性評価を提示できる。元順利は試作から量産までのサービスを提供しており、バイヤーは試作段階から量産自動化の実現可能性を検討し始めることができ、後になって量産のために工程を再設計する事態を避けられる。

スイス型自動旋盤の自動化生産でよくある失敗原因とその予防策

スイス型自動旋盤の自動化生産でよくある失敗原因は3つある。第一に、部品形状がスイス型自動旋盤に適していない場合である。例えば、長さ径比が短すぎる、または特徴の分布が集中していない場合、スイス型自動旋盤を無理に使用するとコストと段取り替え時間が増加する。第二に、材料ロットの一貫性が悪い場合である。棒材硬度のばらつきにより工具寿命が不安定になり、夜間の無人運転時にロット全体が廃棄になる可能性がある。第三に、工程内測定の設定が不適切な場合である。測定頻度が低すぎる、または補正ロジックが誤っていると、不良品が次工程に流れる。バイヤーが予防する方法は、試作段階でサプライヤーに実際の灯台部品の試削報告書を要求し、自動化条件下での良品率と生産リズムを確認し、量産前に500〜1000個の小ロット検証を実施してから、全自動化スケジュールに移行するかどうかを決定することである。元順利はCNC旋削、フライス加工、旋削・フライス複合加工の統合経験により、バイヤーが試作段階で部品形状がスイス型自動旋盤の自動化に適しているかを判断するのを支援し、後になって量産のために再設計する事態を回避できる。

よくある質問

スイス型自動化生産でどれだけの人員を削減できるか?

購入者が計算すべきは、何人削減できるかではなく、単品加工コストと不良率がどれだけ下がるかである。無人化の価値は、交代勤務の人員削減、工程内測定による不良品の阻止、単機稼働率の向上に由来する。これらの数値は自社の部品形状で試し切削して初めて検証できる。

どの材料がスイス型自動化生産に適しているか?

アルミニウム合金と真鍮・赤銅は切削性が最も良く、夜間無人運転に最も適している。ステンレス鋼は切削性が劣るため、工具寿命監視と工程内測定を組み合わせる必要がある。炭素鋼の切削性は中間であり、材料バーの硬度の均一性に注意が必要である。購入者は材料の記号と硬度範囲を積極的に提供すべきである。

見積もり依頼時に準備すべき技術資料は?

2D/3D図面(主要寸法公差を含む)、材料記号と硬度範囲、予想ロット数と年間需要量、表面処理と熱処理の要件、品質要件と検査基準(PPAPや100%全数検査など)を準備する必要がある。資料が完全であればあるほど、サプライヤーは実際に近い見積もりと実現可能性評価を提供できる。

スイス型自動化生産のよくある失敗原因は?

最も一般的な3つの原因は、部品形状設計がスイス型に適していない、材料ロットの均一性が悪い、工程内測定の設定が不適切であることである。予防策は、サプライヤーに灯台部品の試し切削レポートを要求し、量産前に500〜1000個の小ロット検証を先に実施してから、完全自動化スケジュールに入るかどうかを決定することである。

検査プロセスは購入者の監査に適合するようどう設計するか?

重要なのは、受入検査、工程内検査、出荷前最終検査の3段階すべてでトレーサビリティのある記録を残し、作業指示書番号と機械番号に対応できることである。元順利の検査プロセスはISO 9001:2015の要求に適合しているが、購入者は契約前に証明書の写しと直近の監査報告書の提供を要求すべきである。

部品図面をご提供いただき、スイス型自動旋盤による自動化生産の評価を受ける

2D/3D図面、材料グレード、予定ロットサイズをご提供ください。元順利は実際の仕様に基づき、スイス型自動旋盤による自動化生産の実現可能性と単品コストを評価します。